


Resposta rápida: A tubaxe LSAW de JCOE é ideal para aplicacións personalizadas de parede grosa porque ofrece unha produción flexible, dimensións precisas e unha calidade de soldadura fiable. A diferenza da produción tradicional de UOE, JCOE pode manexar eficientemente diámetros, grosores de parede e cantidades baseadas en proxectos personalizados, o que a converte nunha solución práctica para estruturas mariñas, canalizacións de enerxía e proxectos de construción pesada.
Índice
- 1. Que é a tubaxe JCOE LSAW?
- 2. Tubaxe JCOE vs UOE: comparación de procesos
- 3. Onde se usan as tubaxes JCOE LSAW?
- 4. Como se fabrica a tubaxe LSAW? Conformación JCOE paso a paso
- 5. Exemplo de desglose de custos: un pedido de LSAW JCOE personalizado de 75 toneladas
- 6. Inspección de tubaxes LSAW: requisitos de proba UT vs RT
- 7. Aniñamento de tubaxes: como reducir o transporte marítimo en envíos LSAW
- 8. Lista de verificación de solicitude de cotización de tubos LSAW personalizados
- 9. Preguntas frecuentes
- 10. Conclusión
1. Que é a tubaxe JCOE LSAW?
Tubo JCOE LSAWé un tubo de aceiro soldado por arco mergullado lonxitudinal fabricado mediante a formación progresiva dunha placa de aceiro plana nunha forma cilíndrica mediante a secuencia JCO, seguida dunha expansión mecánica de lonxitude completa. A diferenza dos tubos soldados en espiral, os tubos LSAW presentan unha única costura de soldadura lonxitudinal recta, o que os fai axeitados para aplicacións que requiren alta precisión dimensional e fiabilidade estrutural.
En estruturas mariñas, canalizacións de enerxía e proxectos de construción pesada, os tamaños estándar das tubaxes adoitan ser insuficientes. Os enxeñeiros poden requirir diámetros exteriores personalizados, grosores de parede elevados, calidades de aceiro especiais ou requisitos de inspección específicos. Para estes pedidos baseados en proxectos, a produción de UOE a grande escala pode ser menos flexible debido ao seu modelo de fabricación de alto volume.
A fabricación JCOE ofrece maior flexibilidade para dimensións personalizadas e lotes de produción máis pequenos, mantendo ao mesmo tempo os requisitos de calidade necesarios para aplicacións críticas. Yuantai Derun aplica a tecnoloxía JCOE para proxectos de tubaxes de gran diámetro e parede grosa, o que dá soporte a aplicacións en infraestruturas, enerxía e enxeñaría estrutural.
2. Tubaxe JCOE vs UOE: comparación de procesos
Antes de especificar, convén ver como se comparan os catro procesos principais nos dous aspectos que realmente lles importan aos compradores: que xeometría poden fabricar e que tamaño de pedido aceptarán.
| Táboa 1: Comparación do proceso de fabricación e da flexibilidade comercial | ||||
| Característica técnica e comercial | Proceso JCOE (LSAW) | Proceso UOE (LSAW) | Proceso de REG | SSAW (Espiral) |
| Mecanismo de formación | Flexión progresiva paso a paso (JCOE) | Estampado en U de acción simple + prensado en O | Laminación en frío continua | Flexión helicoidal continua da bobina |
| Configuración da costura | Costura lonxitudinal recta única | Costura lonxitudinal recta única | Costura lonxitudinal recta única | Costura en espiral continua |
| Diámetro exterior (OD) | 406 mm – 1422 mm (16″ – 56″) | 508 mm – 1422 mm (20″ – 56″) | 21,3 mm – 610 mm (1/2″ – 24″) | 219 mm – 3048 mm (8″ – 120″) |
| Grosor máximo da parede (PES) | Ata 50 mm+ (pesado/ultrapesado) | Optimizado para tubaxes de transmisión de parede grosa de gran volume (a capacidade varía segundo a fábrica) | Normalmente < 20 mm | Normalmente < 25 mm |
| Versatilidade das ferramentas | Matrizes de prensa universal (flexibles) | Conxuntos de matrices ríxidas dedicadas | Conxuntos de rolos de tamaño fixo | Cabezales de conformado de ángulo axustable |
| MOQ económico | Baseado en proxectos; a miúdo axeitado para lotes máis pequenos dependendo das condicións do muíño | 1.000 – 2.000+ toneladas | Máis de 100 toneladas (dependendo da bobina) | Máis de 100 toneladas |
| Nivel de tensión residual | Moi baixo despois da expansión completa | Baixo (expandido mecanicamente) | Depende do método de conformado e do tratamento térmico | Alto (tensión helicoidal complexa) |
Opinión do enxeñeiro:O ERW é ideal para liñas estándar de parede fina eSA soldadura por onda cortada (SAW) úsase amplamente para aplicacións de gran diámetro onde a soldadura en espiral e os requisitos do proxecto son aceptables. PeroO proceso JCOE LSAW fabrica tubos de parede grosa e diámetro exterior personalizados (por exemplo, diámetro exterior 720 mm × peso 38 mm) en lotes máis pequenos baseados en proxectos.sen provocar unha penalización de cinco cifras por cambio de ferramentas. (Vexa a nosa análise máis detalladaLSAW vs. SSAW vs. Seamless.)
3. Onde se usan as tubaxes JCOE LSAW?
Dado que JCOE manexa diámetros non estándar e paredes grosas en tamaños de lote manexables, aparece sempre que o aceiro estrutural precise unha unión lonxitudinal precisa e certificada. Os usos finais máis comúns:
- Monopilotes e pezas de transición para enerxía eólica mariña.Os monopilotes alcanzan entre 8 e 12 m de diámetro e necesitan un grosor de parede e unha redondez consistentes; o JCOE permite que un patio alcance unha xeometría exacta sen un compromiso coa escala UOE.
- Estruturas encapsuladas e plataformas mariñas.As seccións das pernas, os tiranteos e as guías dos condutores requiren tubaxes de parede grosa con tolerancia axustada: exactamente a gama de JCOE.
- Liñas de transmisión de petróleo e gas.Para as seccións que precisan unha tensión de corte personalizada ou unha calidade específica preto dunha unión, JCOE subministra a peza que unha fresadora espiral non pode.
- Columnas estruturais pesadas.Os tellados de estadios, as salas de exposicións e as estruturas industriais empregan grandes seccións ocas rectangulares e circulares onde o control dimensional importa máis que o volume.
En cada caso, o comprador non está a mercar a tonelada máis barata, senón que necesita unha tubaxe que se axuste ao debuxo e pase a inspección á primeira. Esa é a lacuna que enche JCOE.
4. Como se fabrica a tubaxe LSAW? Conformación JCOE paso a paso
O nomeJCOEdescribe a secuencia mecánica empregada para dar forma a unha placa de aceiro pesada:
Chapa de aceiro → Dobra en J → Dobra en C → Dobra en O → Soldadura SAW interior/exterior → Paso E (Expansión)
As matrices de prensa universal curvan a placa paso a paso (J → C → O); non se requiren ferramentas específicas para cada tamaño.
- Preflexión de bordos:O engarzado mecánico dá forma aos bordos da placa ao radio obxectivo, eliminando os puntos planos que doutro xeito estarían preto da unión.
- Flexión en J:Unha prensa hidráulica universal curva progresivamente unha aresta nun perfil en "J".
- Flexión en C:O bordo oposto prémese paso a paso nun "C" aberto.
- Flexión en O:A prensa pecha a placa nun "O" aberto, aliñando os bordos para a soldadura por arco mergullado.
- Soldadura por arco mergullado (SAW):As pasadas internas (ID) e externas (OD) de varios fíos únense á costura. A alta entrada de calor impulsa a fusión profunda e queima os posibles contaminantes.
A etapa de expansión (E): expansión mecánica en frío de lonxitude completa
A última "E" é a expansión. Un cabezal expansor hidráulico multi-segmento percorre toda a lonxitude interior do tubo, expandíndoo radialmente de extremo a extremo. Este é o paso que diferencia o JCOE dos simples talleres de curvado de chapas.
[ Tubo soldado sen expandir ] → [ Cabezal expansor hidráulico interno ] → [Mellora da consistencia dimensional e da redondez]
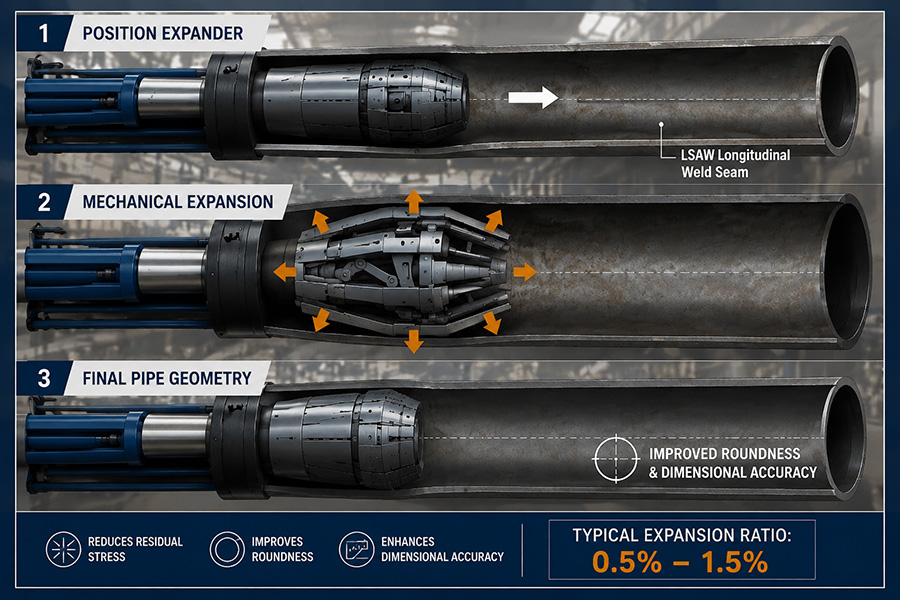
A expansión mecánica a toda a lonxitude alivia a tensión residual e mantén a redondez e a rectitude de toda a tubaxe.
- Alivio da tensión residual:A conformación e a soldadura en varias pasadas deixan tensións mecánicas e térmicas localizadas. A expansión en frío produce o aceiro lixeiramente máis alá do seu punto elástico, o que alivia a tensión residual e mellora a estabilidade dimensional e a consistencia do rendemento da soldadura.
- Garantindo o acondicionamento do campo:A expansión forza a tubaxe a adoptar unha redondez (ovalada) e rectitude estritas. Uns extremos de tubaxe limpos permiten o axuste in situ en lugar de tempos de inactividade da soldadura no campo e loitas de aliñamento.
5. Exemplo de desglose de custos: un pedido de LSAW JCOE personalizado de 75 toneladas
Nota: As cifras seguintes son ilustrativas e baséanse nun lote personalizado representativo de 75 toneladas. O prezo real depende do grao de aceiro, os requisitos de certificación e os incoterms. Compártense para mostrar a estrutura de custos, non como unha cotización.
Os compradores pregúntannos constantemente:"Por que é máis alto o prezo por tonelada para un pedido JCOE de lote pequeno que para unha produción a granel estándar?"A resposta honesta é transparenteModelo de custos de "Tres pisos":
Prezo total de tubos personalizados = [Planta de montaxe e ferramentas] + [Planta de materiais] + [Planta de inspección e NRE]
Exemplo práctico: asignación de custos de proxectos
Requisito:Tubo LSAW API 5L PSL2 X65Q, diámetro exterior 610 mm × peso 32 mm (parede grosa personalizada).
Volume:75 toneladas métricas (≈ 165 metros / 14 lonxitudes de 11,8 m).
| Táboa 2: Asignación de custos de pedidos personalizados de 75 toneladas e amortización unitaria (ilustrativa) | |||
| Compoñente de custo | Custo total da liña (USD) | Custo unitario (USD/tonelada) | Mecánica de amortización |
| Chapa de aceiro en bruto (X65Q) | $89,200 | $1190 / Tonelada | Custo da placa base (1.100 $/t) axustado para unha perda de rendemento de ~7,5 % (recorte do extremo da tubaxe, biselado e mostraxe de proba). |
| Configuración e calibración de liña | 4.500 dólares | 60 $/tonelada | Configuración de ferramentas de prensa JCOE dedicada, calibración do rastreador de costuras e placas de proba de dobrado. |
| Consumibles de soldadura SAW | $6000 | $80/ Tonelada | Fío de alta tenacidade de varias pasadas, fluxo básico e enerxía térmica de prequecemento/possoldadura. |
| Proba hidrostática e expansión paso E | 3.750 dólares | 50 $/tonelada | Expansión mecánica de lonxitude completa (Paso E) + suxeición da proba hidrostática SMYS ao 100 %. |
| 100 % AUT + RT do extremo do tubo | $4,500 | $60 / Tonelada | 100 % AUT de corpo enteiro, RT/UT de extremo de tubaxe + probas de cualificación MTR 3.1 (DWTT/Charpy/HIC se é necesario). |
| Custo total de produción | 10 dólares8,000 | 1 dólar,440 / Tonelada | Prezos unitarios transparentes para unha tirada curta personalizada de 75 toneladas. |
Información de escala: Empurrar a orde desde 75→300 toneladas e a configuración fixa de 4.500 dólares dilúe de 60 dólares/tonelada a 15 dólares/tonelada. En combinación con pequenas ganancias de eficiencia no corte de chapas e soldadura continua, o prezo unitario baixa de 1.440 dólares/tonelada a uns 1.385 dólares/tonelada—proba de que a "prima" nas tiradas personalizadas está impulsada pola amortización de gastos xerais fixos, non por marxes de beneficio infladas.
6. Inspección de tubaxes LSAW: requisitos de proba UT vs RT
Os equipos de compras discuten sen parar sobre se funcionanambosAs probas ultrasónicas (UT) e as probas radiográficas (RT) na unión lonxitudinal son necesarias ou simplemente duplican o custo. En resumo: detectan diferentes clases de defectos, polo que son complementarias, non redundantes.
| Táboa 3: Matriz complementaria de inspección de END | ||
| Función de inspección | Probas ultrasónicas (UT / AUT) | Probas radiográficas (RT / raios X) |
| Mecanismo físico | Sondas de ultrasóns de onda de cizallamento (2,25 – 5 MHz) | Radiación de raios X ionizantes |
| Obxectivo de defecto principal | Defectos planos: falta de fusión nas paredes laterais, gretas verticais | Defectos volumétricos: porosidade do gas, inclusións de escoria |
| Percepción da profundidade | Alto: mide a profundidade exacta en paredes grosas | Ningunha — Proxección de sombras 2D de arriba abaixo |
| Velocidade de inspección | Escaneado automatizado en liña de alta velocidade (100 % da lonxitude da costura) | Proba sen conexión máis lenta (zonas libres de seguridade radiolóxica) |
| Documentación | Rexistros dixitais electrónicos (A-scan / C-scan) | Película de raios X permanente ou imaxe dixital |
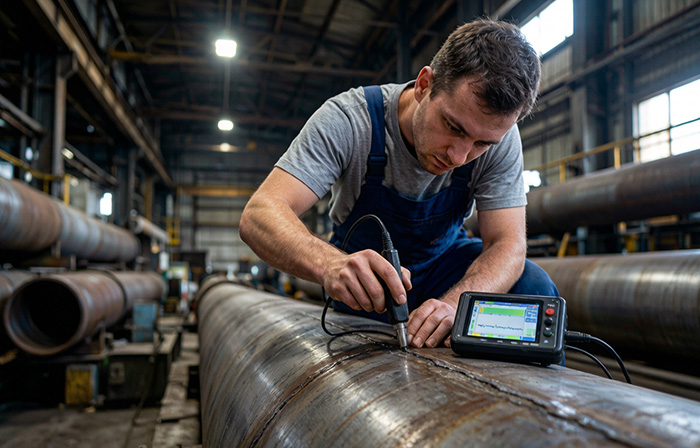
A UT automatizada escanea o 100 % da lonxitude da unión; a RT dirixida verifica os sinais ambiguos nos extremos da tubaxe.
Por que unha soldadura pode pasar a proba de UT pero fallar a proba de RT (e viceversa)
Pregunta que recibimos moitas veces:"Pode un defecto nunha tubaxe LSAW pasar a UT pero fallar a RT?"
Si.A porosidade de microclústeres ou a escoria dispersa deixa que as ondas sonoras pasen cunha reflexión mínima (pasa a UT), pero aparecen claramente como baleiros na película de raios X (falla a RT). Dá a volta: unha fenda lateral vertical axustada paralela ao feixe de raios X pode non proxectar ningunha sombra visible (pasa a RT), pero reflicte un feixe ultrasónico directamente de volta ao transdutor (falla a UT). EspecificaciónAPI 5L PSL2normalmente require tanto a dixitalización AUT de lonxitude completa como a verificación RT puntual, porque a norma establece expectativas de integridade da soldadura máis estritas.EN 10219Os proxectos, pola contra, seguen a clase de inspección e os requisitos do comprador escritos na orde de compra, que poden ou non requirir a mesma combinación. (O noso100 % de integridade da soldadura NDT(A peza abrangue como especificar calquera deles correctamente.)
7Aniñamento de tubaxes: como reducir o transporte marítimo en envíos LSAW
O transporte marítimo de tubaxes de gran diámetro realízase mediante cargavolume, non peso. Dado que JCOE fabrica lonxitudes e diámetros personalizados, podes deseñar o envío para reducir o custo de desembarcamento por metro.
[ Aniñamento / telescópico de tubaxes ] → tubaxe de diámetro exterior máis pequena dentro dunha tubaxe de diámetro exterior máis grande = volume engadido cero
[Optimización de contedores] → lonxitudes personalizadas (5,8 m / 11,8 m) = rendemento do volume do contedor do 100 %
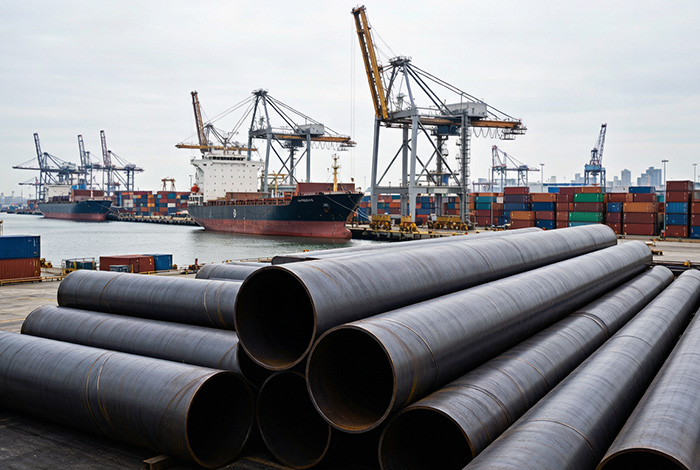
Ao telescópico, un tubo de diámetro exterior máis pequeno dentro dun máis grande, convértese o espazo libre en carga aforrada.
Exemplo práctico de aforro: tubos estruturais telescópicos
Tubo exterior:Diámetro exterior 1016 mm × peso 25 mm LSAW (100 toneladas)
Tubo interior:Diámetro exterior 711 mm × peso 16 mm LSAW (70 toneladas)
| Táboa 5: Comparación dos custos do transporte marítimo (estándar fronte a aniñado) | |||||
| Método de envío | Carga total | Volume de carga (CBM) | Taxa (/CBM) | Transporte marítimo total | Frete / Tonelada |
| Envío de mercadorías separado | 170 toneladas | 280 metros cúbicos | 85 $/CBM | 23.800 dólares | 140,00 $/tonelada |
| Envío aniñado (telescópico) | 170 toneladas | 155 metros cúbicos | 85 $/CBM | 13.175 dólares | 77,50 $/tonelada |
| Aforro neto obtido | — | −125 metros cúbicos | — | −10.625 dólares | redución do 44,6 % |
As lonxitudes JCOE personalizadas tamén se poden cortar a dimensións axeitadas para contedores (11,8 m para caixas de 40HQ) con espazadores protectores, o que maximiza o rendemento do espazo e evita que as tubaxes se toquen durante o transporte.
8Lista de verificación de solicitude de cotización de tubos LSAW personalizados
Para evitar problemas de comunicación habituais durante a preparación dunha solicitude de cotización e obter un orzamento preciso para unha encomenda LSAW personalizada, revise esta lista de verificación:
- Especificacións dimensionais:Indique o diámetro exterior exacto × o peso exacto en milímetros (por exemplo, 610 mm × 32 mm). Evite chamadas NPS/programadas imprecisas en artigos de parede grosa.
- Grao do material e condicións de entrega:Nomee o grao e o estado (por exemplo, API 5L PSL2 X65Q temperado/revenido ou EN 10219 S355J2H normalizado).
- Probas e certificación:Cobertura obrigatoria de ensaios non destructivos (escaneo de costuras AUT ao 100 % + RT no extremo da tubaxe) e nivel de certificación (testemuña externa MTC 3.1 ou MTC 3.2 por parte de SGS/Lloyd's).
- Preparación final e lonxitudes:Ángulo de bisel (30° – 35° para axuste no campo) e lonxitudes obxectivo (11,8 m ±10 mm para rendemento do contedor).
Conclusións clave
- JCOE LSAW fabrica tubos de parede grosa e diámetro exterior personalizados (ata 50 mm de peso) en lotes baseados en proxectos máis pequenos que os que normalmente require un laminador UOE.
- A expansión en frío de lonxitude completa (Paso E) alivia a tensión residual e garante o axuste no campo, o que reduce os atrasos na soldadura.
- Para moitas aplicacións de tubaxes críticas API 5L PSL2, pódense especificar probas ultrasónicas automatizadas e exames radiográficos adicionais dependendo da especificación aplicable e dos requisitos do comprador; os proxectos EN 10219 seguen a súa clase de inspección especificada.
- A aniñación de tubaxes pode reducir o transporte marítimo aproximadamente nun 45 % ao enviar tubaxes de diámetro exterior menor dentro de tubaxes de diámetro exterior maior.
9Preguntas frecuentes (FAQ)
P1: Cal é a principal diferenza entre a fabricación de tubos LSAW UOE e JCOE?
A diferenza reside na mecánica de conformado. UOE usa matrices ríxidas de acción simple para prensar placas enteiras en formas de U e O, polo que necesita tiradas masivas para amortizar os cambios de matriz. JCOE usa matrices de prensa universais para dobrar placas progresivamente (J → C → O), o que permite configuracións flexibles axeitadas a tamaños personalizados e lotes máis pequenos.
P2: Por que é máis alto o prezo por tonelada para os pedidos de JCOE personalizados en lotes máis pequenos?
Os lotes pequenos teñen custos de referencia fixos (calibración da máquina, conformado da placa de proba, probas hidrostáticas, configuración de END) distribuídos en menos toneladas. As fábricas de aceiro bruto tamén engaden primas por tiradas pequenas por debaixo dos seus mínimos de calor estándar. Trátase de custos xerais fixos, non de marxe adicional.
P3: Como prevén a expansión mecánica (Paso E) os problemas de soldadura no campo?
A expansión en frío de lonxitude completa forza o tubo a adoptar un diámetro exacto, redondez (ovalada) e rectitude en toda a súa lonxitude. Isto elimina a desalineación das xuntas no axuste, aforrando traballo de soldador e evitando que as costuras se rachen.
P4: Necesito tanto UT como RT na costura?
Para o servizo crítico API 5L PSL2, xeralmente si; a norma normalmente require tanto a dixitalización AUT de lonxitude completa como a RT puntual. O traballo da EN 10219 segue a clase de inspección escrita na orde de compra. A UT detecta defectos planos (fendas, falta de fusión) e dá profundidade; a RT detecta defectos volumétricos (porosidade, escoria).
10Conclusión
O proceso JCOE reduce a brecha entre a produción en masa de alto volume e as necesidades de enxeñaría puntuais. Ao combinar o conformado flexible, a expansión en frío de lonxitude completa, o control de dobre NDT e a optimización loxística, JCOE ofrece aos proxectos LSAW de parede grosa personalizados unha vía fiable e rendible, sen o control de gran volume dun laminador UOE.
Para os compradores de EPC que pesanLSAW vs. SSAW vs. Seamlessou á hora de planificar programas de enerxía eólica mariña e estruturas pesadas, o mellor é preparar unha solicitude de cotización clara (use a lista de verificación anterior) e deixar que sexan os números, non a política de cantidades mínimas de pedido da planta, as que decidan.
Necesita tubos LSAW personalizados para proxectos offshore ou de infraestruturas?
Comparte o teu diámetro exterior, grosor de parede, calidade do aceiro e requisitos estándar co noso equipo de enxeñería. Avaliaremos a viabilidade da produción na nosa liña JCOE e devolverémosche unha solución técnica e un orzamento, xa sexa unha encomenda estrutural ou unha sección de liña de transmisión certificada.
Solicitar un orzamento técnico →
As cifras mostradas reflicten o JCOE de Yuantai Derun/LSAWexperiencia en produción (API 5L PSL2/ EN 10219) e serven só como referencia para a estrutura de custos. Dado que os prezos do aceiro e do transporte flutúan constantemente, céntrate nas tendencias dos custos. Ponte en contacto connosco en calquera momento para obter un orzamento personalizado e en tempo real.
Data de publicación: 06-08-2026


