


Швидка відповідь: Труба JCOE LSAW ідеально підходить для виготовлення товстостінних труб на замовлення, оскільки вона пропонує гнучке виробництво, точні розміри та надійну якість зварювання. На відміну від традиційного виробництва UOE, JCOE може ефективно обробляти труби з індивідуальними діаметрами, товщинами стінок та обсягами, що базуються на проекті, що робить її практичним рішенням для морських споруд, енергетичних трубопроводів та важких будівельних проектів.
Зміст
- 1. Що таке труба JCOE LSAW?
- 2. Труби JCOE та UOE: порівняння процесів
- 3. Де використовуються труби JCOE LSAW?
- 4. Як виготовляються труби LSAW? Формування JCOE крок за кроком
- 5. Приклад розподілу витрат: 75-тонне замовлення на різання різьбленням JCOE LSAW на замовлення
- 6. Інспекція труб LSAW: вимоги до випробувань UT та RT
- 7. Розміщення труб: як скоротити морські перевезення під час перевезень LSAW
- 8. Контрольний список запитів цінових пропозицій на виготовлення труб LSAW на замовлення
- 9. Найчастіші запитання
- 10. Висновок
1. Що таке труба JCOE LSAW?
Труба JCOE LSAW— це поздовжньо зварена під флюсом сталева труба, виготовлена шляхом поступового формування плоского сталевого листа в циліндричну форму за допомогою послідовності JCO з подальшим механічним розширенням по всій довжині. На відміну від спірально зварних труб, труба LSAW має один прямий поздовжній зварний шов, що робить її придатною для застосувань, що вимагають високої точності розмірів та конструкційної надійності.
У морських спорудах, енергетичних трубопроводах та важких будівельних проектах стандартних розмірів труб часто недостатньо. Інженерам можуть знадобитися нестандартні зовнішні діаметри, велика товщина стінок, спеціальні марки сталі або особливі вимоги до контролю. Для цих проектних замовлень великомасштабне виробництво UOE може бути менш гнучким через свою модель великосерійного виробництва.
Виробництво JCOE забезпечує більшу гнучкість для індивідуальних розмірів та менших виробничих партій, зберігаючи при цьому вимоги до якості, необхідні для критично важливих застосувань. Yuantai Derun застосовує технологію JCOE для проектів труб великого діаметра та товстостінних труб, підтримуючи застосування в інфраструктурі, енергетиці та будівництві будівель.
2. Труби JCOE та UOE: порівняння процесів
Перш ніж уточнювати, варто подивитися, як чотири основні процеси поєднуються у двох речах, які насправді хвилюють покупців: яку геометрію вони можуть виготовити та наскільки мале замовлення вони приймуть.
| Таблиця 1 — Порівняння виробничого процесу та комерційної гнучкості | ||||
| Технічна та комерційна характеристика | Процес JCOE (LSAW) | Процес UOE (LSAW) | Процес ВПВ | SSAW (спіраль) |
| Механізм формування | Прогресивне покрокове згинання (JCOE) | Одноразове U-штампування + O-пресування | Безперервне холодне прокатування | Безперервне спіральне згинання котушки |
| Конфігурація шва | Одинарний прямий поздовжній шов | Одинарний прямий поздовжній шов | Одинарний прямий поздовжній шов | Безперервний спіральний шов |
| Зовнішній діаметр (OD) | 406 мм – 1422 мм (16″ – 56″) | 508 мм – 1422 мм (20″ – 56″) | 21,3 мм – 610 мм (1/2 дюйма – 24 дюйми) | 219 мм – 3048 мм (8″ – 120″) |
| Максимальна товщина стінки (WT) | До 50 мм+ (важкий / надважкий) | Оптимізовано для високопродуктивних товстостінних транспортних трубопроводів (можливості залежать від заводу) | Зазвичай < 20 мм | Зазвичай < 25 мм |
| Універсальність інструментів | Універсальні прес-штампи (гнучкі) | Спеціальні жорсткі штампи | Набори рулонів фіксованого розміру | Регульовані кутові формувальні головки |
| Економічне мінімальне замовлення | На основі проекту; часто підходить для менших партій залежно від умов млина | 1000 – 2000+ тонн | 100+ тонн (залежно від котушки) | 100+ тонн |
| Рівень залишкового напруження | Дуже низький після повного розширення | Низький (механічно розширений) | Залежить від методу формування та термічної обробки | Високий (складне спіральне напруження) |
Думка інженера:ERW чудово підходить для стандартних тонкостінних ліній, іSSAW широко використовується для зварювання з великим діаметром, де спіральне зварювання та вимоги проекту є прийнятними. АлеJCOE LSAW – це процес, який дозволяє виготовляти труби з товстими стінками на замовлення (наприклад, із зовнішнім діаметром 720 мм × товщиною 38 мм) меншими партіями для конкретних проектів.без стягнення п'ятизначного штрафу за заміну інструментів. (Див. наш детальніший огляд уLSAW проти SSAW проти безшовного.)
3. Де використовуються труби JCOE LSAW?
Оскільки JCOE обробляє нестандартні діаметри та важкі стінки в керованих партіях, він знаходить застосування скрізь, де конструкційна сталь потребує точного, сертифікованого поздовжнього шва. Найпоширеніші кінцеві способи використання:
- Монопалі та перехідні елементи морських вітрових електростанцій.Монополі досягають 8–12 м у діаметрі та потребують однакової товщини та округлості стінок; JCOE дозволяє двору досягти точної геометрії без зобов'язань щодо масштабу UOE.
- Конструкції куртки та морські платформи.Секції ніжок, розпірки та напрямні для токопроводів вимагають товстостінних труб з жорсткими допусками — саме те, що пропонує JCOE.
- Лінії передачі нафти та газу.Для перерізів, яким потрібен спеціальний розмір абразиву або певний сорт сталі поблизу місця з'єднання, JCOE постачає деталь, яку не може забезпечити спіральний фрезерний верстат.
- Важкі конструкційні колони.Дахи стадіонів, виставкові зали та промислові каркаси використовують великі прямокутні та круглі порожнисті профілі, де контроль розмірів має більше значення, ніж об'єм.
У кожному випадку покупець не купує найдешевшу тонну — йому потрібна труба, яка відповідає кресленню та проходить перевірку з першого разу. Саме цю прогалину заповнює JCOE.
4. Як виготовляються труби LSAW? Формування JCOE крок за кроком
Ім'яJCOEописує механічну послідовність, яка використовується для формування важкої сталевої пластини:
Сталевий лист → J-подібне гнуття → C-подібне гнуття → O-подібне гнуття → Зварювання SAW по внутрішньому/зовнішньому діаметру → Крок E (розширення)
Універсальні прес-штампи згинають пластину крок за кроком (J → C → O) — для кожного розміру не потрібен спеціальний інструмент.
- Попереднє згинання краю:Механічне обтискання формує краї пластини до цільового радіуса, видаляючи плоскі ділянки, які в іншому випадку розташовувалися б біля шва.
- J-подібне вигинання:Універсальний гідравлічний прес поступово згинає один край у профіль «J».
- С-подібне вигинання:Протилежний край поступово втискається у відкриту літеру «С».
- О-подібне вигинання:Прес закриває пластину у відкриту літеру «О», вирівнюючи краї для зварювання під флюсом.
- Дугове зварювання під флюсом (SAW):Багатодротяні внутрішні (ID) та зовнішні (OD) проходи з'єднують шов. Висока підведена температура забезпечує глибоке проплавлення та випалює потенційні забруднення.
Крок розширення (E): Механічне холодне розширення по всій довжині
Остання літера «Е» – це розширення. Багатосегментна гідравлічна розширювальна головка переміщується по всій внутрішній довжині труби, розширюючи її радіально від початку до кінця. Це крок, який відрізняє JCOE від простих цехів з гнуття листів.
[ Нерозширена зварна труба ] → [ Внутрішня гідравлічна розширювальна головка ] → [Покращена розмірна стабільність та округлість]
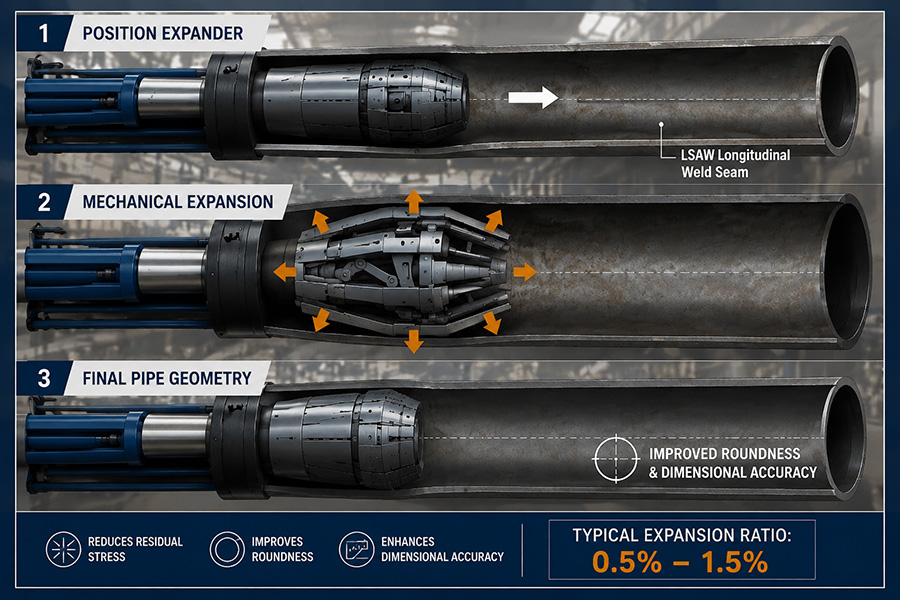
Механічне розширення по всій довжині знімає залишкові напруження та фіксує округлість і прямолінійність по всій довжині труби.
- Зняття залишкової напруги:Формування та багатопрохідне зварювання залишають локалізовані механічні та термічні напруження. Холодне розширення деформує сталь трохи вище точки пружності, знімаючи залишкові напруження та покращуючи розмірну стабільність і стабільність характеристик зварного шва.
- Гарантія відповідності польових умов:Розширення змушує трубу набувати суворої округлості (овальності) та прямолінійності. Чисті кінці труб означають підгонку на місці, а не простої під час зварювання та боротьбу з вирівнюванням.
5. Приклад розподілу витрат: 75-тонне замовлення на різання різьбленням JCOE LSAW на замовлення
Примітка: Наведені нижче цифри є ілюстративними та базуються на репрезентативній 75-тонній партії, виготовленій на замовлення. Фактична ціна залежить від марки сталі, вимог до сертифікації та умов Інкотермс. Вони наведені для демонстрації структури витрат, а не як комерційна пропозиція.
Покупці постійно запитують нас:«Чому ціна за тонну для замовлення JCOE невеликою партією вища, ніж для стандартної оптової партії?»Чесна відповідь — це прозорістьМодель витрат «Три поверхи»:
Загальна ціна на виготовлення труби на замовлення = [ вартість налаштування та оснащення ] + [ вартість матеріалів ] + [ вартість нереконструкційних матеріалів та інспекційних робіт ]
Практичний приклад: розподіл витрат на проект
Вимога:Труба API 5L PSL2 X65Q LSAW, зовнішній діаметр 610 мм × вага 32 мм (товстостінна на замовлення).
Обсяг:75 метричних тонн (≈ 165 метрів / 14 відрізків по 11,8 м).
| Таблиця 2 — Розподіл вартості та амортизація одиниці замовлення на 75 тонн (ілюстрація) | |||
| Компонент витрат | Загальна вартість лінії (дол. США) | Вартість одиниці (дол. США/тонна) | Механіка амортизації |
| Необроблена сталева плита (X65Q) | $89,200 | $1190 / Тонна | Вартість опорної плити (1100 доларів США/т) з урахуванням втрати врожайності ~7,5% (обрізка кінця труби, скошування та відбір проб). |
| Налаштування та калібрування лінії | 4500 доларів США | 60 доларів США / тонна | Спеціальне налаштування прес-інструментів JCOE, калібрування відстежувача швів та тестові пластини для згинання. |
| Витратні матеріали для зварювання SAW | $6,000 | $80/ Тонна | Багатопрохідний високоміцний дріт, основний флюс та теплова енергія для попереднього/післязварювального нагрівання. |
| Гідровипробування та розширення Step-E | 3750 доларів США | 50 доларів США / тонна | Механічне розширення по всій довжині (Крок E) + 100% гідростатичне випробування на витримку за технологією SMYS. |
| 100% AUT + RT кінця труби | $4,500 | $60 / Тонна | 100% повний цикл автоматичного випробування (AUT), зворотний/відкритий термооброблений кінець труби + кваліфікаційні випробування MTR 3.1 (DWTT/Charpy/HIC, якщо потрібно). |
| Загальна вартість виробництва | 10 доларів США8,000 | 1 долар США,440 / Тонна | Прозоре ціноутворення за одиницю для невеликої партії вагою 75 тонн на замовлення. |
Аналітика масштабу: Проштовхніть замовлення з 75→300 тонн, а фіксована ціна в 4500 доларів США зменшується з 60 доларів США/тонна до 15 доларів США/тонна. У поєднанні з незначним підвищенням ефективності різання листів та безперервного зварювання, ціна за одиницю знижується з 1440 доларів США/тонна до приблизно 1385 доларів США/тонна.—доказ того, що «премія» за замовлення зумовлена фіксованою амортизацією накладних витрат, а не завищеною нормою прибутку.
6. Інспекція труб LSAW: вимоги до випробувань UT та RT
Команди закупівель нескінченно сперечаються про те, чи потрібно проводитиобидваУльтразвуковий контроль (УК) та радіографічний контроль (РК) поздовжнього шва є необхідними або просто дублюють витрати. Коротко кажучи: вони виявляють різні класи дефектів, тому вони доповнюють один одного, а не є надмірними.
| Таблиця 3 — Додаткова матриця неруйнівного контролю | ||
| Функція інспекції | Ультразвуковий контроль (UT / AUT) | Рентгенологічне дослідження (RT / X-Ray) |
| Фізичний механізм | Ультразвукові зонди зсувної хвилі (2,25 – 5 МГц) | Іонізуюче рентгенівське випромінювання |
| Основна ціль дефекту | Плоскі дефекти: несварювання бокової стінки, вертикальні тріщини | Об'ємні дефекти: газова пористість, шлакові включення |
| Сприйняття глибини | Висока — точно визначає глибину в товстій стіні | Немає — 2D-проекція тіней зверху вниз |
| Швидкість перевірки | Високошвидкісне вбудоване автоматизоване сканування (100% довжини шва) | Повільніший офлайн-тест (зони радіаційної безпеки) |
| Документація | Електронні цифрові журнали (A-скан / C-скан) | Постійна рентгенівська плівка або цифрове зображення |
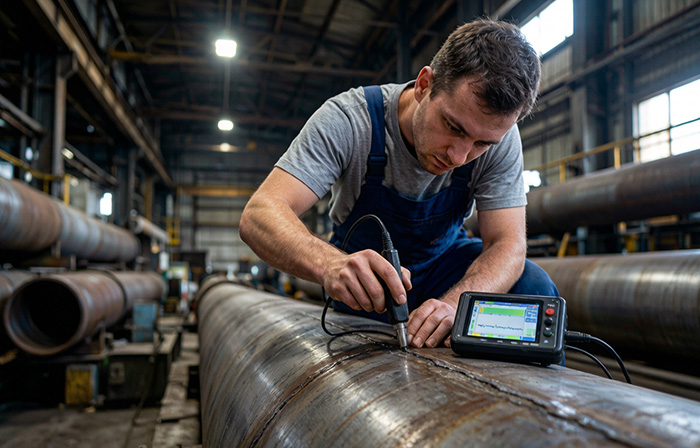
Автоматизоване ультразвукове сканування (УЗ) сканує 100% довжини шва; цільове променеве сканування (РТ) перевіряє неоднозначні сигнали на кінцях труби.
Чому зварний шов може пройти випробування на ультрафіолетове випромінювання (UT), але не пройти випробування на термостійкість (RT) (і навпаки)
Питання, які нам ставлять дуже часто:«Чи може дефект на трубі LSAW пройти випробування на UT, але не пройти випробування на RT?»
Так.Мікрокластерна пористість або розсіяний шлак пропускає звукові хвилі з мінімальним відбиттям (проходить UT), але чітко видно як порожнини на рентгенівській плівці (не проходить RT). Переверніть картину: вузька вертикальна тріщина на бічній стінці, паралельна рентгенівському променю, може не відкидати видимої тіні (проходить RT), але відбиває ультразвуковий промінь прямо назад до перетворювача (не проходить UT).API 5L PSL2зазвичай вимагає як повнорозмірного сканування AUT, так і точкової перевірки RT, оскільки стандарт встановлює суворіші вимоги щодо цілісності зварних швів.EN 10219проекти, навпаки, відповідають класу інспекції та вимогам покупця, зазначеним у замовленні на закупівлю, які можуть вимагати або не вимагати такої ж комбінації. (Наші100% цілісність зварного шва, підтверджена неруйнівним контролем(у цій статті розглядається, як правильно вказати будь-який з них.)
7Розміщення труб: як скоротити морські перевезення під час перевезень LSAW
Морські перевезення труб великого діаметра зумовлені вантажемобсяг, а не вага. Оскільки JCOE виготовляє деталі нестандартної довжини та діаметра, ви можете спроектувати доставку таким чином, щоб зменшити вартість одного метру при отриманні.
[ Вкладання / телескопування труб ] → труба меншого зовнішнього діаметра всередині труби більшого зовнішнього діаметра = нульовий доданий об'єм
[ Оптимізація контейнера ] → нестандартні довжини (5,8 м / 11,8 м) = 100% вихід об'єму контейнера
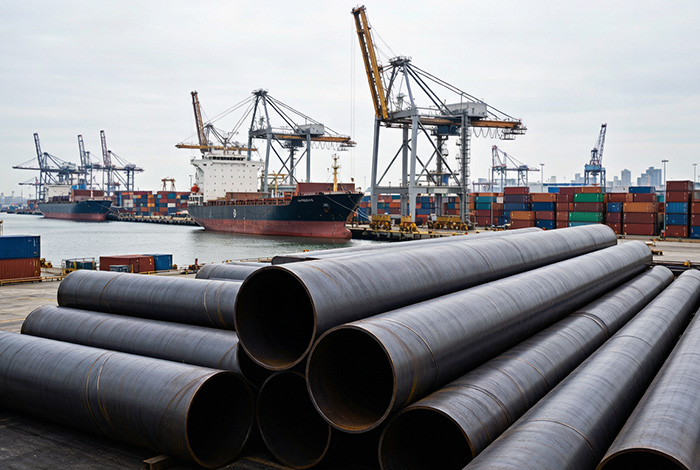
Телескопування труби меншого зовнішнього діаметра всередину труби більшого перетворює вільний простір на економію вантажів.
Практичний приклад економії: телескопічні несучі труби
Зовнішня труба:Зовнішній діаметр 1016 мм × вага 25 мм LSAW (100 тонн)
Внутрішня труба:Зовнішній діаметр 711 мм × вага 16 мм LSAW (70 тонн)
| Таблиця 5 — Порівняння вартості морських перевезень (стандартні та вкладені) | |||||
| Спосіб доставки | Загальний вантаж | Обсяг вантажних перевезень (куб.м.) | Ставка (/куб.м.) | Загальний обсяг морських перевезень | Вантаж / тонна |
| Окремі вантажні перевезення | 170 тонн | 280 кубічних метрів | 85 доларів США / кубічний метр | 23 800 доларів США | 140,00 дол. США / тонна |
| Вкладена (телескопічна) доставка | 170 тонн | 155 кубічних метрів | 85 доларів США / кубічний метр | 13 175 доларів США | 77,50 дол. США / тонна |
| Досягнуто чистої економії | — | −125 кубічних м | — | −10 625 доларів США | Зниження на 44,6% |
Нестандартні довжини JCOE також можна розрізати до розмірів, зручних для контейнерів (11,8 м для коробок 40HQ), використовуючи захисні проставки, що максимізує вивільнення простору, запобігаючи контакту труб під час транспортування.
8Контрольний список запитів на виготовлення труб LSAW на замовлення
Щоб уникнути поширених проблем зі зв'язком під час підготовки запиту цінових пропозицій (RFQ) та отримати точну цінову пропозицію на індивідуальне замовлення LSAW, ознайомтеся з цим контрольним списком:
- Розмірні характеристики:Вказуйте точний зовнішній діаметр × точну вагу в міліметрах (наприклад, 610 мм × 32 мм). Уникайте нечітких запитів на відповідність вимогам/заплануйте використання для товстостінних виробів.
- Марка матеріалу та стан поставки:Назвіть марку та стан (наприклад, API 5L PSL2 X65Q загартований/відпущений або EN 10219 S355J2H нормалізований).
- Тестування та сертифікація:Обов'язкове покриття неруйнівним контролем (100% сканування шва AUT + об'ємний контроль кінця труби) та рівень сертифікації (MTC 3.1 або MTC 3.2, засвідчений третьою стороною SGS / Lloyd's).
- Підготовка кінця та довжина:Кут скосу (30° – 35° для польової установки) та довжина мішеней (11,8 м ±10 мм для виходу контейнера).
Ключові висновки
- JCOE LSAW виготовляє труби із зовнішнім діаметром та товстими стінками (товщиною до 50 мм) на замовлення меншими партіями для конкретних проектів, ніж зазвичай потрібно заводу UOE.
- Холодне розширення по всій довжині (крок E) знімає залишкові напруження та гарантує ідеальну посадку на місці — менше затримок під час зварювання.
- Для багатьох критично важливих застосувань трубопроводів за стандартом API 5L PSL2 може бути призначено автоматизований ультразвуковий контроль та додатковий радіографічний контроль залежно від застосовної специфікації та вимог покупця; проекти згідно з EN 10219 відповідають заданому класу контролю.
- Гніздування труб може скоротити морські перевезення приблизно на 45%, транспортуючи труби меншого зовнішнього діаметра всередині труб більшого зовнішнього діаметра.
9Часті запитання (FAQ)
Q1: Яка основна відмінність між виробництвом труб LSAW методом UOE та JCOE?
Різниця полягає в механіці формування. UOE використовує жорсткі штампи односторонньої дії для пресування цілих пластин у U- та O-подібні форми, тому потрібні величезні партії, щоб окупити заміну штампів. JCOE використовує універсальні прес-штампи для поступового згинання пластин (J → C → O), що дозволяє гнучко налаштовувати їх для нестандартних розмірів та менших партій.
Q2: Чому ціна за тонну вища для замовлень JCOE меншими партіями на замовлення?
Невеликі партії мають фіксовані базові витрати — калібрування машин, формування випробувальних пластин, гідростатичні випробування, налаштування неруйнівного контролю — розподілені на меншу кількість тонн. Сталеплавильні заводи також додають надбавки за невеликі партії до своїх стандартних мінімальних нагріву. Це фіксовані накладні витрати, а не додаткова маржа.
Q3: Як механічне розширення (крок E) запобігає проблемам зварювання в польових умовах?
Холодне розширення по всій довжині змушує трубу досягати точного діаметра, округлості (овальності) та прямолінійності по всій її довжині. Це усуває перекіс з'єднання під час підгонки, заощаджуючи працю зварювальника та запобігаючи розтріскуванню шва.
Q4: Чи потрібні мені як ультразвукові, так і термооброблені матеріали на шві?
Для критично важливих робіт за стандартом API 5L PSL2, як правило, так — стандарт зазвичай вимагає як повнорозмірного сканування AUT, так і точкового сканування RT. Робота за EN 10219 відповідає класу контролю, зазначеному в замовленні на придбання. UT виявляє площинні дефекти (тріщини, відсутність провару) та визначає глибину; RT виявляє об'ємні дефекти (пористість, шлак).
10Висновок
Процес JCOE усуває розрив між масовим виробництвом великих обсягів та разовими інженерними потребами. Поєднуючи гнучке формування, холодне розширення по всій довжині, подвійний неруйнівний контроль та оптимізацію логістики, JCOE пропонує надійний та економічно ефективний шлях для проектів LSAW з виготовлення товстостінних деталей на замовлення — без необхідності постійного контролю за обсягами виробництва, характерного для прокатного стану UOE.
Для покупців EPC, які зважуютьLSAW проти SSAW проти безшовногоабо плануючи програми морської вітрової енергетики та важких конструкцій, практичним кроком є підготовка чіткого запиту цінової пропозиції (використовуйте контрольний список вище) та дозвольте цифрам, а не політиці заводу щодо мінімальних замовлень, вирішувати.
Потрібні труби LSAW на замовлення для морських або інфраструктурних проектів?
Поділіться з нашою командою інженерів вашими вимогами щодо зовнішнього діаметра, товщини стінки, марки сталі та стандартів. Ми оцінимо доцільність виробництва на нашій лінії JCOE та повернемо технічне рішення й цінову пропозицію — незалежно від того, чи це замовлення на конструкцію, чи сертифікована секція лінії електропередачі.
Наведені цифри відображають JCOE/ компанії Yuantai DerunLSAWдосвід виробництва (API 5L PSL2/ EN 10219) та наведені лише для ознайомлення зі структурою витрат. Оскільки ціни на сталь та вантажні перевезення постійно коливаються, будь ласка, зосередьтеся на тенденціях витрат. Зв'яжіться з нами будь-коли, щоб отримати актуальну індивідуальну цінову пропозицію.
Час публікації: 06 серпня 2026 р.


