

Snel antwoord: JCOE LSAW-buizen zijn ideaal voor op maat gemaakte toepassingen met dikke wanden, omdat ze flexibele productie, nauwkeurige afmetingen en betrouwbare laskwaliteit bieden. In tegenstelling tot traditionele UOE-productie kan JCOE efficiënt aangepaste diameters, wanddiktes en projectspecifieke aantallen verwerken, waardoor het een praktische oplossing is voor offshoreconstructies, energiepijpleidingen en zware bouwprojecten.
Inhoudsopgave
- 1. Wat is een JCOE LSAW-buis?
- 2. JCOE versus UOE-pijp: procesvergelijking
- 3. Waar worden JCOE LSAW-buizen gebruikt?
- 4. Hoe wordt een LSAW-buis gemaakt? JCOE Vorming stap voor stap
- 5. Voorbeeld kostenoverzicht: Een op maat gemaakte JCOE LSAW-bestelling van 75 ton.
- 6. LSAW-pijpinspectie: eisen voor ultrasoon onderzoek (UT) versus radiologisch onderzoek (RT).
- 7. Pijpstapelen: Hoe u zeevrachtkosten kunt verlagen bij LSAW-zendingen
- 8. Checklist voor offerteaanvraag voor op maat gemaakte LSAW-buizen
- 9. Veelgestelde vragen
- 10. Conclusie
1. Wat is een JCOE LSAW-buis?
JCOE LSAW-buisEen LSAW-buis is een in de lengterichting gelaste stalen buis, vervaardigd door een platte stalen plaat stapsgewijs tot een cilindrische vorm te buigen volgens de JCO-sequentie, gevolgd door mechanische uitzetting over de volledige lengte. In tegenstelling tot spiraalgelaste buizen heeft een LSAW-buis een enkele rechte lasnaad in de lengterichting, waardoor deze geschikt is voor toepassingen die een hoge dimensionale nauwkeurigheid en structurele betrouwbaarheid vereisen.
Bij offshoreconstructies, energiepijpleidingen en grote bouwprojecten zijn standaard pijpdiameters vaak ontoereikend. Ingenieurs hebben mogelijk aangepaste buitendiameters, dikkere wanden, speciale staalsoorten of specifieke inspectie-eisen nodig. Voor deze projectmatige opdrachten is grootschalige UOE-productie minder flexibel vanwege het massaproductiemodel.
JCOE-productie biedt meer flexibiliteit voor aangepaste afmetingen en kleinere productiebatches, terwijl de kwaliteitseisen voor kritische toepassingen behouden blijven. Yuantai Derun past JCOE-technologie toe voor projecten met buizen met grote diameters en dikke wanden, ter ondersteuning van toepassingen in infrastructuur, energie en bouwkunde.
2. JCOE versus UOE-pijp: procesvergelijking
Voordat je specificaties vastlegt, is het nuttig om te kijken hoe de vier gangbare processen scoren op de twee aspecten die voor kopers echt belangrijk zijn: de mogelijke geometrie en de minimale bestelhoeveelheid.
| Tabel 1 — Vergelijking van het productieproces en de commerciële flexibiliteit | ||||
| Technische en commerciële kenmerken | JCOE-proces (LSAW) | UOE-proces (LSAW) | ERW-proces | SSAW (Spiraal) |
| Vormingsmechanisme | Progressief stapsgewijs buigen (JCOE) | Enkelvoudige U-stempeling + O-persing | Continu koudwalsen | Continue spiraalvormige spoelbuiging |
| Naadconfiguratie | Enkele rechte lengtenaad | Enkele rechte lengtenaad | Enkele rechte lengtenaad | Doorlopende spiraalnaad |
| Buitendiameter (OD) | 406 mm – 1422 mm (16″ – 56″) | 508 mm – 1422 mm (20″ – 56″) | 21,3 mm – 610 mm (1/2″ – 24″) | 219 mm – 3048 mm (8″ – 120″) |
| Maximale wanddikte (WT) | Tot 50 mm+ (zwaar / ultrazwaar) | Geoptimaliseerd voor transportleidingen met een hoge capaciteit en dikke wanden (capaciteit varieert per fabriek). | Doorgaans < 20 mm | Doorgaans < 25 mm |
| Veelzijdigheid van gereedschap | Universele persmatrijzen (flexibel) | Speciaal ontworpen, stijve stempelsets | Rollensets met vaste maatvoering | Verstelbare hoekvormkoppen |
| Economische minimale bestelhoeveelheid (MOQ) | Projectmatig; vaak geschikt voor kleinere batches, afhankelijk van de omstandigheden in de fabriek. | 1.000 – 2.000+ ton | Meer dan 100 ton (afhankelijk van de spoel) | 100+ ton |
| Restspanningsniveau | Zeer laag na volledige expansie | Laag (mechanisch uitgezet) | Afhankelijk van de vormmethode en warmtebehandeling. | Hoge (complexe spiraalvormige spanning) |
De visie van de ingenieur:ERW is uitstekend geschikt voor standaard dunwandige leidingen, enSSAW wordt veel gebruikt voor toepassingen met grote diameters waar spiraallassen en projectvereisten acceptabel zijn. MaarJCOE LSAW is het proces waarmee op maat gemaakte buizen met een specifieke buitendiameter (bijvoorbeeld 720 mm × wanddikte 38 mm) in kleinere, projectspecifieke series worden geproduceerd.zonder dat dit een aanzienlijke boete voor gereedschapswisseling met zich meebrengt. (Zie onze uitgebreidere analyse inLSAW vs. SSAW vs. Naadloos.)
3. Waar worden JCOE LSAW-buizen gebruikt?
Omdat JCOE niet-standaard diameters en dikke wanden in beheersbare batches verwerkt, is het bedrijf overal inzetbaar waar constructiestaal een nauwkeurige, gecertificeerde langsvoeg nodig heeft. De meest voorkomende toepassingen:
- Monopalen en overgangsstukken voor offshore windparken.Monopalen hebben een diameter van 8-12 meter en vereisen een constante wanddikte en rondheid; JCOE stelt een werf in staat om de exacte geometrie te bereiken zonder een verplichting op UOE-schaal.
- Jacketconstructies en offshoreplatforms.Voor de pootsecties, steunen en geleidergeleiders zijn dikwandige buizen met nauwe toleranties nodig – precies het assortiment van JCOE.
- Olie- en gastransportleidingen.Voor secties die een aangepaste wanddikte of een specifieke korrelgrootte in de buurt van een aansluiting vereisen, levert JCOE het onderdeel dat een spiraalfreesmachine niet kan leveren.
- Zware constructiekolommen.Stadiondaken, tentoonstellingshallen en industriële constructies maken gebruik van grote rechthoekige en ronde holle profielen, waarbij maatnauwkeurigheid belangrijker is dan volume.
In elk geval is de koper niet op zoek naar de goedkoopste ton; ze hebben een buis nodig die aan de tekening voldoet en de inspectie in één keer doorstaat. Dat is de lacune die JCOE opvult.
4. Hoe wordt een LSAW-buis gemaakt? JCOE Vorming stap voor stap
De naamJCOEbeschrijft de mechanische stappen die worden gebruikt om een zware stalen plaat te vormen:
Stalen plaat → J-buigen → C-buigen → O-buigen → Binnen-/buitenzijde zaaglassen → Stap E (expansie)
Universele persmatrijzen buigen de plaat stap voor stap (J → C → O) — er is geen speciaal gereedschap nodig voor elke maat.
- Randvoorbuiging:Mechanisch krimpen vormt de plaatranden tot de gewenste radius, waardoor de vlakke plekken die anders nabij de naad zouden zitten, worden verwijderd.
- J-buiging:Een universele hydraulische pers buigt één rand geleidelijk in een J-profiel.
- C-buiging:De tegenoverliggende rand wordt stap voor stap in een open "C" gedrukt.
- O-buiging:De pers sluit de plaat tot een open "O", waardoor de randen worden uitgelijnd voor onderpoederlassen.
- Onderpoederlassen (SAW):Meerdere draden verbinden de naad, zowel intern (ID) als extern (OD). Een hoge warmte-input zorgt voor een diepe fusie en verbrandt eventuele verontreinigingen.
De expansiestap (E): Volledige mechanische koude-expansie
De laatste "E" staat voor expansie. Een hydraulische expansiekop met meerdere segmenten beweegt over de volledige binnenlengte van de buis en zet deze radiaal uit van begin tot eind. Dit is de stap die JCOE onderscheidt van eenvoudige plaatbuigbedrijven.
[ Niet-uitgezette gelaste buis ] → [ Interne hydraulische uitzetkop ] → [Verbeterde dimensionale consistentie en rondheid]
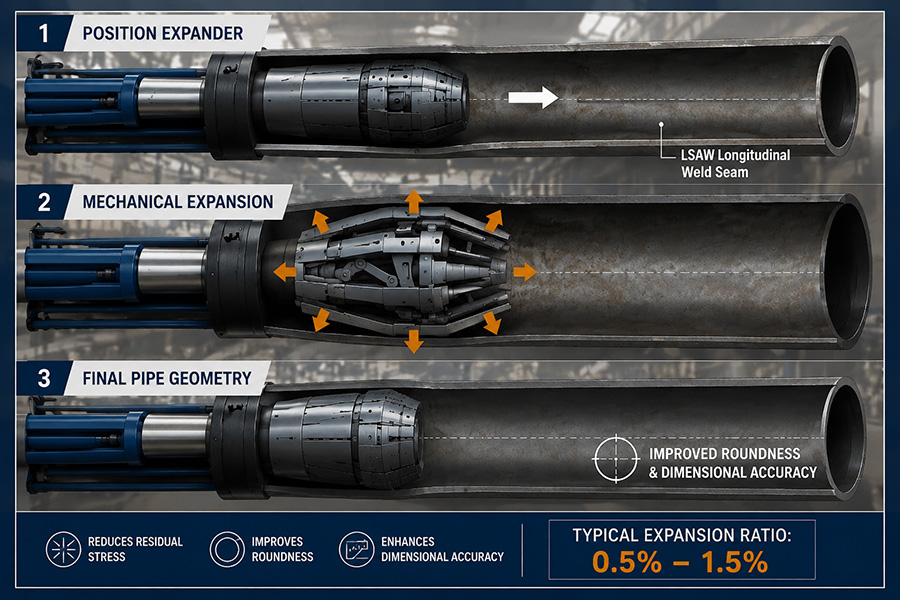
Volledige mechanische uitzetting verlicht restspanningen en zorgt ervoor dat de buis over de hele lengte rond en recht blijft.
- Het verlichten van restspanning:Vormgeving en meerlaags lassen laten plaatselijke mechanische en thermische spanningen achter. Koud uitzetten zorgt ervoor dat het staal iets voorbij het elasticiteitspunt vervormt, waardoor restspanningen worden verlicht en de dimensionale stabiliteit en de consistentie van de lasprestaties verbeteren.
- Het garanderen van een goede pasvorm op het veld:Door uitzetting wordt de buis gedwongen tot een strikte ronde (ovale) en rechte vorm. Schone buiseinden betekenen dat de montage ter plaatse kan plaatsvinden in plaats van stilstand door laswerkzaamheden en problemen met de uitlijning.
5. Voorbeeld kostenoverzicht: Een op maat gemaakte JCOE LSAW-bestelling van 75 ton.
Let op: de onderstaande cijfers zijn illustratief en gebaseerd op een representatieve batch van 75 ton. De werkelijke prijs is afhankelijk van de staalkwaliteit, certificeringseisen en Incoterms. Ze worden weergegeven om de kostenstructuur te illustreren, niet als een definitieve prijsopgave.
Kopers vragen ons voortdurend:"Waarom is de prijs per ton hoger voor een kleine JCOE-bestelling dan voor een standaard bulkbestelling?"Het eerlijke antwoord is transparant.Kostenmodel "Drie verdiepingen":
Totale prijs voor op maat gemaakte buizen = [Instel- en gereedschapskosten] + [Materiaalkosten] + [NRE- en inspectiekosten]
Praktisch voorbeeld: kostenallocatie van een project
Vereiste:API 5L PSL2 X65Q LSAW-buis, buitendiameter 610 mm × wanddikte 32 mm (op maat gemaakt, extra dikwandig).
Volume:75 ton (ongeveer 165 meter / 14 lengtes van 11,8 m).
| Tabel 2 — Kostenverdeling en afschrijving per eenheid voor een bestelling van 75 ton (ter illustratie) | |||
| Kostencomponent | Totale lijnkosten (USD) | Eenheidsprijs (USD/ton) | Amortisatiemechanismen |
| Onbewerkte staalplaat (X65Q) | $89,200 | $1190 / Ton | De kosten van de basisplaat ($1.100/ton) zijn gecorrigeerd voor een opbrengstverlies van circa 7,5% (afsnijden van pijpeinden, afschuining en proefbemonstering). |
| Instellen en lijnkalibratie | $4.500 | $60 / Ton | Speciaal ingerichte JCOE-persmachine, kalibratie van de naadvolger en testbuigplaten. |
| SAW-lasverbruiksartikelen | $6,000 | $80/ Ton | Lasdraad met hoge taaiheid, meerdere doorgangen, basisvloeimiddel en voorverwarming/nabewerking met thermische energie. |
| Hydrotest en Step-E-expansie | $3.750 | $50 / Ton | Volledige mechanische uitzetting (Stap-E) + 100% SMYS hydrostatische test. |
| 100% AUT + Pijpeind RT | $4,500 | $60 / Ton | 100% Volledige lichaams-AUT, pijpeind-RT/UT, + MTR 3.1 kwalificatietests (DWTT/Charpy/HIC indien vereist). |
| Totale productiekosten | $108,000 | $1,440 / Ton | Transparante prijsstelling per stuk voor een kleine serie van 75 ton op maat. |
Schaalinzicht: Verplaats de bestelling van 75→Bij een productie van 300 ton en de vaste instelkosten van $4.500 daalt de prijs per ton van $60 naar $15. Gecombineerd met kleine efficiëntiewinsten bij het snijden van platen en continu lassen, daalt de eenheidsprijs van $1.440 naar ongeveer $1.385.—Bewijs dat de "premie" voor maatwerk wordt veroorzaakt door de afschrijving van vaste overheadkosten, en niet door opgeblazen winstmarges.
6. LSAW-pijpinspectie: eisen voor ultrasoon onderzoek (UT) versus radiologisch onderzoek (RT).
Inkoopteams discussiëren eindeloos over de vraag of het runnen van een bedrijf wel of niet moet gebeuren.beideUltrasoon onderzoek (UT) en röntgenonderzoek (RT) van de langsnaad zijn noodzakelijk of leiden ze tot dubbele kosten. Kort gezegd: ze sporen verschillende soorten defecten op, dus ze vullen elkaar aan en zijn niet overbodig.
| Tabel 3 — Matrix voor aanvullende NDT-inspecties | ||
| Inspectiefunctie | Ultrasoon onderzoek (UT / AUT) | Radiografisch onderzoek (RT / röntgenfoto) |
| Fysiek mechanisme | Ultrasone sondes met schuifgolfwerking (2,25 – 5 MHz) | Ioniserende röntgenstraling |
| Primair defectdoelwit | Vlakke defecten: gebrek aan samensmelting van de zijwanden, verticale scheuren | Volumetrische defecten: gasporositeit, slakinsluitingen |
| Diepteperceptie | Hoog — geeft de exacte diepte in een dikke muur aan. | Geen — 2D schaduwprojectie van bovenaf |
| Inspectiesnelheid | Snelle, geautomatiseerde inline-scan (100% naadlengte) | Langzamere offline test (stralingsveilige zones) |
| Documentatie | Elektronische digitale logboeken (A-scan / C-scan) | Permanente röntgenfilm of digitale afbeelding |
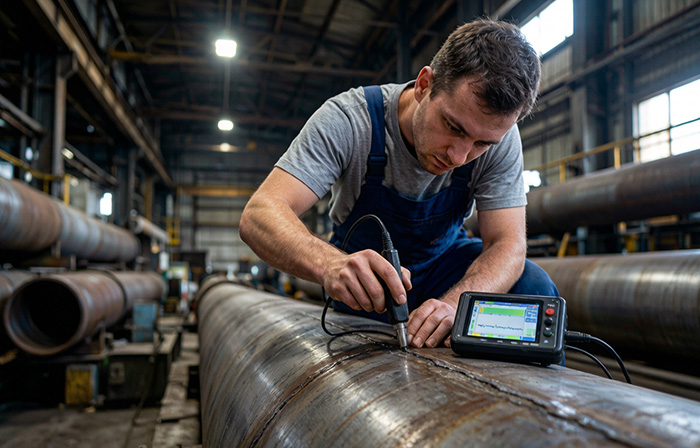
Geautomatiseerde UT-scans scannen 100% van de lengte van de naad; gerichte RT-scans verifiëren onduidelijke signalen aan de uiteinden van de pijp.
Waarom een las de ultrasone test (UT) kan doorstaan maar de röntgentest (RT) kan afwijzen (en omgekeerd).
Een veelgestelde vraag:"Kan een defect aan een LSAW-buis de UT-test doorstaan, maar de RT-test niet?"
Ja.Microclusterporositeit of verspreide slak laat geluidsgolven door met minimale reflectie (slaagt voor UT), maar is duidelijk zichtbaar als holtes op röntgenfilm (valt voor RT). Omgekeerd: een smalle verticale scheur in de zijwand, parallel aan de röntgenstraal, werpt mogelijk geen zichtbare schaduw (slaagt voor RT), maar reflecteert een ultrasone straal rechtstreeks terug naar de transducer (valt voor UT). SpecificatieAPI 5L PSL2Doorgaans zijn zowel AUT-scans over de volledige lengte als steekproefsgewijze RT-verificatie vereist, omdat de norm strengere eisen stelt aan de lasintegriteit.EN 10219Bij projecten daarentegen gelden de inspectieklasse en de eisen van de koper zoals die in de inkooporder staan vermeld — die al dan niet dezelfde combinatie kunnen vereisen. (Onze100% NDT-lasintegriteit(Dit artikel beschrijft hoe je beide correct kunt specificeren.)
7Pijpstapelen: Hoe u zeevrachtkosten kunt verlagen bij LSAW-zendingen
Het zeevrachtvervoer voor pijpen met een grote diameter wordt bepaald door de vrachtkosten.volumeHet gaat niet om het gewicht, maar om de lengte en diameter. Omdat JCOE op maat gemaakte lengtes en diameters produceert, kunt u de verzending zo plannen dat de kosten per meter zo laag mogelijk zijn.
[ Pijp in elkaar schuiven / telescopisch in elkaar schuiven ] → pijp met kleinere buitendiameter in pijp met grotere buitendiameter = geen extra volume
[Containeroptimalisatie] → aangepaste lengtes (5,8 m / 11,8 m) = 100% containervolumerendement
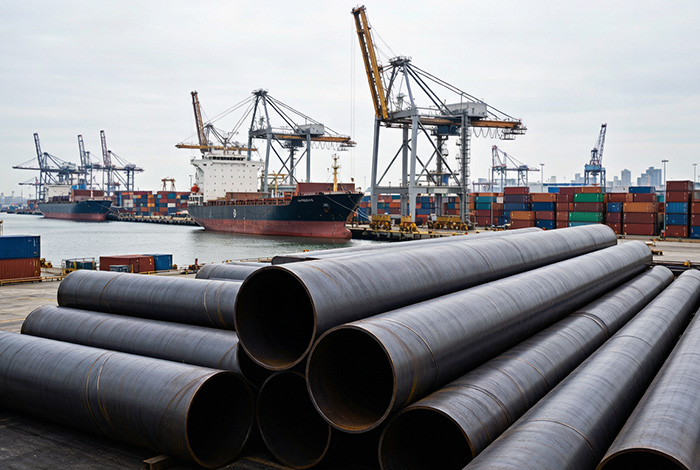
Door een buis met een kleinere buitendiameter in een buis met een grotere buitendiameter te schuiven, wordt de vrijgekomen ruimte omgezet in bespaarde vrachtkosten.
Praktisch besparingsvoorbeeld: telescopische constructiebuizen
Buitenbuis:OD 1016 mm × WT 25 mm LSAW (100 ton)
Binnenbuis:OD 711 mm × WT 16 mm LSAW (70 ton)
| Tabel 5 — Vergelijking van de kosten van zeevracht (standaard versus genest) | |||||
| Verzendmethode | Totale lading | Vrachtvolume (m³) | Tarief (/m³) | Totale zeevracht | Vracht / Ton |
| Gescheiden vrachtverzending | 170 ton | 280 m³ | $85 / m³ | $23.800 | $140,00 / Ton |
| Geneste (telescopische) verzending | 170 ton | 155 m³ | $85 / m³ | $13.175 | $77,50 / Ton |
| Netto besparingen gerealiseerd | — | −125 CBM | — | −$10.625 | 44,6% reductie |
JCOE-leidingen kunnen ook op maat worden gesneden tot containervriendelijke afmetingen (11,8 m voor 40HQ-containers) met beschermende afstandhouders, waardoor de ruimte optimaal wordt benut en de leidingen elkaar tijdens transport niet raken.
8Checklist voor offerteaanvraag voor op maat gemaakte LSAW-buizen
Om veelvoorkomende communicatieproblemen tijdens het opstellen van een offerteaanvraag te voorkomen en een nauwkeurige offerte voor een op maat gemaakte LSAW-bestelling te ontvangen, doorloop je deze checklist:
- Afmetingen:Vermeld de exacte buitendiameter × de exacte wanddikte in millimeters (bijv. 610 mm × 32 mm). Vermijd vage NPS/Schedule-aanduidingen voor dikwandige objecten.
- Materiaalkwaliteit en leveringsvoorwaarden:Geef de kwaliteit en de toestand aan (bijv. API 5L PSL2 X65Q gehard/getemperd, of EN 10219 S355J2H genormaliseerd).
- Testen en certificering:Verplichte NDT-dekking (100% AUT-naadscan + RT van pijpeinden) en certificeringsniveau (MTC 3.1, of MTC 3.2, onafhankelijke controle door SGS/Lloyd's).
- Eindvoorbereiding en lengtes:Afschuinhoek (30° – 35° voor veldmontage) en streeflengtes (11,8 m ±10 mm voor containeropbrengst).
Belangrijkste conclusies
- JCOE LSAW produceert op maat gemaakte buizen met een grote buitendiameter (tot 50 mm wanddikte) in kleinere, projectgebonden series dan een UOE-fabriek doorgaans nodig heeft.
- Volledige koude uitzetting (stap E) verlicht restspanningen en garandeert een goede pasvorm op locatie — minder vertragingen bij het lassen.
- Voor veel kritische pijpleidingtoepassingen volgens API 5L PSL2 kunnen geautomatiseerde ultrasone testen en aanvullende röntgenonderzoeken worden voorgeschreven, afhankelijk van de toepasselijke specificatie en de eisen van de koper; EN 10219-projecten volgen de daarvoor bestemde inspectieklasse.
- Door buizen in elkaar te schuiven, kunnen de transportkosten over zee met ongeveer 45% worden verlaagd.
9Veelgestelde vragen (FAQ)
Vraag 1: Wat is het belangrijkste verschil tussen de UOE- en JCOE-productie van LSAW-buizen?
Het verschil zit hem in de vormmechanismen. UOE gebruikt enkelvoudige, starre matrijzen om hele platen in U- en O-vormen te persen, waardoor enorme productieaantallen nodig zijn om de kosten van matrijswisselingen terug te verdienen. JCOE gebruikt universele persmatrijzen om platen progressief te buigen (J → C → O), wat flexibele instellingen mogelijk maakt die geschikt zijn voor aangepaste formaten en kleinere series.
Vraag 2: Waarom is de prijs per ton hoger voor kleinere, op maat gemaakte JCOE-bestellingen?
Kleine batches hebben vaste basiskosten — machinekalibratie, het vormen van testplaten, hydrostatische testen, NDT-opstelling — verdeeld over een kleiner aantal tonnen. Staalfabrieken rekenen bovendien een toeslag voor kleine batches onder hun standaard minimumafname. Dit zijn vaste overheadkosten, geen extra winstmarge.
Vraag 3: Hoe voorkomt mechanische uitzetting (stap E) problemen bij het lassen in het veld?
Door koude uitzetting over de volledige lengte wordt de buis gedwongen tot een exacte diameter, rondheid (ovaalvormigheid) en rechtheid over de gehele lengte. Dit elimineert verkeerde uitlijning van de verbindingen tijdens de montage, waardoor laswerk wordt bespaard en scheuren in de naad worden voorkomen.
Vraag 4: Moet ik zowel UT als RT op de naad aanbrengen?
Voor API 5L PSL2 kritische toepassingen is het antwoord over het algemeen ja — de norm vereist doorgaans zowel AUT-scanning over de volledige lengte als punt-RT-onderzoek. Werkzaamheden volgens EN 10219 volgen de inspectieklasse zoals vermeld in de bestelling. UT detecteert vlakke defecten (scheuren, gebrek aan fusie) en geeft de diepte aan; RT detecteert volumetrische defecten (porositeit, slak).
10Conclusie
Het JCOE-proces overbrugt de kloof tussen massaproductie en unieke, op maat gemaakte projecten. Door flexibele vormgeving, koudvervorming over de volledige lengte, dubbele NDT-controle en logistieke optimalisatie te combineren, biedt JCOE maatwerkprojecten voor dikwandige LSAW-profielen een betrouwbare en kosteneffectieve oplossing – zonder de beperkingen van grootschalige productie zoals bij een UOE-fabriek.
Voor EPC-kopers die een afweging makenLSAW vs. SSAW vs. NaadloosOf het nu gaat om het plannen van offshore-windprojecten of programma's voor zware constructies, de meest praktische aanpak is om een duidelijke offerteaanvraag (RFQ) op te stellen (gebruik de bovenstaande checklist) en de cijfers – en niet het minimale bestelhoeveelheidsbeleid van de fabriek – de doorslag te laten geven.
Heeft u op maat gemaakte LSAW-buizen nodig voor offshore- of infrastructuurprojecten?
Deel uw buitendiameter, wanddikte, staalkwaliteit en standaardvereisten met ons engineeringteam. Wij beoordelen de haalbaarheid van de productie op onze JCOE-lijn en leveren een technische oplossing en offerte – of het nu gaat om een constructieopdracht of een gecertificeerd transmissielijnsegment.
Vraag een technische offerte aan →
De getoonde cijfers hebben betrekking op de JCOE/-cijfers van Yuantai Derun.LSAWproductie-ervaring (API 5L PSL2/ EN 10219) en dienen alleen ter referentie voor de kostenstructuur. Aangezien staal- en transportprijzen constant fluctueren, vragen wij u zich te richten op de kostentrends. Neem gerust contact met ons op voor een actuele offerte op maat.
Geplaatst op: 06-08-2026


