


Resposta rápida: O tubo JCOE LSAW é ideal para aplicações personalizadas de paredes espessas, pois oferece produção flexível, dimensões precisas e qualidade de solda confiável. Ao contrário da produção UOE tradicional, o JCOE pode lidar com eficiência com diâmetros, espessuras de parede e quantidades personalizadas para cada projeto, tornando-se uma solução prática para estruturas offshore, oleodutos e gasodutos e grandes projetos de construção.
Índice
- 1. O que é o tubo JCOE LSAW?
- 2. Tubulação JCOE vs. UOE: Comparação de Processos
- 3. Onde são utilizados os tubos JCOE LSAW?
- 4. Como é fabricado o tubo LSAW? Conformação JCOE passo a passo
- 5. Exemplo de detalhamento de custos: um pedido personalizado de 75 toneladas de serra circular de lâminas longas JCOE
- 6. Inspeção de tubos LSAW: Requisitos de teste UT vs RT
- 7. Aninhamento de tubos: como reduzir o frete marítimo em remessas LSAW
- 8. Lista de verificação para solicitação de cotação de tubos LSAW personalizados
- 9. Perguntas frequentes
- 10. Conclusão
1. O que é o tubo JCOE LSAW?
Tubo JCOE LSAWO tubo de aço soldado longitudinalmente por arco submerso (LSAW) é fabricado através da conformação progressiva de uma chapa de aço plana em formato cilíndrico, seguindo a sequência JCO, e posterior expansão mecânica em toda a sua extensão. Ao contrário dos tubos soldados em espiral, os tubos LSAW apresentam uma única solda longitudinal reta, tornando-os adequados para aplicações que exigem alta precisão dimensional e confiabilidade estrutural.
Em estruturas offshore, oleodutos e gasodutos e projetos de construção pesada, os tamanhos de tubos padrão muitas vezes são insuficientes. Os engenheiros podem exigir diâmetros externos personalizados, espessuras de parede elevadas, aços especiais ou requisitos de inspeção específicos. Para esses pedidos baseados em projetos, a produção em larga escala de tubos de aço de alta resistência (UOE) pode ser menos flexível devido ao seu modelo de fabricação em grande volume.
A fabricação JCOE proporciona maior flexibilidade para dimensões personalizadas e lotes de produção menores, mantendo os requisitos de qualidade necessários para aplicações críticas. A Yuantai Derun aplica a tecnologia JCOE em projetos de tubos de grande diâmetro e paredes espessas, atendendo a aplicações em infraestrutura, energia e engenharia estrutural.
2. Tubulação JCOE vs. UOE: Comparação de Processos
Antes de especificar, é útil ver como os quatro processos principais se comparam nos dois aspectos que realmente importam para os compradores: a geometria que eles conseguem produzir e o tamanho mínimo de pedido que aceitam.
| Tabela 1 — Comparação do processo de fabricação e da flexibilidade comercial | ||||
| Recurso técnico e comercial | Processo JCOE (LSAW) | Processo UOE (LSAW) | Processo ERW | SSAW (Espiral) |
| Mecanismo de formação | Dobramento progressivo passo a passo (JCOE) | Estampagem em U de ação única + prensagem em O | Conformação contínua por rolos a frio | Dobramento contínuo de bobina helicoidal |
| Configuração da costura | Costura longitudinal reta simples | Costura longitudinal reta simples | Costura longitudinal reta simples | Costura espiral contínua |
| Diâmetro externo (DE) | 406 mm – 1422 mm (16″ – 56″) | 508 mm – 1422 mm (20″ – 56″) | 21,3 mm – 610 mm (1/2″ – 24″) | 219 mm – 3048 mm (8″ – 120″) |
| Espessura máxima da parede (WT) | Até 50 mm+ (pesado/ultra-pesado) | Otimizado para dutos de transmissão de alto volume com paredes espessas (a capacidade varia conforme a fábrica). | Normalmente < 20 mm | Normalmente < 25 mm |
| Versatilidade das ferramentas | Matrizes universais para prensa (flexíveis) | Conjuntos de matrizes rígidas dedicadas | conjuntos de rolos de tamanho fixo | Cabeças de formação com ângulo ajustável |
| MOQ econômico | Baseado em projeto; geralmente adequado para lotes menores, dependendo das condições de fabricação. | 1.000 a mais de 2.000 toneladas | Mais de 100 toneladas (dependendo da bobina) | Mais de 100 toneladas |
| Nível de estresse residual | Muito baixo após expansão completa | Baixo (expandido mecanicamente) | Depende do método de moldagem e do tratamento térmico. | Alto (tensão helicoidal complexa) |
Opinião do engenheiro:ERW é ótimo para linhas de parede fina padrão, eSA soldagem a arco submerso (SAW) é amplamente utilizada em aplicações de grande diâmetro onde a soldagem em espiral e os requisitos do projeto são aceitáveis. MasO processo JCOE LSAW permite a fabricação de tubos de parede espessa com diâmetro externo personalizado (por exemplo, 720 mm de diâmetro externo × 38 mm de espessura de parede) em lotes menores, de acordo com as necessidades de cada projeto.sem gerar uma multa de cinco dígitos na troca de ferramentas. (Veja nossa análise mais detalhada emLSAW vs. SSAW vs. Sem costura.)
3. Onde são utilizados os tubos JCOE LSAW?
Como a JCOE trabalha com diâmetros não padronizados e paredes espessas em lotes de tamanho gerenciável, ela está presente em todas as aplicações que exigem aço estrutural com costura longitudinal precisa e certificada. Os usos finais mais comuns são:
- Monopilares e peças de transição para parques eólicos offshore.Monopilas com diâmetros de 8 a 12 metros exigem espessura de parede e circularidade consistentes; o JCOE permite que um estaleiro atinja a geometria exata sem um compromisso em escala UOE.
- Estruturas tipo jaqueta e plataformas offshore.As seções das pernas, os suportes e os guias dos condutores exigem tubos de parede espessa com tolerâncias rigorosas — exatamente a gama especificada pela JCOE.
- Linhas de transmissão de petróleo e gás.Para seções que necessitam de uma espessura de parede personalizada ou de uma classificação específica perto de uma junção, a JCOE fornece a peça que uma laminadora helicoidal não consegue produzir.
- Colunas estruturais pesadas.Coberturas de estádios, pavilhões de exposições e estruturas industriais utilizam grandes perfis ocos retangulares e circulares, onde o controle dimensional é mais importante do que o volume.
Em cada caso, o comprador não está procurando a tonelada mais barata — ele precisa de um tubo que se encaixe no projeto e passe na inspeção na primeira tentativa. É essa lacuna que a JCOE preenche.
4. Como é fabricado o tubo LSAW? Conformação JCOE passo a passo
O nomeJCOEDescreve a sequência mecânica utilizada para moldar uma placa de aço pesada:
Chapa de aço → Dobra em J → Dobra em C → Dobra em O → Soldagem SAW interna/externa → Etapa E (Expansão)
As matrizes de prensa universais dobram a chapa passo a passo (J → C → O) — sem necessidade de ferramentas específicas para cada tamanho.
- Pré-dobra das bordas:A crimpagem mecânica molda as bordas da placa no raio desejado, eliminando os pontos planos que, de outra forma, ficariam próximos à emenda.
- Dobra em J:Uma prensa hidráulica universal dobra progressivamente uma das bordas, formando um perfil em "J".
- Dobra em C:A borda oposta é pressionada gradualmente até formar um “C” aberto.
- Dobra em O:A prensa fecha a chapa formando um "O" aberto, alinhando as bordas para a soldagem por arco submerso.
- Soldagem por arco submerso (SAW):A junção é feita por meio de passagens internas (ID) e externas (OD) com múltiplos fios. O alto aporte térmico promove a fusão profunda e elimina possíveis contaminantes.
Etapa de Expansão (E): Expansão Mecânica a Frio em Toda a Extensão
O “E” final significa expansão. Uma cabeça expansora hidráulica multissegmentada percorre todo o comprimento interno do tubo, expandindo-o radialmente de ponta a ponta. Esta é a etapa que diferencia a JCOE das simples oficinas de curvatura de chapas.
[Tubo soldado não expandido] → [Cabeçote expansor hidráulico interno] → [Melhoria na consistência dimensional e na circularidade.]
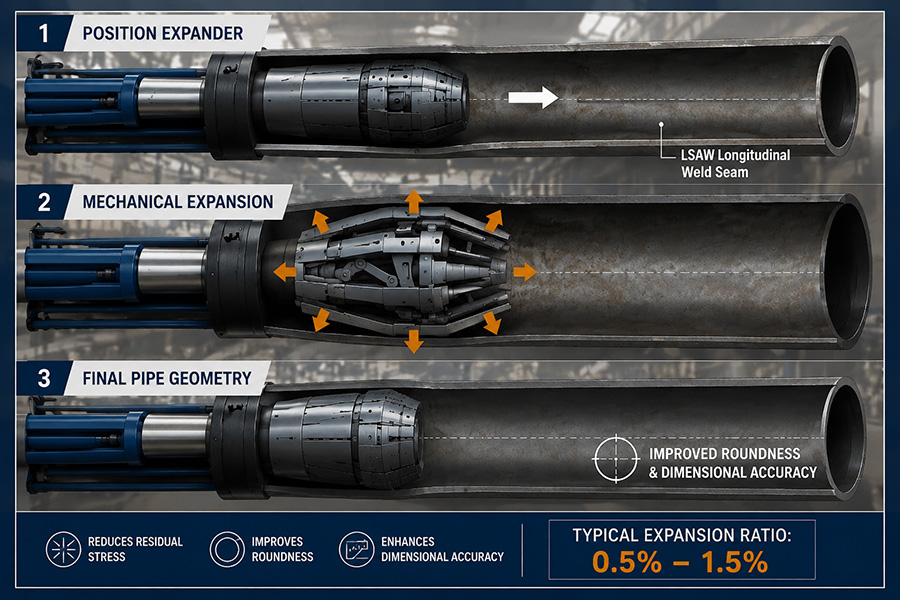
A expansão mecânica em toda a extensão alivia a tensão residual e garante a circularidade e a retidão ao longo de todo o tubo.
- Alívio do estresse residual:A conformação e a soldagem multipasse deixam tensões mecânicas e térmicas localizadas. A expansão a frio deforma o aço ligeiramente além do seu ponto elástico, aliviando a tensão residual e melhorando a estabilidade dimensional e a consistência do desempenho da solda.
- Garantir a adequação do campo:A expansão força o tubo a assumir uma forma circular (oval) e reta precisa. Extremidades de tubo limpas significam montagem no local, em vez de tempo de inatividade para soldagem em campo e problemas de alinhamento.
5. Exemplo de detalhamento de custos: um pedido personalizado de 75 toneladas de serra circular de lâminas longas JCOE
Nota: Os valores abaixo são ilustrativos e baseados em um lote personalizado representativo de 75 toneladas. O preço real depende da qualidade do aço, dos requisitos de certificação e dos Incoterms. Eles são apresentados para mostrar a estrutura de custos, não como uma cotação.
Os compradores nos perguntam constantemente:“Por que o preço por tonelada é mais alto para um pedido de JCOE em lote pequeno do que para um pedido em grande quantidade padrão?”A resposta honesta é transparente.Modelo de custo de “Três Andares”:
Preço total do tubo personalizado = [ Custo de preparação e ferramental ] + [ Custo de material ] + [ Custo de novos projetos e inspeção ]
Exemplo prático: alocação de custos do projeto
Exigência:Tubo API 5L PSL2 X65Q LSAW, diâmetro externo 610 mm × espessura de parede 32 mm (parede espessa personalizada).
Volume:75 toneladas métricas (≈ 165 metros / 14 comprimentos de 11,8 m).
| Tabela 2 — Alocação de custos e amortização unitária de um pedido personalizado de 75 toneladas (ilustrativo) | |||
| Componente de custo | Custo total da linha (USD) | Custo unitário (USD/tonelada) | Mecanismos de Amortização |
| Chapa de aço bruto (X65Q) | $89,200 | $1190 / Tonelada | Custo da placa base (US$ 1.100/t) ajustado para uma perda de rendimento de aproximadamente 7,5% (corte na extremidade do tubo, chanfro e amostragem de teste). |
| Configuração e Calibração de Linha | $ 4.500 | US$ 60 por tonelada | Configuração dedicada das ferramentas de prensa JCOE, calibração do rastreador de costura e placas de teste de dobra. |
| Consumíveis para soldagem SAW | $6,000 | $80/ Tonelada | Arame de alta tenacidade em múltiplas passagens, fluxo básico e energia térmica de pré-aquecimento/pós-soldagem. |
| Teste hidrostático e expansão da etapa E | $ 3.750 | US$ 50 por tonelada | Expansão mecânica completa (Etapa E) + teste hidrostático SMYS a 100%. |
| 100% AUT + RT na extremidade do tubo | $4,500 | $60 / Tonelada | Inspeção ultrassônica automatizada (AUT) de corpo inteiro a 100%, radiografia/ultrassonografia (RT/UT) nas extremidades dos tubos, além de testes de qualificação MTR 3.1 (DWTT/Charpy/HIC, se necessário). |
| Custo total de produção | $ 108,000 | $ 1,440 / Tonelada | Preços unitários transparentes para um lote personalizado de 75 toneladas em pequena escala. |
Análise de escala: Empurre o pedido de 75→Com 300 toneladas e um custo fixo de instalação de US$ 4.500, o preço unitário cai de US$ 60/ton para US$ 15/ton. Combinado com pequenos ganhos de eficiência no corte de chapas e na soldagem contínua, o preço unitário diminui de US$ 1.440/ton para cerca de US$ 1.385/ton.—Prova de que o "custo adicional" em execuções personalizadas é impulsionado pela amortização de custos fixos, e não por margens de lucro infladas.
6. Inspeção de tubos LSAW: Requisitos de teste UT vs RT
As equipes de compras discutem interminavelmente sobre se devem ou não executarambosA realização de testes ultrassônicos (UT) e radiográficos (RT) na costura longitudinal é necessária ou apenas um custo duplicado? Resumindo: eles detectam diferentes tipos de defeitos, portanto são complementares, não redundantes.
| Tabela 3 — Matriz de inspeção NDT complementar | ||
| Recurso de inspeção | Teste ultrassônico (UT / AUT) | Exames radiográficos (RT / Raio-X) |
| Mecanismo físico | Sondas de ultrassom de onda de cisalhamento (2,25 – 5 MHz) | Radiação de raios X ionizantes |
| Alvo de defeito primário | Defeitos planares: falta de fusão na parede lateral, fissuras verticais. | Defeitos volumétricos: porosidade gasosa, inclusões de escória |
| Percepção de Profundidade | Alta precisão — identifica a profundidade exata em paredes espessas. | Nenhuma — projeção de sombra 2D de cima para baixo |
| Velocidade de inspeção | Digitalização automatizada em linha de alta velocidade (100% do comprimento da costura) | Teste offline mais lento (zonas livres de radiação) |
| Documentação | Registros digitais eletrônicos (A-scan / C-scan) | Radiografia permanente em filme ou imagem digital. |
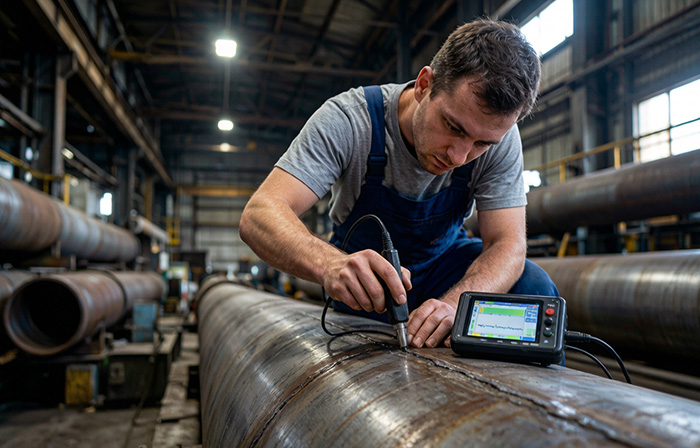
A tomografia ultrassônica automatizada examina 100% do comprimento da junta; a radiografia direcionada verifica sinais ambíguos nas extremidades do tubo.
Por que uma solda pode passar no teste de ultrassom, mas falhar no teste de radiografia (e vice-versa)?
Pergunta que recebemos com frequência:"Um defeito em um tubo LSAW pode passar no teste de ultrassom, mas falhar no teste de radiografia?"
Sim.A porosidade em microaglomerados ou a presença de escória dispersa permitem a passagem de ondas sonoras com reflexão mínima (aprovado no ultrassom), mas aparecem claramente como vazios na radiografia (reprovado na radiografia). Por outro lado: uma fissura vertical estreita na parede lateral, paralela ao feixe de raios X, pode não projetar sombra visível (aprovado na radiografia), mas reflete o feixe ultrassônico diretamente de volta para o transdutor (reprovado no ultrassom). EspecificandoAPI 5L PSL2Normalmente, exige-se tanto a digitalização completa por AUT quanto a verificação pontual por RT, pois a norma estabelece expectativas mais rigorosas quanto à integridade da solda.EN 10219Em contrapartida, os projetos seguem a classe de inspeção e os requisitos do comprador descritos na ordem de compra — que podem ou não exigir a mesma combinação. (NossosIntegridade de solda 100% em END (Ensaios Não Destrutivos)Este artigo aborda como especificar ambos corretamente.
7Aninhamento de tubos: como reduzir o frete marítimo em remessas LSAW
O transporte marítimo de tubos de grande diâmetro é impulsionado pela carga.volume, não o peso. Como a JCOE fabrica comprimentos e diâmetros personalizados, você pode planejar o envio para reduzir o custo final por metro.
[Encaixe/telescópico de tubos] → tubo de menor diâmetro externo dentro de tubo de maior diâmetro externo = volume adicional zero
[Otimização de contêineres] → comprimentos personalizados (5,8 m / 11,8 m) = 100% de aproveitamento do volume do contêiner
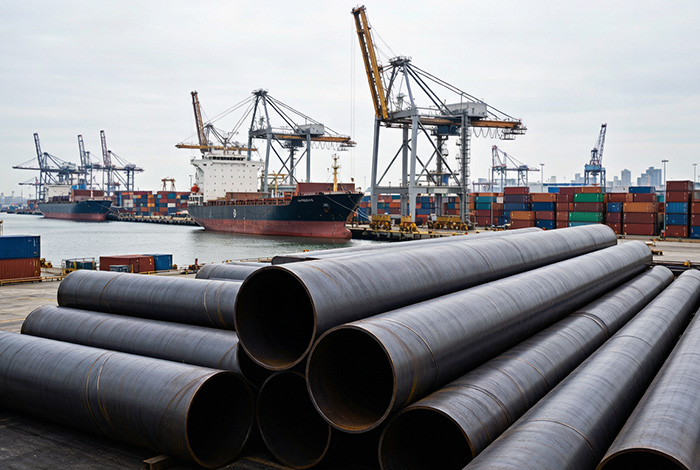
Ao encaixar um tubo de diâmetro externo menor dentro de um maior, o espaço livre se transforma em economia de carga.
Exemplo prático de economia: tubos estruturais telescópicos
Tubo externo:OD 1016 mm × WT 25 mm LSAW (100 toneladas)
Tubo interno:OD 711 mm × WT 16 mm LSAW (70 toneladas)
| Tabela 5 — Comparação de custos de frete marítimo (padrão vs. aninhado) | |||||
| Método de envio | Carga total | Volume de carga (CBM) | Taxa (/CBM) | Frete marítimo total | Frete por tonelada |
| Envio de carga separada | 170 toneladas | 280 m³ | US$ 85 / m³ | $ 23.800 | US$ 140,00 / Tonelada |
| Envio aninhado (telescópico) | 170 toneladas | 155 m³ | US$ 85 / m³ | $ 13.175 | US$ 77,50 / tonelada |
| Economia líquida obtida | — | −125 CBM | — | -$ 10.625 | Redução de 44,6% |
Os tubos JCOE personalizados também podem ser cortados em dimensões adequadas para contêineres (11,8 m para contêineres de 40HQ) com espaçadores de proteção — maximizando o aproveitamento do espaço e evitando que os tubos se toquem durante o transporte.
8Lista de verificação para solicitação de cotação de tubos LSAW personalizados
Para evitar problemas comuns de comunicação durante a preparação da solicitação de cotação (RFQ) e obter um orçamento preciso para um pedido personalizado de peças soldadas em LSAW, siga esta lista de verificação:
- Especificações dimensionais:Indique o diâmetro externo exato × a espessura exata em milímetros (ex.: 610 mm × 32 mm). Evite especificações vagas de acordo com a classificação NPS/Schedule para itens de paredes espessas.
- Grau de qualidade do material e condições de entrega:Indique a classe e o estado (por exemplo, API 5L PSL2 X65Q temperado/revenido ou EN 10219 S355J2H normalizado).
- Testes e certificação:Exigir cobertura de END (100% de escaneamento de costura por AUT + RT na extremidade do tubo) e nível de certificação (MTC 3.1 ou MTC 3.2 com testemunho de terceiros pela SGS/Lloyd's).
- Preparação e comprimentos finais:Ângulo de bisel (30° – 35° para ajuste em campo) e comprimentos alvo (11,8 m ±10 mm para rendimento do contêiner).
Principais conclusões
- A JCOE LSAW fabrica tubos de parede espessa com diâmetro externo personalizado (até 50 mm de espessura de parede) em lotes menores, baseados em projetos, do que os normalmente exigidos por uma usina UOE.
- A expansão a frio em toda a extensão (Etapa E) alivia a tensão residual e garante o encaixe perfeito em campo — reduzindo os atrasos na soldagem.
- Para muitas aplicações críticas de dutos API 5L PSL2, testes ultrassônicos automatizados e exames radiográficos adicionais podem ser especificados, dependendo da especificação aplicável e dos requisitos do comprador; projetos EN 10219 seguem sua classe de inspeção especificada.
- O aninhamento de tubos pode reduzir o frete marítimo em cerca de 45%, enviando tubos de menor diâmetro externo dentro de tubos de maior diâmetro externo.
9Perguntas frequentes (FAQ)
Q1: Qual é a principal diferença entre a fabricação de tubos LSAW da UOE e da JCOE?
A diferença reside na mecânica de conformação. O processo UOE utiliza matrizes rígidas de ação simples para prensar chapas inteiras em formatos de U e O, exigindo, portanto, grandes tiragens para compensar as trocas de matrizes. Já o processo JCOE utiliza matrizes de prensa universais para dobrar as chapas progressivamente (J → C → O), possibilitando configurações flexíveis adequadas a tamanhos personalizados e lotes menores.
P2: Por que o preço por tonelada é mais alto para pedidos personalizados de JCOE em lotes menores?
Lotes pequenos acarretam custos fixos básicos — calibração de máquinas, conformação de placas de teste, teste hidrostático, preparação para ensaios não destrutivos — distribuídos por um número menor de toneladas. As siderúrgicas também adicionam taxas extras para pequenos lotes, abaixo de seus mínimos de produção padrão. Esses são custos fixos indiretos, não margem adicional.
Q3: Como a expansão mecânica (Etapa E) previne problemas de soldagem em campo?
A expansão a frio em toda a extensão força o tubo a assumir o diâmetro, a circularidade (ovalidade) e a retidão exatos ao longo de todo o seu comprimento. Isso elimina o desalinhamento das juntas durante a montagem, economizando mão de obra do soldador e evitando rachaduras na costura.
Q4: Preciso de UT e RT na costura?
Para aplicações críticas API 5L PSL2, geralmente sim — a norma normalmente exige tanto a varredura AUT de comprimento total quanto a radiografia pontual. O trabalho de acordo com a norma EN 10219 segue a classe de inspeção especificada no pedido de compra. O ultrassom detecta defeitos planares (trincas, falta de fusão) e fornece a profundidade; a radiografia detecta defeitos volumétricos (porosidade, escória).
10Conclusão
O processo JCOE preenche a lacuna entre a produção em massa de alto volume e as necessidades de engenharia sob encomenda. Combinando conformação flexível, expansão a frio em toda a extensão, controle de ensaios não destrutivos duplos e otimização logística, o JCOE oferece aos projetos personalizados de aços LSAW de parede espessa um caminho confiável e econômico — sem a necessidade de controle de produção em larga escala de uma usina UOE.
Para compradores de EPC que estejam considerandoLSAW vs. SSAW vs. Sem costuraSeja para o planejamento de projetos de energia eólica offshore ou de estruturas pesadas, a medida prática é preparar uma solicitação de cotação (RFQ) clara (use a lista de verificação acima) e deixar que os números — e não a política de quantidade mínima de pedido (MOQ) da usina — decidam.
Precisa de tubos LSAW personalizados para projetos offshore ou de infraestrutura?
Compartilhe o diâmetro externo, a espessura da parede, a classe do aço e os requisitos padrão com nossa equipe de engenharia. Avaliaremos a viabilidade de produção em nossa linha JCOE e apresentaremos uma solução técnica e um orçamento — seja para um pedido estrutural ou para um trecho certificado de linha de transmissão.
Solicite um orçamento técnico →
Os números apresentados refletem o JCOE de Yuantai Derun/LSAWexperiência de produção (API 5L PSL2/ EN 10219) e servem apenas como referência para a estrutura de custos. Como os preços do aço e do frete flutuam constantemente, concentre-se nas tendências de custos. Entre em contato conosco a qualquer momento para obter uma cotação personalizada e atualizada.
Data da publicação: 06/08/2026


