


Краткий ответ: Трубы JCOE LSAW идеально подходят для изготовления толстостенных изделий на заказ, поскольку обеспечивают гибкость производства, точные размеры и надежное качество сварки. В отличие от традиционного производства труб UOE, JCOE может эффективно обрабатывать трубы нестандартных диаметров, толщины стенок и объемов, соответствующих проектам, что делает их практичным решением для морских сооружений, энергетических трубопроводов и крупных строительных проектов.
Оглавление
- 1. Что такое труба JCOE LSAW?
- 2. Трубы JCOE и UOE: сравнение технологических процессов.
- 3. Где используются трубы JCOE LSAW?
- 4. Как изготавливаются трубы LSAW? Пошаговый процесс формовки JCOE.
- 5. Примерная разбивка затрат: Заказ на изготовление 75-тонной пилы JCOE LSAW по индивидуальному заказу.
- 6. Контроль труб LSAW: требования к ультразвуковому и рентгенографическому контролю.
- 7. Укладка труб: как уменьшить объем морских перевозок при использовании технологии LSAW.
- 8. Контрольный список для запроса коммерческого предложения на изготовление труб методом LSAW на заказ.
- 9. Часто задаваемые вопросы
- 10. Заключение
1. Что такое труба JCOE LSAW?
Труба JCOE LSAWТруба, сваренная продольной дуговой сваркой под флюсом (LSAW), представляет собой стальную трубу, изготовленную путем последовательного придания плоской стальной пластине цилиндрической формы в соответствии с последовательностью JCO, за которым следует механическое расширение по всей длине. В отличие от спирально-сварных труб, труба LSAW имеет один прямой продольный сварной шов, что делает ее подходящей для применений, требующих высокой точности размеров и структурной надежности.
В морских сооружениях, энергопроводах и крупных строительных проектах стандартных размеров труб часто недостаточно. Инженерам могут потребоваться трубы нестандартных наружных диаметров, большей толщины стенок, специальных марок стали или особые требования к контролю качества. Для таких заказов, выполняемых в рамках конкретных проектов, крупномасштабное производство труб может быть менее гибким из-за модели массового производства.
Технология JCOE обеспечивает большую гибкость при изготовлении труб нестандартных размеров и небольших партий, сохраняя при этом требования к качеству, необходимые для ответственных применений. Компания Yuantai Derun применяет технологию JCOE для проектов по производству труб большого диаметра и с толстыми стенками, поддерживая применение в инфраструктуре, энергетике и строительной инженерии.
2. Трубы JCOE и UOE: сравнение технологических процессов.
Прежде чем уточнять детали, полезно посмотреть, как четыре основных процесса соотносятся по двум действительно важным для покупателей параметрам: какую геометрию они могут изготовить и насколько небольшой заказ они готовы принять.
| Таблица 1 — Сравнение гибкости производственного процесса и коммерческой эффективности | ||||
| Технические и коммерческие характеристики | Процесс JCOE (LSAW) | Процесс UOE (LSAW) | Процесс ERW | SSAW (спираль) |
| Механизм формирования | Постепенный ступенчатый изгиб (JCOE) | Одноэтапная U-образная штамповка + O-образное прессование | Непрерывная холодная прокатка | Непрерывный спиральный изгиб катушки |
| Конфигурация шва | Одинарный прямой продольный шов | Одинарный прямой продольный шов | Одинарный прямой продольный шов | Непрерывный спиральный шов |
| Наружный диаметр (OD) | 406 мм – 1422 мм (16″ – 56″) | 508 мм – 1422 мм (20″ – 56″) | 21,3 мм – 610 мм (1/2″ – 24″) | 219 мм – 3048 мм (8″ – 120″) |
| Максимальная толщина стенки (WT) | Толщина до 50 мм и более (тяжелые/сверхтяжелые) | Оптимизировано для высокопроизводительных толстостенных магистральных трубопроводов (производительность зависит от производителя). | Обычно < 20 мм | Обычно < 25 мм |
| Универсальность инструментов | Универсальные штампы (гибкие) | Специализированные жесткие штамповочные комплекты | Комплекты рулонов фиксированного размера | Регулируемые угловые формовочные головки |
| Экономически оптимальный минимальный объем заказа | Проектный подход; часто подходит для небольших партий в зависимости от условий переработки. | 1000–2000+ тонн | Более 100 тонн (в зависимости от типа рулона) | 100+ тонн |
| Уровень остаточного стресса | Очень низкий уровень после полного расширения. | Низкий (механически расширенный) | Зависит от метода формования и термообработки. | Высокое (сложное спиральное напряжение) |
Мнение инженера:Сварка электросваркой (ERW) отлично подходит для стандартных тонкостенных трубопроводов, иSСварка под флюсом (SAW) широко используется для обработки больших диаметров, где приемлемы требования к спиральной сварке и специфике проекта. НоТехнология JCOE LSAW позволяет изготавливать трубы нестандартного внешнего диаметра и с толстыми стенками (например, наружный диаметр 720 мм × толщина стенки 38 мм) небольшими партиями в рамках конкретных проектов.без возникновения штрафа в размере пятизначной суммы за переналадку оснастки. (Подробнее см. в нашем разделе)LSAW против SSAW против бесшовной резки.)
3. Где используются трубы JCOE LSAW?
Благодаря тому, что компания JCOE работает с нестандартными диаметрами и толстыми стенками в управляемых партиях, она находит применение везде, где конструкционная сталь требует точного, сертифицированного продольного шва. Наиболее распространенные области применения:
- Моноопоры и переходные элементы для морских ветроэнергетических установок.Моноопоры диаметром 8–12 м требуют одинаковой толщины стенок и округлости; технология JCOE позволяет обеспечить точную геометрию без необходимости масштабных работ.
- Опорные конструкции и морские платформы.Для секций опор, распорок и направляющих проводников требуются толстостенные трубы с жесткими допусками — именно такой диапазон допусков предлагает компания JCOE.
- Нефтегазопроводы.Для участков, требующих нестандартной толщины или определенного класса качества вблизи места соединения, компания JCOE поставляет материал, который не может обеспечить спиральный прокатный стан.
- Тяжелые несущие колонны.В конструкциях крыш стадионов, выставочных залов и промышленных зданий используются большие прямоугольные и круглые полые профили, где контроль размеров важнее объема.
В каждом случае покупатель ищет не самую дешевую трубу, а ту, которая соответствует чертежу и проходит проверку с первого раза. Именно эту нишу и заполняет JCOE.
4. Как изготавливаются трубы LSAW? Пошаговый процесс формовки JCOE.
ИмяJCOEописывает механическую последовательность действий, используемых для придания формы толстой стальной пластине:
Стальная пластина → J-образная гибка → C-образная гибка → O-образная гибка → Внутренняя/внешняя сварка SAW → Этап E (расширение)
Универсальные штампы позволяют сгибать пластину поэтапно (J → C → O) — для каждого размера не требуется специальная оснастка.
- Предварительное сгибание кромки:Механическая обжимка придает кромкам пластины заданный радиус, устраняя плоские участки, которые в противном случае располагались бы вблизи шва.
- J-образный изгиб:Универсальный гидравлический пресс постепенно сгибает один край, придавая ему J-образный профиль.
- С-образный изгиб:Противоположный край постепенно вдавливается в открытую букву «С».
- Изгиб в форме буквы О:Пресс сжимает пластину, придавая ей форму открытого «О», выравнивая края для сварки под флюсом.
- Сварка под флюсом (SAW):Шов соединяется многожильным внутренним (ID) и внешним (OD) проводниками. Высокая тепловая нагрузка обеспечивает глубокое сплавление и выжигание потенциальных загрязнений.
Этап расширения (E): Механическое холодное расширение по всей длине
Последняя буква «Е» означает расширение. Многосекционная гидравлическая расширительная головка перемещается по всей внутренней длине трубы, расширяя ее радиально от одного конца до другого. Именно этот этап отличает JCOE от обычных цехов по гибке листового металла.
[Нерасширенная сварная труба] → [Внутренняя гидравлическая расширительная головка] → [Улучшена точность размеров и округлость.]
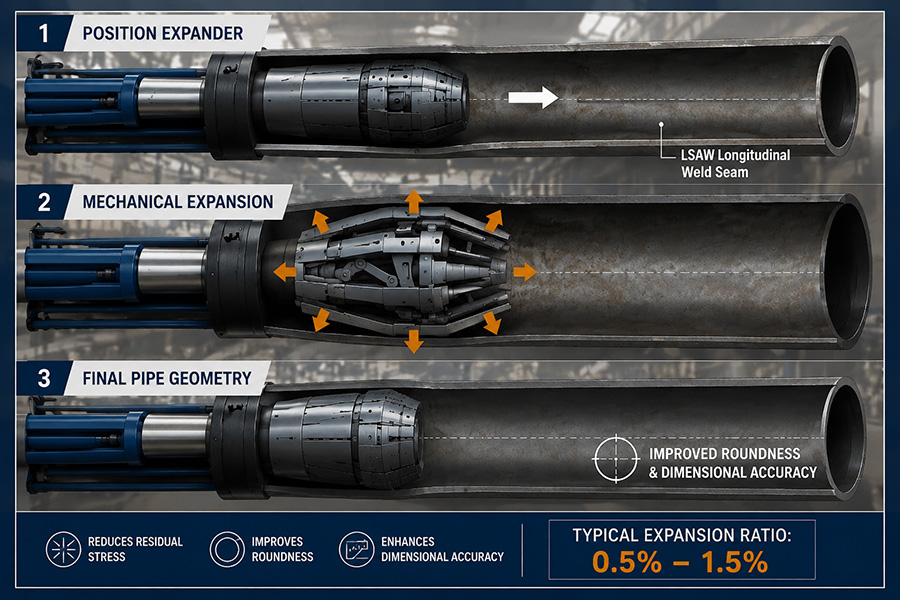
Механическое расширение по всей длине трубы снимает остаточные напряжения и обеспечивает округлость и прямолинейность по всей ее длине.
- Снятие остаточного стресса:Формование и многопроходная сварка создают локальные механические и термические напряжения. Холодное расширение деформирует сталь немного за пределы точки упругости, снимая остаточные напряжения и улучшая стабильность размеров и качество сварного шва.
- Гарантия соответствия требованиям безопасности на поле:Расширение заставляет трубу приобретать строгую округлость (овальность) и прямолинейность. Чистые концы трубы означают возможность подгонки на месте, а не простои при сварке и проблемы с выравниванием.
5. Примерная разбивка затрат: Заказ на изготовление 75-тонной пилы JCOE LSAW по индивидуальному заказу.
Примечание: Приведенные ниже цифры являются иллюстративными и основаны на типичной партии стали весом 75 тонн, изготовленной на заказ. Фактическая цена зависит от марки стали, требований к сертификации и условий Инкотермс. Они приведены для демонстрации структуры затрат, а не в качестве коммерческого предложения.
Покупатели постоянно задают нам вопросы:«Почему цена за тонну при мелкосерийном заказе JCOE выше, чем при стандартной крупной партии?»Честный ответ — это прозрачность.Модель ценообразования «Три этажа»:
Общая стоимость изготовления труб на заказ = [Наладка и оснастка] + [Материалы] + [Инженерные работы и контроль качества]
Практический пример: распределение затрат по проекту.
Требование:Труба API 5L PSL2 X65Q LSAW, наружный диаметр 610 мм × толщина стенки 32 мм (изготовлена на заказ с увеличенной толщиной стенки).
Объем:75 метрических тонн (≈ 165 метров / 14 отрезков по 11,8 м).
| Таблица 2 — Распределение затрат по индивидуальному заказу на 75 тонн и амортизация единицы продукции (иллюстративный пример) | |||
| Компонент затрат | Общая стоимость линии (USD) | Стоимость за единицу (долл. США/тонна) | Механизмы амортизации |
| Необработанная стальная пластина (X65Q) | $89,200 | $1190 / Тонна | Стоимость опорной плиты (1100 долл./т) с поправкой на потерю урожая примерно на 7,5% (срез на конце трубы, снятие фаски и отбор проб для анализа). |
| Настройка и калибровка линии | 4500 долларов | 60 долларов за тонну | Специализированная настройка прессового оборудования JCOE, калибровка устройства отслеживания швов и изготовление испытательных гибочных пластин. |
| Расходные материалы для SAW-сварки | $6,000 | $80/ Тон | Многопроходная высокопрочная проволока, основной флюс и тепловая энергия для предварительного нагрева/послесварки. |
| Гидроиспытания и расширение Step-E | 3750 долларов США | 50 долларов за тонну | Полное механическое расширение (шаг E) + 100% удержание при гидростатических испытаниях SMYS. |
| 100% AUT + RT на конце трубы | $4,500 | $60 / Тонна | 100% полнотелое автоматизированное ультразвуковое исследование, рентгеноконтрастное и ультразвуковое исследование торцов труб, а также квалификационные испытания MTR 3.1 (DWTT/Charpy/HIC при необходимости). |
| Общие производственные затраты | 10 долларов8,000 | 1 доллар440 / Тонна | Прозрачное ценообразование за единицу продукции для мелкосерийного производства весом 75 тонн по индивидуальному заказу. |
Анализ масштаба: Переместить заказ из 75→При объеме производства 300 тонн фиксированная стоимость установки в 4500 долларов снижается с 60 до 15 долларов за тонну. В сочетании с незначительным повышением эффективности резки листового металла и непрерывной сварки удельная цена снижается с 1440 долларов за тонну до примерно 1385 долларов за тонну.—Доказательство того, что «надбавка» за заказы обусловлена амортизацией постоянных накладных расходов, а не завышенной прибылью.
6. Контроль труб LSAW: требования к ультразвуковому и рентгенографическому контролю.
В отделах закупок бесконечно спорят о том, стоит ли запускатьобаУльтразвуковой (УЗ) и рентгенографический (РГ) контроль продольного шва необходим или же это просто дублирование затрат. Вкратце: они выявляют разные классы дефектов, поэтому дополняют друг друга, а не дублируют.
| Таблица 3 — Дополнительная матрица неразрушающего контроля | ||
| Функция проверки | Ультразвуковой контроль (УЗК/АУТ) | Рентгенографическое исследование (РТ / рентген) |
| Физический механизм | Ультразвуковые датчики сдвиговых волн (2,25–5 МГц) | Ионизирующее рентгеновское излучение |
| Цель первичного дефекта | Плоские дефекты: несплавление боковых стенок, вертикальные трещины. | Объемные дефекты: газовая пористость, шлаковые включения. |
| Восприятие глубины | Высокий — точно определяет глубину проникновения в толстую стену. | Нет — 2D проекция теней сверху вниз |
| Скорость проверки | Высокоскоростное автоматическое сканирование в потоке (100% длины шва) | Более медленное автономное тестирование (зоны радиационной безопасности) |
| Документация | Электронные цифровые журналы (A-сканирование / C-сканирование) | Постоянная рентгеновская пленка или цифровое изображение |
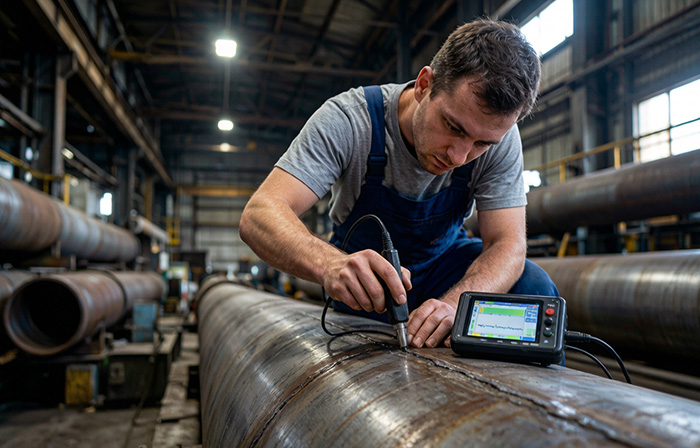
Автоматизированное ультразвуковое сканирование охватывает 100% длины шва; целенаправленное рентгеноконтрастное сканирование позволяет проверить неоднозначные сигналы на концах трубы.
Почему сварной шов может пройти ультразвуковой контроль, но не пройти рентгеноконтрастный контроль (и наоборот)?
Нам часто задают вопрос:«Может ли дефект на трубе, изготовленной методом LSAW, пройти ультразвуковой контроль, но не пройти рентгеноскопический контроль?»
Да.Микрокластерная пористость или рассеянный шлак пропускают звуковые волны с минимальным отражением (проходят ультразвуковой контроль), но отчетливо видны на рентгеновской пленке как пустоты (не проходят рентгеноконтрастное исследование). И наоборот: плотная вертикальная трещина на боковой стенке, параллельная рентгеновскому лучу, может не отбрасывать видимой тени (проходят рентгеноконтрастное исследование), но отражает ультразвуковой луч прямо обратно к преобразователю (не проходят ультразвуковой контроль). СпецификацияAPI 5L PSL2Как правило, стандарт предусматривает как полномасштабное сканирование методом автоматизированного ультразвукового контроля (АУЗК), так и точечную рентгенографическую проверку, поскольку устанавливает более строгие требования к целостности сварного шва.EN 10219В отличие от этого, проекты следуют требованиям класса инспекции и заказчика, указанным в заказе на покупку, — которые могут предусматривать или не предусматривать ту же комбинацию требований. (Наши)100% неразрушающий контроль целостности сварного шваВ статье рассматривается, как правильно указать оба варианта.
7. Разметка труб: как уменьшить объем морских перевозок при использовании технологии LSAW.
Морские перевозки труб большого диаметра осуществляются в зависимости от объема груза.объема не вес. Поскольку JCOE производит продукцию нестандартной длины и диаметра, вы можете спроектировать отгрузку таким образом, чтобы снизить себестоимость доставки за метр.
[Вставка/телескопирование труб] → труба меньшего диаметра внутри трубы большего диаметра = нулевой дополнительный объем
[Оптимизация контейнеров] → нестандартная длина (5,8 м / 11,8 м) = 100% увеличение объема контейнера
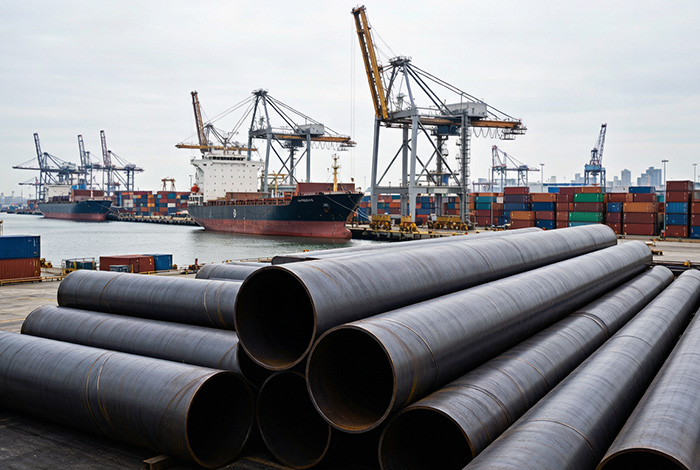
Встраивание трубы меньшего диаметра внутрь трубы большего диаметра позволяет сэкономить место для транспортировки.
Практический пример экономии: телескопические конструкционные трубы.
Внешняя труба:Диаметр 1016 мм × толщина 25 мм, LSAW (100 тонн)
Внутренняя труба:Диаметр 711 мм × толщина 16 мм, LSAW (70 тонн)
| Таблица 5 — Сравнение стоимости морских грузоперевозок (стандартные и вложенные) | |||||
| Способ доставки | Общий груз | Объем грузоперевозок (м³) | Скорость (/CBM) | Общие морские грузоперевозки | Груз / Тонна |
| Раздельная перевозка грузов | 170 тонн | 280 куб. м | 85 долларов США / куб. м | 23 800 долларов США | 140,00 долл. США / тонна |
| Вложенная (телескопическая) доставка | 170 тонн | 155 куб. м | 85 долларов США / куб. м | 13 175 долларов США | 77,50 долл. США/тонна |
| Полученная чистая экономия | — | −125 CBM | — | −10 625 долларов США | снижение на 44,6% |
Трубы JCOE нестандартной длины также могут быть нарезаны до размеров, удобных для контейнеров (11,8 м для 40-футовых контейнеров HQ), с использованием защитных прокладок — это позволяет максимально эффективно использовать пространство и предотвратить соприкосновение труб во время транспортировки.
8Контрольный список для запроса коммерческого предложения на изготовление труб методом LSAW на заказ.
Чтобы избежать распространенных проблем с коммуникацией во время подготовки запроса предложений и получить точную цену на индивидуальный заказ LSAW, следуйте этому контрольному списку:
- Габаритные размеры:Укажите точный внешний диаметр × точную толщину стенки в миллиметрах (например, 610 мм × 32 мм). Избегайте нечетких указаний в спецификации/графике для изделий с толстыми стенками.
- Марка материала и условия поставки:Укажите марку и состояние (например, API 5L PSL2 X65Q закаленный/отпущенный или EN 10219 S355J2H нормализованный).
- Тестирование и сертификация:Обязательное покрытие неразрушающим контролем (100% автоматизированное сканирование швов + рентгенография торцов труб) и уровень сертификации (MTC 3.1 или MTC 3.2 с участием стороннего эксперта SGS/Lloyd's).
- Завершающая подготовка и длина:Угол скоса (30° – 35° для полевой установки) и целевая длина (11,8 м ±10 мм для выхода контейнера).
Основные выводы
- Компания JCOE LSAW производит трубы с наружным диаметром и толщиной стенок (до 50 мм) по индивидуальным заказам, небольшими партиями, зависящими от масштаба проекта, что значительно меньше, чем обычно требуется для заводов общего назначения.
- Полное холодное расширение (шаг E) снимает остаточные напряжения и гарантирует правильную подгонку на месте — меньше задержек при сварке.
- Для многих критически важных трубопроводов, соответствующих стандарту API 5L PSL2, в зависимости от применимой спецификации и требований заказчика может потребоваться автоматизированный ультразвуковой контроль и дополнительная рентгенографическая экспертиза; проекты, соответствующие стандарту EN 10219, соответствуют установленному классу контроля.
- Вложенная конструкция труб позволяет сократить морские перевозки примерно на 45% за счет транспортировки труб меньшего диаметра внутри труб большего диаметра.
9Часто задаваемые вопросы (FAQ)
В1: В чем основное различие между производством труб LSAW компаниями UOE и JCOE?
Разница заключается в механике формования. Компания UOE использует жесткие штампы одинарного действия для прессования целых листов в U- и O-образные формы, поэтому ей требуются массовые тиражи, чтобы окупить затраты на переналадку штампов. Компания JCOE использует универсальные штампы для последовательной гибки листов (J → C → O), что позволяет гибко настраивать оборудование под индивидуальные размеры и небольшие партии.
В2: Почему цена за тонну выше для заказов JCOE, выполняемых небольшими партиями по индивидуальному заказу?
Небольшие партии имеют фиксированные базовые затраты — калибровка оборудования, формовка испытательных пластин, гидростатические испытания, настройка неразрушающего контроля — распределенные на меньшее количество тонн. Заводы по производству сырой стали также добавляют надбавки за небольшие партии, превышающие стандартные минимальные объемы плавки. Это фиксированные накладные расходы, а не дополнительная прибыль.
В3: Как механическое расширение (шаг E) предотвращает проблемы при сварке на месте?
Холодное расширение по всей длине трубы обеспечивает точное соответствие диаметру, округлости (овальности) и прямолинейности. Это исключает несоосность при монтаже, экономит труд сварщика и предотвращает растрескивание швов.
Вопрос 4: Нужны ли мне ультразвуковая и рентгенография на шве?
Для критически важных условий эксплуатации по стандарту API 5L PSL2, как правило, да — стандарт обычно требует как полномасштабного ультразвукового сканирования, так и точечной радиометрии. Работы по стандарту EN 10219 выполняются в соответствии с классом контроля, указанным в заказе на закупку. Ультразвуковой контроль выявляет плоские дефекты (трещины, непроплавление) и определяет глубину; радиометрия выявляет объемные дефекты (пористость, шлак).
10. Заключение
Технология JCOE устраняет разрыв между крупносерийным массовым производством и индивидуальными инженерными потребностями. Сочетая гибкую формовку, холодное расширение по всей длине, двойной неразрушающий контроль и оптимизацию логистики, JCOE обеспечивает надежный и экономически эффективный путь для выполнения заказов по изготовлению толстостенных изделий методом LSAW — без необходимости контроля качества на крупных заводах, работающих по стандарту UOE.
Для покупателей EPC-проектов, которые взвешивают различные варианты.LSAW против SSAW против бесшовной резкиДля планирования проектов в области морской ветроэнергетики и строительства тяжелых конструкций практичнее всего подготовить четкий запрос предложений (используйте контрольный список выше) и позволить цифрам, а не политике минимального объема заказа (MOQ) завода, определить результат.
Нужны трубы LSAW нестандартной формы для морских или инфраструктурных проектов?
Сообщите нашей инженерной команде ваши требования к внешнему диаметру, толщине стенки, марке стали и стандарту. Мы оценим возможность производства на нашей линии JCOE и предоставим техническое решение и коммерческое предложение — будь то заказ на изготовление несущих конструкций или сертифицированный участок линии электропередачи.
Запросить техническое предложение →
Представленные данные отражают показатели Объединенного центра передового опыта компании Yuantai Derun.LSAWопыт работы на производстве (API 5L PSL2( / EN 10219) и приведены только для ознакомления со структурой затрат. Поскольку цены на сталь и транспортные услуги постоянно колеблются, пожалуйста, следите за тенденциями изменения цен. Свяжитесь с нами в любое время для получения актуального индивидуального предложения.
Дата публикации: 06.08.2026


