


Kurze Antwort: JCOE LSAW-Rohre eignen sich ideal für kundenspezifische Anwendungen mit dicken Wänden, da sie eine flexible Fertigung, präzise Abmessungen und zuverlässige Schweißqualität bieten. Im Gegensatz zur herkömmlichen UOE-Fertigung kann JCOE kundenspezifische Durchmesser, Wandstärken und projektbezogene Mengen effizient verarbeiten und ist somit eine praktikable Lösung für Offshore-Anlagen, Energiepipelines und Großbauprojekte.
Inhaltsverzeichnis
- 1. Was ist JCOE LSAW-Rohr?
- 2. JCOE- vs. UOE-Rohrleitung: Prozessvergleich
- 3. Wo werden JCOE LSAW-Rohre eingesetzt?
- 4. Wie wird LSAW-Rohr hergestellt? JCOE-Formgebung Schritt für Schritt
- 5. Beispielhafte Kostenaufstellung: Eine 75-Tonnen-Sonderanfertigung einer JCOE-LSAW-Säge
- 6. LSAW-Rohrprüfung: Anforderungen an Ultraschall- und Röntgenprüfung
- 7. Rohrstapelung: Wie man die Seefrachtkosten für LSAW-Sendungen senken kann
- 8. Checkliste für Angebotsanfragen zu kundenspezifischen LSAW-Rohren
- 9. Häufig gestellte Fragen
- 10. Schlussfolgerung
1. Was ist JCOE LSAW-Rohr?
JCOE LSAW-RohrDas LSAW-Rohr ist ein längsgeschweißtes Stahlrohr, das durch schrittweises Umformen einer flachen Stahlplatte zu einer zylindrischen Form mittels des JCO-Verfahrens und anschließender mechanischer Aufweitung über die gesamte Länge hergestellt wird. Im Gegensatz zu spiralgeschweißten Rohren weist das LSAW-Rohr eine einzige gerade Längsschweißnaht auf und eignet sich daher für Anwendungen, die hohe Maßgenauigkeit und strukturelle Zuverlässigkeit erfordern.
Bei Offshore-Anlagen, Energiepipelines und Großbauprojekten reichen Standardrohrgrößen oft nicht aus. Ingenieure benötigen unter Umständen kundenspezifische Außendurchmesser, größere Wandstärken, spezielle Stahlsorten oder besondere Prüfanforderungen. Für diese projektbezogenen Aufträge ist die großtechnische UOE-Produktion aufgrund ihres Fertigungsmodells mit hohem Durchsatz weniger flexibel.
Die JCOE-Fertigung bietet mehr Flexibilität bei kundenspezifischen Abmessungen und kleineren Produktionslosgrößen bei gleichzeitiger Einhaltung der Qualitätsanforderungen für kritische Anwendungen. Yuantai Derun setzt die JCOE-Technologie für Projekte mit großvolumigen und dickwandigen Rohren ein und unterstützt damit Anwendungen in den Bereichen Infrastruktur, Energie und Hochbau.
2. JCOE- vs. UOE-Rohrleitung: Prozessvergleich
Bevor man sich auf bestimmte Spezifikationen festlegt, ist es hilfreich zu sehen, wie die vier gängigen Verfahren im Hinblick auf die beiden Dinge abschneiden, die Käufern wirklich wichtig sind: welche Geometrie sie herstellen können und wie klein die Bestellmenge sein darf, die sie akzeptieren.
| Tabelle 1 – Vergleich von Fertigungsprozess und kommerzieller Flexibilität | ||||
| Technische und kommerzielle Merkmale | JCOE-Prozess (LSAW) | UOE-Prozess (LSAW) | ERW-Prozess | SSAW (Spirale) |
| Bildungsmechanismus | Progressives schrittweises Biegen (JCOE) | Einfachwirkendes U-Stempeln + O-Pressen | Kontinuierliches Kaltwalzformen | Kontinuierliche Spiralbiegung |
| Nahtkonfiguration | Einfache gerade Längsnaht | Einfache gerade Längsnaht | Einfache gerade Längsnaht | Kontinuierliche Spiralnaht |
| Außendurchmesser (AD) | 406 mm – 1422 mm (16″ – 56″) | 508 mm – 1422 mm (20″ – 56″) | 21,3 mm – 610 mm (1/2″ – 24″) | 219 mm – 3048 mm (8″ – 120″) |
| Maximale Wandstärke (WT) | Bis zu 50 mm+ (schwer / ultraschwer) | Optimiert für großvolumige, dickwandige Fernleitungen (Leistung variiert je nach Werk) | Typischerweise < 20 mm | Typischerweise < 25 mm |
| Werkzeugvielfalt | Universelle Presswerkzeuge (flexibel) | Spezielle starre Stanzwerkzeuge | Rollensätze mit fester Größe | Verstellbare Winkelformköpfe |
| Mindestbestellmenge für wirtschaftliche Zwecke | Projektbezogen; je nach Mühlenbedingungen oft auch für kleinere Chargen geeignet. | 1.000 – 2.000+ Tonnen | Über 100 Tonnen (spulenabhängig) | Mehr als 100 Tonnen |
| Restspannungsniveau | Sehr niedrig nach vollständiger Ausdehnung | Niedrig (mechanisch expandiert) | Hängt vom Umformverfahren und der Wärmebehandlung ab | Hohe (komplexe spiralförmige Spannung) |
Die Meinung des Ingenieurs:ERW eignet sich hervorragend für Standard-Dünnwandleitungen, undSSAW wird häufig für Anwendungen mit großem Durchmesser eingesetzt, bei denen Spiralschweißen und die Projektanforderungen akzeptabel sind.JCOE LSAW ist das Verfahren zur Herstellung von kundenspezifischen, dickwandigen Rohren (z. B. Außendurchmesser 720 mm × Wandstärke 38 mm) in kleineren, projektbezogenen Serien.ohne eine fünfstellige Umrüstungsgebühr auszulösen. (Siehe unseren ausführlicheren Artikel inLSAW vs. SSAW vs. nahtlos.)
3. Wo werden JCOE LSAW-Rohre eingesetzt?
Da JCOE auch Sonderdurchmesser und dicke Wände in überschaubaren Losgrößen verarbeitet, kommt das Unternehmen überall dort zum Einsatz, wo Baustahl eine präzise, zertifizierte Längsnaht benötigt. Die häufigsten Anwendungsbereiche:
- Offshore-Windkraftanlagen-Monopiles und Übergangsstücke.Monopiles erreichen Durchmesser von 8–12 m und erfordern eine gleichmäßige Wandstärke und Rundheit; JCOE ermöglicht es einer Werft, die exakte Geometrie ohne eine Verpflichtung im UOE-Maßstab zu erreichen.
- Jacket-Strukturen und Offshore-Plattformen.Für die Beinabschnitte, Verstrebungen und Leiterführungen werden dickwandige Rohre mit geringen Toleranzen benötigt – genau das ist das Leistungsspektrum von JCOE.
- Öl- und Gastransportleitungen.Für Abschnitte, die eine spezielle Wassertemperatur oder eine bestimmte Körnung in der Nähe eines Anschlusses erfordern, liefert JCOE das Teil, das eine Spiralfräsmaschine nicht liefern kann.
- Schwere Stützpfeiler.Bei Stadiondächern, Ausstellungshallen und Industriehallen werden große rechteckige und kreisförmige Hohlprofile verwendet, bei denen die Maßhaltigkeit wichtiger ist als das Volumen.
In jedem Fall sucht der Käufer nicht nach dem billigsten Rohr – er benötigt ein Rohr, das der Zeichnung entspricht und die Prüfung beim ersten Mal besteht. Genau diese Lücke schließt JCOE.
4. Wie wird LSAW-Rohr hergestellt? JCOE-Formgebung Schritt für Schritt
Der NameJCOEbeschreibt die mechanische Abfolge, die zur Formgebung einer schweren Stahlplatte verwendet wird:
Stahlblech → J-Biegen → C-Biegen → O-Biegen → Innen-/Außen-Sägeschweißen → Schritt E (Expansion)
Universelle Presswerkzeuge biegen die Platte schrittweise (J → C → O) – es werden keine speziellen Werkzeuge für jede Größe benötigt.
- Kantenvorbiegung:Durch mechanisches Verpressen werden die Plattenkanten auf den gewünschten Radius geformt, wodurch die flachen Stellen, die sich sonst in der Nähe der Naht befinden würden, entfernt werden.
- J-Biegung:Eine universelle Hydraulikpresse biegt eine Kante schrittweise in ein „J“-Profil.
- C-Biegung:Die gegenüberliegende Kante wird schrittweise zu einem offenen „C“ gedrückt.
- O-Biegung:Die Presse schließt die Platte zu einem offenen „O“ und richtet so die Kanten für das Unterpulverschweißen aus.
- Unterpulverschweißen (UP-Schweißen):Mehrere Innen- (ID) und Außendrahtdurchgänge (OD) verbinden die Schweißnaht. Hohe Wärmeeinbringung sorgt für tiefe Verschmelzung und beseitigt mögliche Verunreinigungen.
Der Expansionsschritt (E): Mechanische Kaltexpansion über die gesamte Länge
Das letzte „E“ steht für Expansion. Ein mehrsegmentiger hydraulischer Expansionskopf fährt über die gesamte Innenlänge des Rohrs und dehnt es radial von einem Ende zum anderen aus. Dieser Schritt unterscheidet JCOE von einfachen Blechbiegebetrieben.
[ Nicht aufgeweitetes Schweißrohr ] → [ Interner hydraulischer Aufweiterkopf ] → [Verbesserte Maßhaltigkeit und Rundheit]
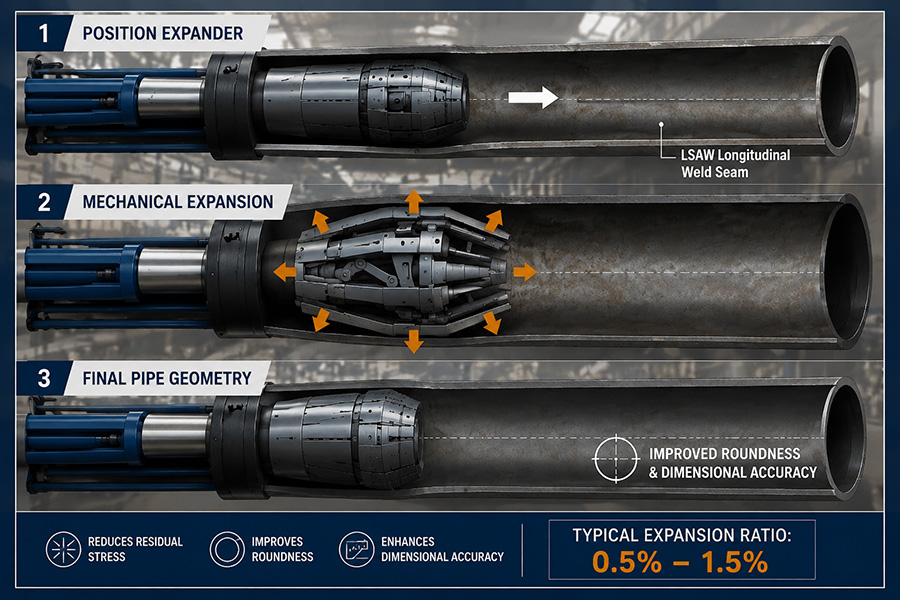
Durch die mechanische Aufweitung über die gesamte Rohrlänge werden Restspannungen abgebaut und Rundheit und Geradheit entlang des gesamten Rohres sichergestellt.
- Abbau von Restspannungen:Umformung und Mehrlagenschweißen führen zu lokalen mechanischen und thermischen Spannungen. Durch Kaltverformung wird der Stahl leicht über seine Elastizitätsgrenze hinaus gedehnt, wodurch Eigenspannungen abgebaut und die Dimensionsstabilität sowie die Gleichmäßigkeit der Schweißnaht verbessert werden.
- Gewährleistung der Feldtauglichkeit:Die Ausdehnung zwingt das Rohr in eine exakte Rundheit (Ovalität) und Geradheit. Saubere Rohrenden ermöglichen die Montage vor Ort und vermeiden Ausfallzeiten durch Schweißarbeiten und Ausrichtungsprobleme.
5. Beispielhafte Kostenaufstellung: Eine 75-Tonnen-Sonderanfertigung einer JCOE-LSAW-Säge
Hinweis: Die folgenden Zahlen dienen der Veranschaulichung und basieren auf einer repräsentativen 75-Tonnen-Sonderanfertigung. Der tatsächliche Preis hängt von der Stahlsorte, den Zertifizierungsanforderungen und den Incoterms ab. Die Angaben dienen der Veranschaulichung der Kostenstruktur und stellen kein Angebot dar.
Käufer fragen uns ständig:„Warum ist der Preis pro Tonne bei einer Kleinserienbestellung von JCOE höher als bei einer Standard-Großbestellung?“Die ehrliche Antwort ist transparent„Drei-Etagen“-Kostenmodell:
Gesamtpreis für kundenspezifische Rohrleitungen = [Einrichtungs- und Werkzeugkosten] + [Materialkosten] + [Entwicklungs- und Prüfkosten]
Praktisches Beispiel: Projektkostenverteilung
Erfordernis:API 5L PSL2 X65Q LSAW Rohr, Außendurchmesser 610 mm × Wandstärke 32 mm (kundenspezifische Ausführung mit dicker Wandstärke).
Volumen:75 Tonnen (≈ 165 Meter / 14 Längen von 11,8 m).
| Tabelle 2 — Kostenverteilung und Abschreibung der Einheiten für einen 75-Tonnen-Sonderauftrag (beispielhaft) | |||
| Kostenkomponente | Gesamtkosten der Leitung (USD) | Stückkosten (USD/Tonne) | Amortisationsmechanik |
| Rohstahlblech (X65Q) | $89,200 | $1190 / Ton | Kosten der Grundplatte (1.100 $/t) angepasst an einen Ertragsverlust von ca. 7,5 % (Abschneiden des Rohrendes, Abschrägen und Probenahme). |
| Einrichtung & Linienkalibrierung | 4.500 US-Dollar | 60 $ / Tonne | Spezielle JCOE-Presswerkzeugeinrichtung, Nahtverfolgungskalibrierung und Testbiegeplatten. |
| SAW-Schweißzusatzwerkstoffe | $6,000 | $80/ Ton | Mehrlagiger Schweißdraht mit hoher Zähigkeit, Basisflussmittel und thermische Vor-/Nachwärme. |
| Hydrotest & Step-E-Erweiterung | 3.750 USD | 50 $ / Tonne | Mechanische Vollausdehnung (Schritt E) + hydrostatische Prüfhaltung mit 100 % SMYS. |
| 100 % AUT + Rohrend-RT | $4,500 | $60 / Ton | 100% Ganzkörper-AUT, Rohrend-RT/UT, + MTR 3.1 Qualifikationstests (DWTT/Charpy/HIC falls erforderlich). |
| Gesamtproduktionskosten | 10 Dollar8,000 | 1 US-Dollar440 / Ton | Transparente Stückpreise für eine kundenspezifische Kleinserie von 75 Tonnen. |
Skaleneinblicke: Schieben Sie die Bestellung von 75→Bei einer Produktionsmenge von 300 Tonnen und den fixen Einrichtungskosten von 4.500 US-Dollar sinkt der Stückpreis von 60 US-Dollar auf 15 US-Dollar pro Tonne. In Verbindung mit geringfügigen Effizienzsteigerungen beim Blechschneiden und kontinuierlichen Schweißen verringert sich der Stückpreis von 1.440 US-Dollar pro Tonne auf etwa 1.385 US-Dollar pro Tonne.—Der Beweis dafür, dass der „Aufschlag“ bei Sonderanfertigungen auf der Abschreibung fixer Gemeinkosten und nicht auf überhöhten Gewinnmargen beruht.
6. LSAW-Rohrprüfung: Anforderungen an Ultraschall- und Röntgenprüfung
Beschaffungsteams streiten endlos darüber, ob der BetriebbeideUltraschallprüfung (UT) und Röntgenprüfung (RT) der Längsnaht sind notwendig, um Kosten zu vermeiden. Kurz gesagt: Sie erfassen unterschiedliche Fehlerklassen und ergänzen sich daher, anstatt sich zu überschneiden.
| Tabelle 3 – Ergänzende NDT-Prüfmatrix | ||
| Inspektionsfunktion | Ultraschallprüfung (UT / AUT) | Radiologische Untersuchung (RT / Röntgen) |
| Physikalischer Mechanismus | Scherwellen-Ultraschallsonden (2,25 – 5 MHz) | Ionisierende Röntgenstrahlung |
| Primäres Defektziel | Planare Defekte: mangelnde Verschmelzung der Seitenwände, vertikale Risse | Volumetrische Defekte: Gasporosität, Schlackeneinschlüsse |
| Tiefenwahrnehmung | Hoch — gibt die genaue Tiefe in dicken Wänden an | Keine – 2D-Schattenprojektion von oben |
| Inspektionsgeschwindigkeit | Hochgeschwindigkeits-Inline-Automatisierungsscan (100 % Nahtlänge) | Langsamerer Offline-Test (strahlenschutzfreie Bereiche) |
| Dokumentation | Elektronische digitale Logbücher (A-Scan / C-Scan) | Dauerhafter Röntgenfilm oder digitales Bild |
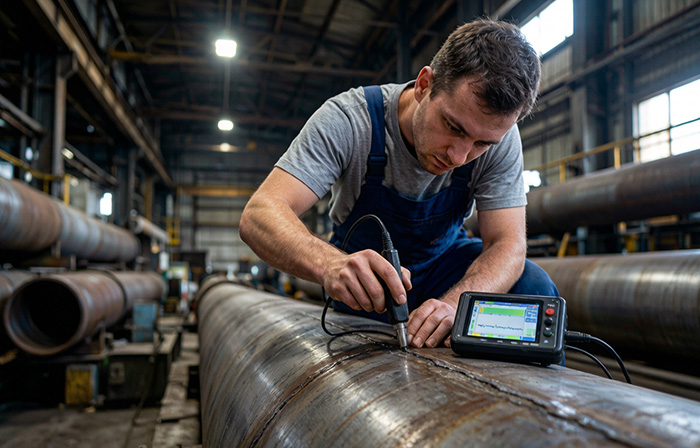
Die automatisierte Ultraschallprüfung scannt 100 % der Nahtlänge; die gezielte Röntgenprüfung verifiziert mehrdeutige Signale an den Rohrenden.
Warum eine Schweißnaht die Ultraschallprüfung bestehen, aber die Röntgenprüfung nicht bestehen kann (und umgekehrt)
Eine Frage, die uns häufig gestellt wird:Kann ein Defekt an einem LSAW-Rohr die Ultraschallprüfung bestehen, aber die Röntgenprüfung nicht?“
Ja.Mikrocluster-Porosität oder verstreute Schlacke lassen Schallwellen mit minimaler Reflexion passieren (UT-Prüfung bestanden), sind aber auf Röntgenfilmen deutlich als Hohlräume sichtbar (RT-Prüfung nicht bestanden). Umgekehrt: Ein enger, vertikaler Seitenwandriss parallel zum Röntgenstrahl wirft möglicherweise keinen sichtbaren Schatten (RT-Prüfung bestanden), reflektiert aber einen Ultraschallstrahl direkt zurück zum Wandler (UT-Prüfung nicht bestanden). SpezifizierungAPI 5L PSL2In der Regel sind sowohl eine vollständige AUT-Prüfung als auch eine punktuelle RT-Überprüfung erforderlich, da die Norm strengere Anforderungen an die Schweißnahtintegrität stellt.EN 10219Projekte hingegen richten sich nach den in der Bestellung festgelegten Anforderungen der Prüfklasse und des Käufers – die dieselbe Kombination erfordern können, aber nicht müssen. (Unsere100 % zerstörungsfreie SchweißnahtintegritätDer Artikel erklärt, wie man beides korrekt angibt.)
7Rohrverschachtelung: Wie man die Seefrachtkosten für LSAW-Sendungen senken kann
Der Seefrachtverkehr für Rohre mit großem Durchmesser wird durch die Fracht bestimmt.VolumenNicht das Gewicht ist entscheidend. Da JCOE individuelle Längen und Durchmesser fertigt, können Sie die Lieferung so gestalten, dass die Kosten pro Meter gesenkt werden.
[Rohrverschachtelung / Teleskopierung] → Rohr mit kleinerem Außendurchmesser innerhalb eines Rohrs mit größerem Außendurchmesser = kein zusätzliches Volumen
[Containeroptimierung] → individuelle Längen (5,8 m / 11,8 m) = 100 % Containervolumenausnutzung
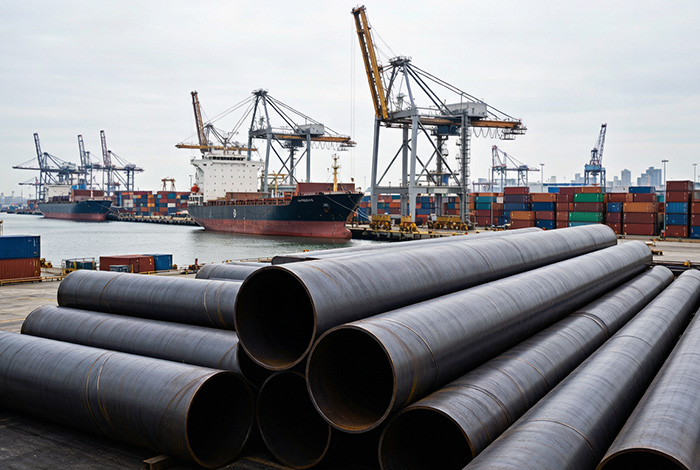
Durch das Einschieben eines Rohres mit kleinerem Außendurchmesser in ein größeres Rohr wird freier Raum in eingesparte Fracht umgewandelt.
Praktisches Einsparungsbeispiel: Teleskopierbare Rohrleitungen
Äußeres Rohr:Außendurchmesser 1016 mm × Wandstärke 25 mm LSAW (100 Tonnen)
Innenrohr:OD 711 mm × WT 16 mm LSAW (70 Tonnen)
| Tabelle 5 — Vergleich der Seefrachtkosten (Standard vs. verschachtelt) | |||||
| Versandart | Gesamtladung | Frachtvolumen (CBM) | Rate (/CBM) | Gesamte Seefracht | Fracht / Tonne |
| Getrennter Frachtversand | 170 Tonnen | 280 m³ | 85 $ / CBM | 23.800 US-Dollar | 140,00 $ / Tonne |
| Verschachtelter (teleskopierter) Versand | 170 Tonnen | 155 m³ | 85 $ / CBM | 13.175 USD | 77,50 $ / Tonne |
| Realisierte Nettoeinsparungen | — | −125 CBM | — | −10.625 $ | 44,6% Reduzierung |
JCOE-Längen nach Kundenwunsch können auch auf containerfreundliche Abmessungen (11,8 m für 40HQ-Container) mit Schutzabstandshaltern zugeschnitten werden – so wird der Platz optimal genutzt und gleichzeitig verhindert, dass sich die Rohre während des Transports berühren.
8Checkliste für Angebotsanfragen für kundenspezifische LSAW-Rohre
Um häufige Kommunikationsprobleme bei der Angebotserstellung zu vermeiden und ein genaues Angebot für eine kundenspezifische LSAW-Bestellung zu erhalten, gehen Sie diese Checkliste durch:
- Abmessungen:Geben Sie den genauen Außendurchmesser × das genaue Gewicht in Millimetern an (z. B. 610 mm × 32 mm). Vermeiden Sie ungenaue Angaben zu NPS/Terminen bei Artikeln mit dicken Wänden.
- Materialqualität und Lieferzustand:Nennen Sie die Güteklasse und den Zustand (z. B. API 5L PSL2 X65Q vergütet oder EN 10219 S355J2H normalisiert).
- Prüfung und Zertifizierung:Vorgeschriebene NDT-Abdeckung (100% AUT Nahtprüfung + RT des Rohrendes) und Zertifizierungsniveau (MTC 3.1 oder MTC 3.2, Abnahme durch Dritte durch SGS / Lloyd's).
- Endvorbereitung & Längen:Fasenwinkel (30° – 35° für die Feldmontage) und Ziellängen (11,8 m ±10 mm für die Behälterausbeute).
Wichtigste Erkenntnisse
- JCOE LSAW fertigt kundenspezifische, dickwandige Rohre (bis zu 50 mm Wandstärke) in kleineren, projektbezogenen Losgrößen als ein UOE-Walzwerk üblicherweise benötigt.
- Die Kaltverformung über die gesamte Länge (Schritt E) beseitigt Eigenspannungen und gewährleistet eine präzise Montage vor Ort – weniger Verzögerungen beim Schweißen.
- Bei vielen kritischen Pipelineanwendungen gemäß API 5L PSL2 können je nach den geltenden Spezifikationen und Anforderungen des Käufers automatisierte Ultraschallprüfungen und zusätzliche radiografische Untersuchungen vorgeschrieben werden; EN 10219-Projekte richten sich nach ihrer festgelegten Prüfklasse.
- Durch die Verschachtelung von Rohren können die Seefrachtkosten um ca. 45 % gesenkt werden, indem Rohre mit kleinerem Außendurchmesser in Rohre mit größerem Außendurchmesser versendet werden.
9Häufig gestellte Fragen (FAQ)
Frage 1: Worin besteht der Hauptunterschied zwischen der UOE- und der JCOE-LSAW-Rohrfertigung?
Der Unterschied liegt in der Umformmechanik. UOE verwendet starre, einfachwirkende Presswerkzeuge, um ganze Platten in U- und O-Formen zu pressen. Daher sind große Produktionsmengen erforderlich, um die Werkzeugwechsel zu amortisieren. JCOE hingegen verwendet Universalpresswerkzeuge, um Platten schrittweise zu biegen (J → C → O). Dies ermöglicht flexible Konfigurationen, die sich für kundenspezifische Größen und kleinere Losgrößen eignen.
Frage 2: Warum ist der Preis pro Tonne bei kleineren JCOE-Sonderaufträgen höher?
Bei kleinen Chargen fallen fixe Grundkosten an – Maschinenkalibrierung, Formgebung der Testplatte, hydrostatische Prüfung, Einrichtung der zerstörungsfreien Prüfung –, die sich auf weniger Tonnen verteilen. Rohstahlwerke schlagen zudem bei kleineren Chargen unterhalb ihrer Standard-Mindestmengen Zuschläge auf. Diese Zuschläge stellen fixe Gemeinkosten dar und sind keine zusätzliche Gewinnspanne.
Frage 3: Wie verhindert die mechanische Aufweitung (Schritt E) Probleme beim Schweißen vor Ort?
Durch die Kaltverformung über die gesamte Länge wird das Rohr auf exakten Durchmesser, Rundheit (Ovalität) und Geradheit gebracht. Dadurch werden Passungsfehler beim Zusammenfügen vermieden, was Schweißerarbeit spart und Nahtrisse verhindert.
Frage 4: Benötige ich sowohl UT als auch RT an der Naht?
Für kritische Anwendungen gemäß API 5L PSL2 ist dies in der Regel der Fall – die Norm erfordert üblicherweise sowohl eine vollständige Ultraschallprüfung (UT) als auch eine punktuelle Röntgenprüfung (RT). Arbeiten nach EN 10219 richten sich nach der im Auftrag festgelegten Prüfklasse. Die Ultraschallprüfung (UT) erfasst flächige Defekte (Risse, mangelnde Verschmelzung) und liefert Tiefeninformationen; die Röntgenprüfung (RT) erfasst Volumenfehler (Porosität, Schlacke).
10. Abschluss
Das JCOE-Verfahren schließt die Lücke zwischen Serienfertigung und Einzelanfertigungen. Durch die Kombination von flexibler Umformung, Kaltverformung über die gesamte Länge, doppelter zerstörungsfreier Prüftechnik und optimierter Logistik bietet JCOE kundenspezifischen LSAW-Projekten mit dicken Wänden einen zuverlässigen und kostengünstigen Weg – ohne die aufwendige Vorauswahl eines UOE-Werks.
Für EPC-Käufer, die abwägenLSAW vs. SSAW vs. nahtlosBei der Planung von Offshore-Wind- und Schwerbauprojekten ist es ratsam, eine klare Angebotsanfrage (RFQ) zu erstellen (siehe Checkliste oben) und die Zahlen – und nicht die Mindestbestellmenge des Werks – entscheiden zu lassen.
Benötigen Sie maßgefertigte LSAW-Rohre für Offshore- oder Infrastrukturprojekte?
Teilen Sie unserem Ingenieurteam Ihre Anforderungen an Außendurchmesser, Wandstärke, Stahlgüte und Normen mit. Wir prüfen die Produktionsmöglichkeiten auf unserer JCOE-Linie und senden Ihnen eine technische Lösung sowie ein Angebot – egal ob es sich um eine Stahlkonstruktion oder ein zertifiziertes Freileitungssegment handelt.
Technisches Angebot anfordern →
Die angegebenen Zahlen spiegeln die JCOE von Yuantai Derun wider.LSAWProduktionserfahrung (API 5L PSL2Die angegebenen Kosten (gemäß EN 10219) dienen lediglich als Orientierungshilfe. Da Stahl- und Frachtpreise ständigen Schwankungen unterliegen, orientieren Sie sich bitte an den aktuellen Kostentrends. Kontaktieren Sie uns jederzeit für ein individuelles Angebot.
Veröffentlichungsdatum: 06.08.2026


