


Ezweni le-ipayipi lensimbiukukhiqiza, ukunemba akuyona nje umgomo—kuyimfuneko yezomthetho nezokuphepha. Kungakhathaliseki ukuthi usebenzisa umshini eNingizimu-mpumalanga ye-Asia noma ufuna amapayipi okwakha iphrojekthi eNyakatho Melika, uhlala udansa phakathi kwamazwe amabili: uhlelo lwe-metric kanye nohlelo lwasebukhosini.
Ukuguqulwa "okusondele ngokwanele" kungase kusebenzele ucingo lwasemuva, kodwa uma ubhekeneI-APInoma amazinga e-ASTM, ukwehla ngesilinganiso esincane se-intshi kungaholela ekwehlulekeni kwamapayipi okubi kakhulu, ukuthunyelwa okwenqatshiwe, noma ukucutshungulwa kwentambo okungeke kuhlale. Yilapho ishadi lokuguqulwa elithembekile lamamilimitha kuya kuma-intshi liba ithuluzi elibaluleke kakhulu esitolo sakho.
I-Standard: Kungani u-25.4 eyiNombolo Yomlingo
Ekukhiqizweni kwamapayipi, konke kuzungeza ububanzi bangaphandle (OD) kanye nobukhulu bodonga (WT). Nakuba iningi lomhlaba lisebenzisa amamilimitha, imakethe yase-US isafuna konke ngamasentimitha edesimali kanye "namashejuli" amapayipi.
Ibhuloho elijwayelekile lemboni linjalo impela25.4.
I-Metric kuya ku-Imperial:mm/ 25.4 = amayintshi
I-Imperial kuya ku-Metric:amasentimitha aphindwe ngo-25.4 = mm
Uma usefektri futhi udinga ukuguqula1.4mm kuya kuma-intshiOkweipayipi lesakhiwo elinodonga oluncane, izibalo zikunikeza u-0.055118". Esimweni sokukhiqiza, sivame ukufinyeza lokhu kube yizindawo ezine zamadesimali: 0.0551". Lelo nani elincane liwumehluko phakathi komkhiqizo wekhwalithi ephezulu kanye "nowesibili."
Ithebula Lokuguqulwa Okunembile: I-Inch-mm Decimal
Kumapayipi ensimbi, asivamisile ukusebenzisa izingxenyana ezifana no-1/8" noma u-3/16". Ochwepheshe bemishini nabahloli be-QC bafuna ithebula lokuguqulwa libe yi-intshi mm-decimal. Izingxenyana azicacile kakhulu ekuhlolweni kwepayipi le-CNC noma ekuhlolweni kobukhulu be-ultrasonic.
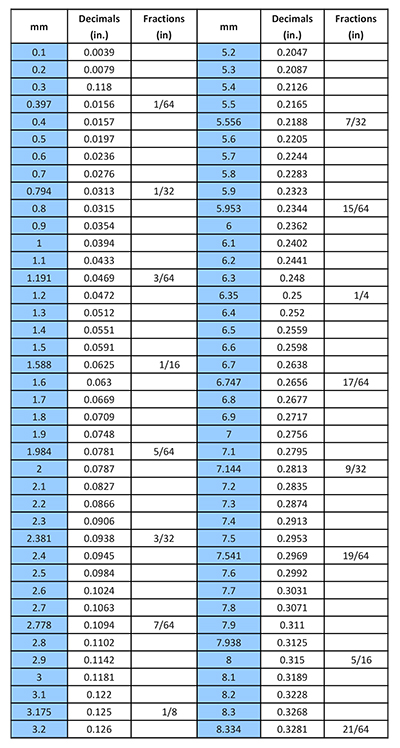
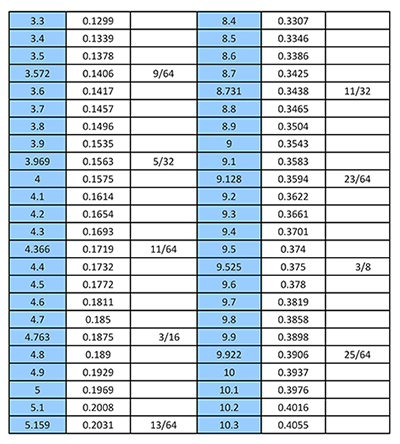
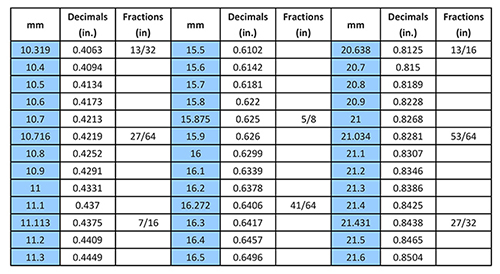
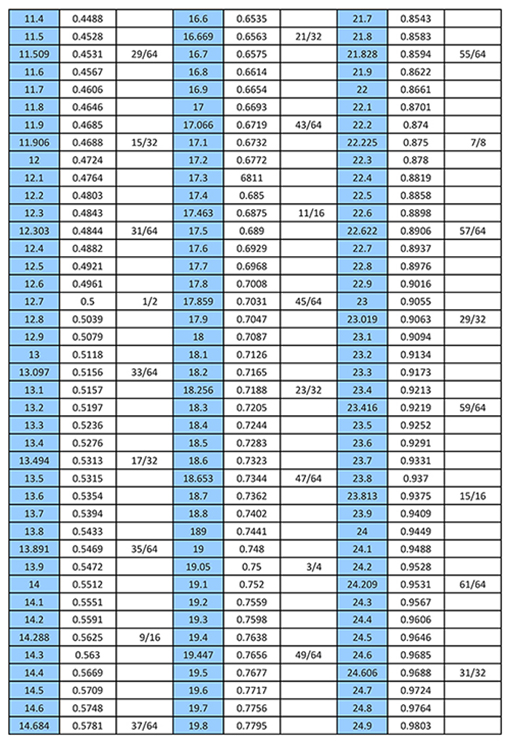
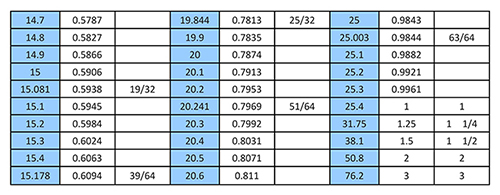
Ucwaningo Lwecala Oluyi-1.4mm: Kungani I-Decimal Ibalulekile
Ungase uzibuze ukuthi kungani umenzi angakhathalela ngokukhethekile amasentimitha angu-1.4 kuya kwangu-1.4. Ekukhiqizweni kweAmashubhu ensimbi e-ERW, 1.4mm iyindawo evame kakhulu "emnandi" yezinhlelo zokusebenza ezilula zesakhiwo, njengezinhlaka zefenisha noma izingxenye zokukhipha ugesi zezimoto.
Uma uhlelo lweklayenti lakho ludinga ubukhulu bodonga obungu-0.055" futhi umshini wakho wokugaya ulungele ukukhiqiza u-1.4mm, uhlinzeka ngobuchwepheshe obungu-0.0551". Epayipini elilodwa, lowo mehluko ongu-0.0001" awubonakali. Kodwa uma uthumela ipayipi elingamamitha angu-50,000, lobo bukhulu obengeziwe bunezela isisindo esikhulu ku-oda eliphelele. Njengoba insimbi ivame ukuthengiswa ngesisindo, ukuguqulwa okungalungile kungasusa izingcaphuno zakho zempahla kanye nemivuzo yakho.
Ubukhulu Bodonga Nokudideka "Kokulinganisa"
Ezweni lamapayipi ensimbi, ishadi lokuguqulwa kwamamilimitha kuya kuma-intshi livame ukuba yinkimbinkimbi ngohlelo lwe-"Gauge". Ipayipi "eli-gauge engu-14" alifani yonke indawo.
E-US, insimbi engu-14-gauge ivame ukubhekwa njengengu-0.0747".
Kodwa-ke, izimayini eziningi zamazwe ngamazwe zizohlinzeka ngepayipi elingu-2.0mm esikhundleni salo, empeleni elingu-0.0787".
Uma uthembela egameni elifana nelithi "14-gauge" esikhundleni sokuguqulwa kwedesimali, ugcina unamapayipi angalingani nama-coupling noma izixhumi ezijwayelekile ezisetshenziswa ensimini. Yingakho ukukhiqiza kwanamuhla kusukela emagameni e-gauge kuya ekucacisweni okuqinile kwe-mm-to-decimal-inch.
Ukubekezelelana: Ugibe Olufihliwe
Ekwenzeni, ayikho ipayipi eliyi-1.4mm ngokuphelele. Kuhlala kukhona "ukubekezelelana"—ngokuvamile +/- 10%.
Uma uguqula amasentimitha angu-1.4mm abe ngu-0.055, kodwa umugqa wakho wokukhiqiza udlulela ku-1.35mm, ukujiya kwakho kwangempela manje sekungamasentimitha angu-0.0531.
Uma imininingwane yephrojekthi idinga okungenani amasentimitha angu-0.054, lonke iqembu lakho lingenqatshwa. Uma usebenzisa ithebula lokuguqulwa elingu-intshi mm-decimal, hlala ubheka ububanzi bokubekezelelana kwesigayo sakho. Ungaguquli nje inombolo eqondiwe; guqula izinombolo zakho "zephansi" kanye "nezophahla" ukuqinisekisa ukuthi uhlala ngaphakathi kwencazelo yekhasimende.
Isikhathi sokuthunyelwe: Feb-03-2026


