


簡単な回答: JCOE LSAWパイプは、柔軟な生産体制、正確な寸法精度、そして信頼性の高い溶接品質を備えているため、特注の厚肉用途に最適です。従来のUOE生産とは異なり、JCOEはカスタマイズされた直径、肉厚、そしてプロジェクトごとの数量に効率的に対応できるため、海洋構造物、エネルギーパイプライン、そして大規模な建設プロジェクトにとって実用的なソリューションとなります。
目次
1. JCOE LSAWパイプとは何ですか?
JCOE LSAWパイプLSAW鋼管は、JCO工程を経て平鋼板を円筒形に成形し、その後全長にわたって機械的に拡張することで製造される、縦方向サブマージアーク溶接鋼管です。らせん溶接鋼管とは異なり、LSAW鋼管は単一の直線状の縦方向溶接部を有するため、高い寸法精度と構造的信頼性が求められる用途に適しています。
海洋構造物、エネルギーパイプライン、大規模建設プロジェクトなどでは、標準的なパイプサイズでは不十分な場合が少なくありません。エンジニアは、外径のカスタマイズ、肉厚の拡大、特殊な鋼種の使用、あるいは特定の検査要件などを求めることがあります。こうしたプロジェクトベースの注文では、大量生産モデルを採用しているUOE(ユニット・オブ・エクセレンス)による大規模生産は、柔軟性に欠ける場合があります。
JCOE製造技術は、重要な用途に必要な品質要件を維持しながら、カスタマイズされた寸法や小ロット生産において、より高い柔軟性を提供します。Yuantai Derun社は、JCOE技術を大口径・厚肉パイププロジェクトに適用し、インフラ、エネルギー、構造工学分野における用途を支援しています。
2. JCOEパイプとUOEパイプ:プロセス比較
仕様を決定する前に、購入者が実際に重視する2つの点、つまりどのような形状の製品を製造できるか、そしてどれくらいの小ロットの注文を受け付けられるかという点で、4つの主要な製造プロセスを比較検討しておくと良いでしょう。
| 表1 — 製造プロセスと商業的柔軟性の比較 | ||||
| 技術・商業特集 | JCOEプロセス(LSAW) | UOEプロセス(LSAW) | ERWプロセス | SSAW(スパイラル) |
| 形成メカニズム | 段階的曲げ加工(JCOE) | 単動作Uスタンピング+Oプレス | 連続冷間ロール成形 | 連続らせんコイル曲げ |
| 縫い目構成 | 単一の直線状の縦方向の縫い目 | 単一の直線状の縦方向の縫い目 | 単一の直線状の縦方向の縫い目 | 連続螺旋状の継ぎ目 |
| 外径(OD) | 406 mm~1422 mm (16インチ~56インチ) | 508 mm~1422 mm (20″~56″) | 21.3 mm~610 mm (1/2″~24″) | 219 mm~3048 mm (8インチ~120インチ) |
| 最大壁厚(WT) | 最大50mm以上(重量級/超重量級) | 大量生産の厚肉送送管向けに最適化されています(製造能力は工場によって異なります) | 通常20mm未満 | 通常25mm未満 |
| 工具の汎用性 | 汎用プレス金型(柔軟性あり) | 専用の剛性ダイセット | 固定サイズロールセット | 角度調整可能な成形ヘッド |
| 経済的な最小発注数量 (MOQ) | プロジェクトベース。製粉所の状況によっては、小ロットでの実施に適している場合が多い。 | 1,000~2,000トン以上 | 100トン以上(コイルの種類による) | 100トン以上 |
| 残留応力レベル | 全長展開後は非常に低い | 低(機械的に拡張) | 成形方法と熱処理によって異なります | 高い(複雑ならせん応力) |
エンジニアの見解:ERWは標準的な薄肉ラインに最適で、SSAWは、らせん溶接とプロジェクト要件が許容される大径用途で広く使用されています。しかしJCOE LSAWは、外径720mm×肉厚38mmといったカスタム仕様の肉厚パイプを、プロジェクト単位で少量生産するプロセスです。5桁の工具交換ペナルティを発生させることなく。(詳細については、LSAW vs. SSAW vs. シームレス.)
3. JCOE LSAWパイプはどこで使用されていますか?
JCOEは非標準径や厚肉鋼板を扱いやすいバッチサイズで処理できるため、構造用鋼材に正確で認証済みの縦継ぎ目が必要なあらゆる場面で活躍しています。最も一般的な用途は以下のとおりです。
- 洋上風力発電用モノパイルおよびトランジションピース。モノパイルは直径8~12メートルで、均一な壁厚と真円度が求められます。JCOEを使用すれば、UOE規模の投資をすることなく、ヤードで正確な形状を実現できます。
- ジャケット構造物および海洋プラットフォーム。脚部、支柱、導管ガイドには、厳しい公差を持つ肉厚パイプが必要であり、まさにJCOEの製品ラインナップがそれに適している。
- 石油・ガス輸送パイプライン。接合部付近で特注の鋼材厚や特定のグレードが必要な箇所については、JCOEはスパイラルミルでは対応できない部品を提供します。
- 重厚な構造柱。スタジアムの屋根、展示ホール、産業用構造物などでは、寸法精度が体積よりも重要な場合、大きな長方形や円形の空洞断面材が使用される。
いずれの場合も、購入者は最も安いトン数を求めているわけではありません。図面に適合し、初回検査に合格するパイプを必要としているのです。JCOEはまさにそのニーズを満たす製品を提供しています。
4. LSAWパイプはどのように作られるのか? JCOE成形工程をステップバイステップで解説
名前ジョコ重い鋼板を成形するために使用される機械的な手順について説明します。
鋼板 → J曲げ → C曲げ → O曲げ → 内径/外径SAW溶接 → ステップE(拡張)
汎用プレス金型は、プレートを段階的に(J → C → O)曲げ加工します。各サイズごとに専用の工具は必要ありません。
- エッジの事前曲げ加工:機械的な圧着加工により、プレートの端が目標の半径に成形され、継ぎ目付近に生じるはずの平らな部分が除去されます。
- J曲げ:汎用油圧プレスは、一方の端を徐々に曲げて「J」字型の形状にする。
- C曲げ:反対側の端を段階的に押し込んで、開いた「C」の形にする。
- O曲げ:プレス機はプレートを「O」字型に閉じ、サブマージアーク溶接のために端を揃える。
- サブマージアーク溶接(SAW):複数のワイヤによる内径(ID)および外径(OD)溶接パスが継ぎ目を接合します。高熱入力により深部まで溶融し、潜在的な汚染物質を焼き切ります。
膨張工程(E):全長にわたる機械的冷間膨張
最後の「E」は拡張です。多段式油圧エキスパンダーヘッドがパイプの内側全長に沿って移動し、端から端まで放射状に拡張します。この工程こそが、JCOEを単なる板金曲げ加工工場と区別するものです。
[ 未拡張溶接パイプ ] → [ 内部油圧エキスパンダーヘッド ] → [寸法精度と真円度の向上]
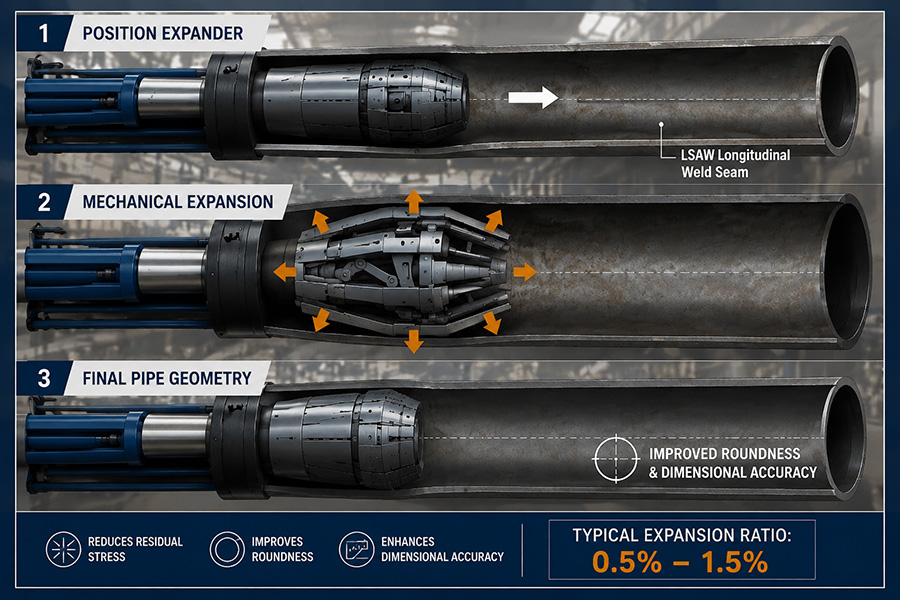
全長にわたる機械的拡張により、残留応力が緩和され、パイプ全体にわたって真円度と真直度が維持されます。
- 残留ストレスの軽減:成形および多層溶接では、局所的な機械的および熱的応力が発生します。冷間膨張により鋼材は弾性限界をわずかに超えて変形し、残留応力が緩和され、寸法安定性と溶接性能の一貫性が向上します。
- 現場での設置を保証する:膨張によってパイプは厳密な円形(楕円形)と直線性を保つように強制されます。パイプ端部がきれいであれば、現場での溶接作業によるダウンタイムや位置合わせの手間を省き、現場での取り付け作業が可能になります。
5. コスト内訳例:75トンのカスタムJCOE LSAW注文
注:下記の数値は、代表的な75トンの特注バッチに基づいた例示です。実際の価格は、鋼種、認証要件、およびインコタームズによって異なります。これらはコスト構造を示すためのものであり、見積もりではありません。
お客様から常に次のような質問が寄せられます。「なぜ少量ロットのJCOE注文は、標準的な大量ロット注文よりも1トン当たりの価格が高いのですか?」正直な答えは透明性のある「3階建て」のコストモデル:
カスタムパイプの総価格 = [セットアップおよび工具費用] + [材料費] + [NREおよび検査費用]
実例:プロジェクト費用配分
要件:API 5L PSL2 X65Q LSAWパイプ、外径610mm×肉厚32mm(特注厚肉)。
音量:75トン(約165メートル/11.8メートルの長さ14本分)。
| 表2 ― 75トン特注品のコスト配分と単位償却(例示) | |||
| コスト構成要素 | 回線総費用(米ドル) | 単価(米ドル/トン) | 償却メカニズム |
| 未加工鋼板(X65Q) | $89,200 | $1190 / トン | ベースプレートのコスト(1トンあたり1,100ドル)は、約7.5%の歩留まり損失(パイプ端の切断、面取り、および試験サンプリング)を考慮して調整されています。 |
| セットアップとラインキャリブレーション | 4,500ドル | 1トンあたり60ドル | JCOE専用のプレス金型セットアップ、シームトラッカーのキャリブレーション、およびテスト曲げプレート。 |
| SAW溶接消耗品 | $6、000 | $80/ トン | 多層溶接用高靭性ワイヤ、基本フラックス、および予熱/溶接後熱エネルギー。 |
| 水圧試験およびステップE拡張 | 3,750ドル | 1トンあたり50ドル | 全長にわたる機械的拡張(ステップE)+100% SMYS静水圧試験保持。 |
| 100% AUT + パイプ端RT | $4,500 | $60 / トン | 100%全身AUT、パイプ端部RT/UT、+MTR 3.1認定試験(必要に応じてDWTT/Charpy/HIC)。 |
| 総生産コスト | 10ドル8,000 | 1ドル、440 / トン | 75トンの特注小ロット生産における、透明性の高い単価設定。 |
スケールに関する洞察: 注文を75からプッシュする→300トンの生産量と固定設備費4,500ドルにより、単価は1トンあたり60ドルから15ドルに低下する。プレート切断と連続溶接におけるわずかな効率向上と相まって、単価は1トンあたり1,440ドルから約1,385ドルに低下する。—特注品の価格が「割増」になるのは、利益率の膨張ではなく、固定費の償却によるものであるという証拠。
6. LSAWパイプ検査:UT試験とRT試験の要件
調達チームは、両方縦方向の継ぎ目に対する超音波探傷検査(UT)と放射線透過検査(RT)は必須であり、そうでなければ単なるコストの重複です。簡単に言うと、これらは異なる種類の欠陥を検出するため、重複ではなく相互補完的な関係にあります。
| 表3 — 補完的な非破壊検査マトリックス | ||
| 検査機能 | 超音波探傷試験(UT/AUT) | 放射線検査(RT/X線) |
| 物理的メカニズム | せん断波超音波プローブ(2.25~5MHz) | 電離X線放射線 |
| 主要欠陥ターゲット | 平面欠陥:側壁の融合不良、垂直方向の亀裂 | 体積欠陥:ガス気孔、スラグ介在物 |
| 奥行き知覚 | 高い — 厚い壁の正確な深さを特定します | なし — 2Dトップダウン影投影 |
| 検査速度 | 高速インライン自動スキャン(縫い目長さ100%) | 低速オフラインテスト(放射線安全クリアゾーン) |
| 文書 | 電子デジタルログ(Aスキャン/Cスキャン) | 永久的なX線フィルムまたはデジタル画像 |
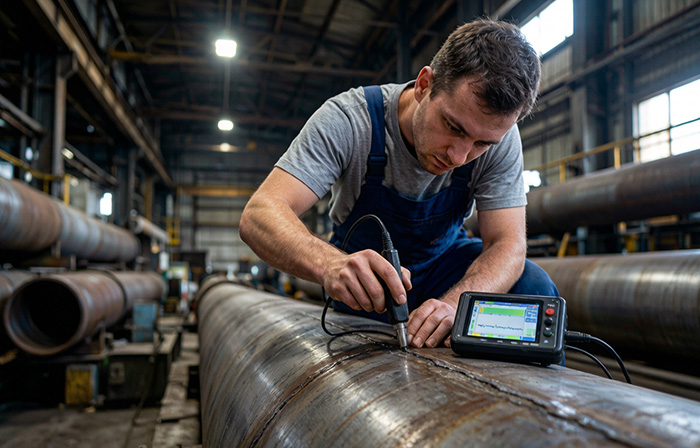
自動超音波探傷検査は継ぎ目全長を100%スキャンし、対象を絞った放射線透過検査はパイプ端部の不明瞭な信号を検証する。
溶接部が超音波探傷検査に合格しても放射線検査に不合格になる理由(およびその逆)
よく寄せられる質問:「LSAWパイプの欠陥が超音波探傷検査には合格しても、放射線検査には不合格になることはありますか?」
はい。微細なクラスター状の多孔性や散乱したスラグは、音波を最小限の反射で通過させますが(UTに合格)、X線フィルム上では空隙として明確に現れます(RTに不合格)。逆に、X線ビームに平行な狭い垂直の側壁亀裂は、目に見える影を落とさない可能性があります(RTに合格)が、超音波ビームをトランスデューサにまっすぐ反射します(UTに不合格)。API 5L PSL2規格では溶接部の健全性に関する要求事項がより厳しく設定されているため、通常はAUT(被試験機器)の全長スキャンとスポットRT(放射線透過試験)による検証の両方が求められる。EN 10219一方、プロジェクトは、発注書に記載されている検査クラスと購入者の要件に従います。ただし、同じ組み合わせが必要な場合とそうでない場合があります。(当社の非破壊検査による溶接部の健全性100%この記事では、どちらを正しく指定するかについて解説しています。
7パイプネスティング:LSAW輸送における海上輸送費削減方法
大口径パイプの海上輸送は貨物によって左右される音量重量ではなく、長さです。JCOEはカスタムの長さと直径を製造しているため、輸送方法を設計して、1メートルあたりの着地コストを削減できます。
[パイプの入れ子構造/伸縮構造] → 外径の小さいパイプを外径の大きいパイプの中に入れることで、体積増加はゼロになります。
[コンテナ最適化] → カスタム長さ(5.8m / 11.8m)= コンテナ容積率100%
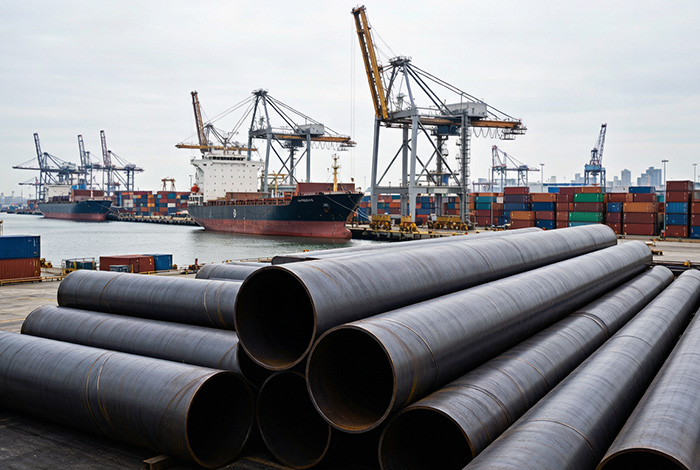
外径の小さいパイプを外径の大きいパイプの中に伸縮させることで、空きスペースを輸送コストの削減につなげることができる。
実用的な節約例:伸縮式構造パイプ
外側パイプ:外径1016mm×肉厚25mm LSAW(100トン)
内側のパイプ:外径711mm×肉厚16mm LSAW(70トン)
| 表5 ― 海上輸送コスト比較(標準 vs. ネスト型) | |||||
| 配送方法 | 総貨物量 | 貨物量(立方メートル) | 単価(/CBM) | トータルオーシャンフレイト | 運賃/トン |
| 別送貨物 | 170トン | 280立方メートル | 85ドル/立方メートル | 23,800ドル | 1トンあたり140.00ドル |
| 入れ子式(伸縮式)配送 | 170トン | 155立方メートル | 85ドル/立方メートル | 13,175ドル | 1トンあたり77.50ドル |
| 純節約額 | — | −125 CBM | — | −10,625ドル | 44.6%削減 |
JCOEパイプは、保護スペーサーを使用してコンテナに収まるサイズ(40HQコンテナの場合は11.8m)にカットすることも可能で、輸送中にパイプ同士が接触するのを防ぎながら、スペース効率を最大限に高めることができます。
8カスタムLSAWパイプ見積依頼チェックリスト
RFQ作成時の一般的なコミュニケーション上の問題を回避し、カスタムLSAW注文の正確な見積もりを取得するために、以下のチェックリストに従ってください。
- 寸法仕様:外径×肉厚をミリメートル単位で正確に明記してください(例:610 mm × 32 mm)。肉厚品については、曖昧なNPS/スケジュール指定は避けてください。
- 材質グレードおよび納品条件:グレードと状態を指定してください(例:API 5L PSL2 X65Q 焼入れ/焼戻し、または EN 10219 S355J2H 正規化)。
- 試験および認証:必須の非破壊検査範囲(100%自動超音波探傷検査+パイプ端部放射線透過検査)および認証レベル(MTC 3.1、またはSGS/ロイドによる第三者機関の立会いによるMTC 3.2)。
- 仕上げと長さ:面取り角度(現場での取り付けでは30°~35°)と目標長さ(コンテナ収量では11.8m±10mm)。
主なポイント
- JCOE LSAWは、UOE製鉄所が通常必要とするよりも小規模なプロジェクトベースのバッチで、外径が最大50mmの肉厚のカスタムパイプを製造します。
- 全長にわたる冷間膨張(ステップE)により残留応力が緩和され、現場での適合性が保証されるため、溶接の遅延が減少します。
- API 5L PSL2の多くの重要パイプライン用途では、適用される仕様および購入者の要求に応じて、自動超音波検査および追加の放射線検査が指定される場合があります。EN 10219プロジェクトは、指定された検査クラスに従います。
- パイプの入れ子構造は、外径の小さいパイプを外径の大きいパイプの中に入れることで、海上輸送費を約45%削減できる。
9よくある質問(FAQ)
Q1:UOEとJCOEのLSAWパイプ製造における主な違いは何ですか?
違いは成形メカニズムにある。UOEは、単一の剛性金型を使用してプレート全体をU字型やO字型にプレス成形するため、金型交換の費用を回収するには大量生産が必要となる。一方、JCOEは汎用プレス金型を使用してプレートを段階的に曲げ加工(J → C → O)するため、カスタムサイズや小ロット生産に適した柔軟なセットアップが可能となる。
Q2:少量ロットのカスタムJCOE注文の場合、1トンあたりの価格が高くなるのはなぜですか?
少量生産の場合、機械の校正、試験板の成形、水圧試験、非破壊検査のセットアップといった固定の基本コストが、生産量が少ないトン数に分散されます。また、製鉄所は標準の最低生産量よりも少ない生産量に対して、少量生産プレミアムを上乗せします。これらは固定間接費であり、追加利益ではありません。
Q3:機械的膨張(ステップE)は、現場溶接の問題をどのように防止するのですか?
全長にわたる冷間膨張により、パイプは全長にわたって正確な直径、真円度(楕円度)、および真直度に成形されます。これにより、接合時の継ぎ目のずれが解消され、溶接作業の手間が省け、継ぎ目のひび割れも防止されます。
Q4:縫い目にUTとRTの両方が必要ですか?
API 5L PSL2 の重要用途の場合、一般的にはそうです。この規格では通常、AUT による全長スキャンとスポット RT の両方が要求されます。EN 10219 の作業は、発注書に記載されている検査クラスに従います。UT は平面欠陥(亀裂、溶融不良)を検出し、深さも示します。RT は体積欠陥(気孔、スラグ)を検出します。
10。 結論
JCOEプロセスは、大量生産と特注エンジニアリングのニーズとの間のギャップを埋めます。柔軟な成形、全長にわたる冷間拡張、デュアルNDT制御、および物流最適化を組み合わせることで、JCOEは、特注の厚肉LSAWプロジェクトに対し、UOEミルにおける大量生産に伴う厳格な選別プロセスを経ることなく、信頼性が高く費用対効果の高い道筋を提供します。
EPC購入者が検討しているLSAW vs. SSAW vs. シームレス洋上風力発電や大型構造物に関するプログラムを計画する場合、実際的な対策としては、明確な見積依頼書(RFQ)を作成し(上記のチェックリストを使用)、製紙工場の最低発注数量(MOQ)ポリシーではなく、数字に基づいて決定することです。
オフショアプロジェクトやインフラプロジェクト向けに、特注のLSAWパイプが必要ですか?
外径、肉厚、鋼種、および標準要件を当社のエンジニアリングチームにお知らせください。当社JCOEラインでの生産可能性を評価し、構造物であろうと認証済み送電線セクションであろうと、技術的な解決策と見積もりをご提示いたします。
表示されている数値は、Yuantai DerunのJCOE/を反映しています。LSAW制作経験(API 5L PSL2(EN 10219)は、コスト構造の参考値としてのみ提供されています。鉄鋼価格と運賃は常に変動するため、コスト動向にご注目ください。最新のカスタム見積もりについては、いつでもお問い合わせください。
投稿日時:2026年8月6日


