


Points clés à retenir pour les acheteurs et les ingénieurs
Le choix du procédé de fabrication des tubes en acier est essentiel pour les structures offshore, les projets de battage de pieux, la construction maritime et autres applications de génie civil lourd. Les tubes en acier soudés à l'arc sous pression (LSAW), soudés à l'arc sous pression (SSAW) et les tubes sans soudure sont largement utilisés dans les projets industriels, mais chaque méthode de fabrication présente des avantages différents en termes de diamètre, d'épaisseur de paroi, de performances structurelles, de rentabilité et d'adéquation à l'application.
Les tubes en acier sans soudure sont fabriqués sans joint et offrent une excellente résistance à la pression, ce qui les rend adaptés aux systèmes haute pression et aux applications mécaniques spécialisées. Les tubes en acier SSAW offrent une grande flexibilité pour la production de grands diamètres et sont largement utilisés dans les pipelines, le transport d'eau et les projets d'infrastructures en général. Cependant, pour les applications exigeant une forte épaisseur de paroi, un contrôle dimensionnel rigoureux et une performance fiable sous charges dynamiques, les tubes en acier LSAW sont souvent privilégiés pour les pieux offshore, les structures à treillis et les applications tubulaires de grande taille.
Les tubes JCOE LSAW, fabriqués par formage de plaques, soudage à l'arc submergé longitudinal et expansion mécanique, offrent des avantages en termes de diamètre, de contrôle de l'épaisseur de paroi, d'inspection des soudures et de précision de fabrication. Ces caractéristiques en font une solution de choix pour de nombreux projets offshore, maritimes et de structures lourdes où la fiabilité à long terme et la précision d'installation sont essentielles.
Introduction : Pourquoi le choix des tubes en acier est important en génie lourd
Des structures sous-marines aux fondations de génie civil lourdes, les conduites en acier à haute résistance supportent à la fois des contraintes structurelles et des risques liés aux projets. Le choix du type de conduite optimal dès le début du projet influe directement sur la productivité de la fabrication, l'efficacité sur le terrain et les coûts finaux.
Pour équilibrer les performances et les dépenses d'investissement globales du projet, les spécialistes en ingénierie et en approvisionnement comparent généralement trois méthodes de fabrication clés de grand diamètre :
- LSAWtuyau en acier
- SSAWtuyau en acier
- Sans couturetuyau en acier
Chaque processus de fabrication laisse une empreinte distincte sur les performances structurelles.
Besoin d'une résistance à la pression brute ?Sans coutureIl est en tête de sa catégorie. Besoin de diamètres massifs à un prix raisonnable ?SSAWIl offre de bonnes performances. Mais pour les applications structurelles exigeantes où l'épaisseur des parois, la précision et la résistance à la fatigue sont prioritaires,LSAWElle occupe constamment la première place.
C’est en allant au-delà du prix unitaire initial et en s’intéressant à ces fondamentaux structurels que l’on distingue une stratégie d’approvisionnement réussie d’une modification coûteuse sur le terrain.
1. Procédé de fabrication et caractéristiques structurelles
Tubes en acier sans soudure : Performances haute pression pour applications spécialisées
Fabriqué à partir d'un lingot d'acier massif par laminage à chaud ou étirage à froid, le tube en acier sans soudure offre une intégrité structurelle exceptionnelle sans aucune faiblesse au niveau des soudures.
Principaux avantages et applications :
lConfinement de la pression inégaléIdéal pour les conduites critiques de pétrole et de gaz et les équipements hydrauliques haute pression.
lForce uniformePropriétés mécaniques homogènes sur toute la circonférence.
Le défi des grands projets de construction :
Si les tubes sans soudure excellent dans les environnements à haute pression, la fabrication de tubes sans soudure de grand diamètre et à parois épaisses exige des procédés complexes et coûteux. Pour les infrastructures marines de grande envergure, les fondations offshore sur pieux et les charpentes métalliques, les technologies de tubes soudés constituent une alternative nettement plus économique, permettant d'obtenir des dimensions et des épaisseurs de paroi précises et personnalisées, sans compromis.
Tubes en acier SSAW : une solution efficace pour les projets de grand diamètre
Les tubes en acier SSAW sont produits en formant en spirale des bobines d'acier laminées à chaud et en exécutant des soudures à l'arc submergé double face le long de la couture hélicoïdale.
Grâce à la méthode de formage en spirale qui permet de produire des tubes de grand diamètre à partir de bobines d'acier plus étroites, la technologie SSAW offre une polyvalence dimensionnelle exceptionnelle et une grande efficacité de production en série. Elle constitue ainsi un choix particulièrement rentable pour les projets d'infrastructures de grande envergure et de longue distance.
Les principales applications des tubes SSAW comprennent :
l Conduites de transport d'eau sur de longues distances
l Lignes de dragage marin et de rejet de boues
l Infrastructures municipales de services publics
l Pieux et fondations structurelles à contrainte faible à moyenne
Bien que le soudage SSAW excelle en termes de rapidité de production et d'adaptabilité aux grands diamètres, sa caractéristique principale réside dans la soudure en spirale continue. Les soudures hélicoïdales étant plus longues que les soudures longitudinales rectilignes, elles présentent des profils de contraintes distincts qui nécessitent une analyse technique approfondie, notamment dans les environnements soumis à des charges dynamiques ou à une fatigue importante.
Lorsque les spécifications du projet exigent des épaisseurs de paroi ultra-élevées, des tolérances dimensionnelles extrêmement fines ou une résistance à des charges cycliques sévères, les ingénieurs passent généralement des solutions SSAW aux solutions LSAW (soudage à l'arc submergé longitudinal).
Tubes en acier LSAW (JCOE) : une solution privilégiée pour les applications structurelles lourdes
Les tubes en acier LSAW (soudés à l'arc submergé longitudinalement) sont fabriqués à partir de plaques d'acier massives monoblocs selon la méthode de formage à froid JCOE, où la plaque est progressivement mise en forme en un tube en acier LSAW.J', 'C', et 'O' profil avant soudage à l'arc submergé double face et expansion mécanique sur toute la longueur.
StandardJCOEFlux de travail de fabrication :
Inspection des plaques d'acier → Formage progressif JCOE → Expansion mécanique interne et externe sur toute la longueur par soudage à l'arc submergé (SAW) → Contrôle non destructif et inspection finale
Comparé au procédé SSAW à base de bobines, le procédé JCOE à base de plaques permet un contrôle métallurgique supérieur, une gestion précise de l'épaisseur des parois et des performances structurelles inégalées.
Principaux avantages techniques du tube JCOE LSAW :
Épaisseur de paroi ultra-élevée : selon la nuance d’acier et les normes de conception, les tubes JCOE LSAW peuvent facilement dépasser 50 mm d’épaisseur de paroi, ce qui en fait le choix de prédilection pour les fondations d’éoliennes offshore, les structures tubulaires et les pieux structuraux à forte charge.
Soudure droite unique : La configuration de soudure longitudinale simplifie grandement les essais non destructifs (END), rationalise le contrôle de la fabrication en atelier et accélère le soudage circonférentiel sur site lors de l’installation.
Expansion mécanique et précision : L'étape finale d'expansion mécanique élimine les contraintes résiduelles internes tout en assurant une rondeur et une rectitude exceptionnelles, un facteur crucial pour un assemblage parfait des tuyaux dans les environnements marins offshore.
2. Comparaison entre les tubes en acier LSAW, SSAW et sans soudure
| Paramètre technique | Tuyau en acier sans soudure | Tuyau en acier SSAW | Tuyau en acier LSAW (JCOE) |
| Processus de fabrication | perçage et roulage de billettes | Formation en spirale à partir d'une bobine d'acier | formage de tôles épaisses et soudage longitudinal |
| cordon de soudure | Aucun | cordon de soudure en spirale | cordon de soudure longitudinal unique |
| Capacité de diamètre | Principalement des applications de petit et moyen diamètre | Jusqu'à environ Ø4020 mm selon les capacités du fabricant | Généralement Ø406 mm et plus, selon les capacités de production |
| Capacité d'épaisseur de paroi | Murs de poids moyen à épais | Généralement limité par l'épaisseur de la bobine | Capacité de paroi épaisse,50 mm et plusselon les spécifications |
| Contrôle dimensionnel | Haute précision | Modéré (Influencé par la tolérance de la bobine brute) | Supérieur (Optimisé par expansion mécanique sur toute la longueur) |
| Applications typiques | Systèmes de pression, équipements mécaniques | canalisations d'eau, dragage, infrastructures | Pieux offshore, structures marines, ingénierie lourde |
3. Pourquoi le soudage LSAW est-il largement choisi pour les projets offshore et de structures lourdes ?
Pour les projets offshore et les structures lourdes, le choix des tubes en acier repose généralement sur une combinaison de performances structurelles, d'exigences d'installation et de fiabilité tout au long du cycle de vie.
Les tubes en acier LSAW sont souvent choisis pour les applications exigeantes car ils offrent plusieurs avantages.
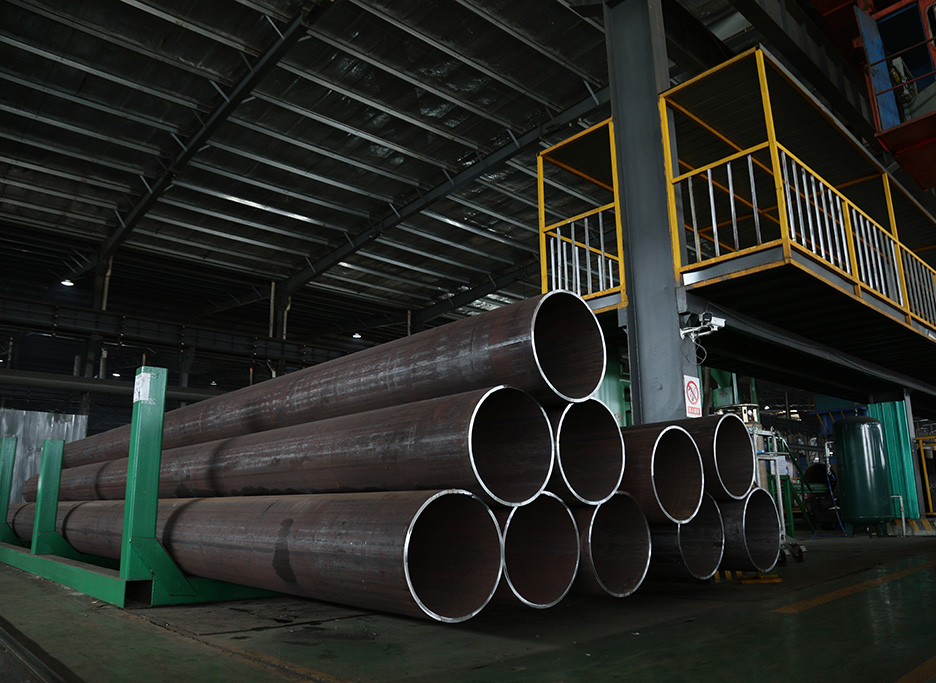
Capacité de paroi épaisse pour charge dynamique
Les structures offshore sont exposées à des charges environnementales continues, notamment l'action des vagues, les forces du vent et les contraintes cycliques.
Les pieux tubulaires et les structures à enveloppe doivent conserver leur intégrité structurelle pendant des décennies de service. Les tubes LSAW à paroi épaisse offrent la résistance et la rigidité requises pour ces environnements exigeants.
Comparativement aux applications de pipelines standard, les composants structurels offshore nécessitent souvent un contrôle plus précis de l'épaisseur des parois, de la qualité des matériaux et des propriétés mécaniques.
Amélioration de la précision de fabrication pour les installations en mer
L'installation en mer implique des exigences strictes en matière d'alignement des tuyaux, de préparation au soudage et d'assemblage sur site.
La précision et la circularité des extrémités des tubes influent directement sur l'efficacité du soudage lors de l'installation. Le procédé d'expansion mécanique utilisé pour les tubes JCOE LSAW contribue à améliorer la régularité dimensionnelle, permettant un meilleur assemblage lors de la fabrication et de la construction en mer.
Pour les entreprises EPC, cela peut réduire les difficultés d'installation et améliorer l'efficacité globale du projet.
Normes appropriées et exigences de qualité
Selon les exigences de l'application, les tubes en acier LSAW peuvent être fournis conformément à différentes normes internationales, notamment :
- Norme EN 10210 pour les profilés creux structuraux laminés à chaud
- Norme EN 10219 relative aux profilés creux structuraux soudés formés à froid
- API 5L pour les applications de pipeline
- Spécifications ASTM
- exigences spécifiques au projet en mer
Pour les projets d'infrastructures et offshore européens, les acheteurs exigent généralement une documentation de qualité détaillée, comprenant :
- EN 10204 3.1 Certificats d'essai en usine
- Inspection par un tiers conformément aux exigences du projet
- Contrôle par ultrasons (UT)
- Méthodes CND supplémentaires, le cas échéant.
- Essais d'impact pour applications à basse température
Les nuances d'acier couramment sélectionnées pour les applications structurelles exigeantes comprennent les séries S355 et S460 en fonction des exigences de conception.
4. Comment les acheteurs doivent évaluer un fournisseur de tubes en acier LSAW
Lors de l'achat de tubes en acier LSAW à paroi épaisse, les acheteurs doivent prendre en compte plus que la capacité de production et le prix.
Un fournisseur fiable devrait être en mesure de fournir :
Capacité de fabrication
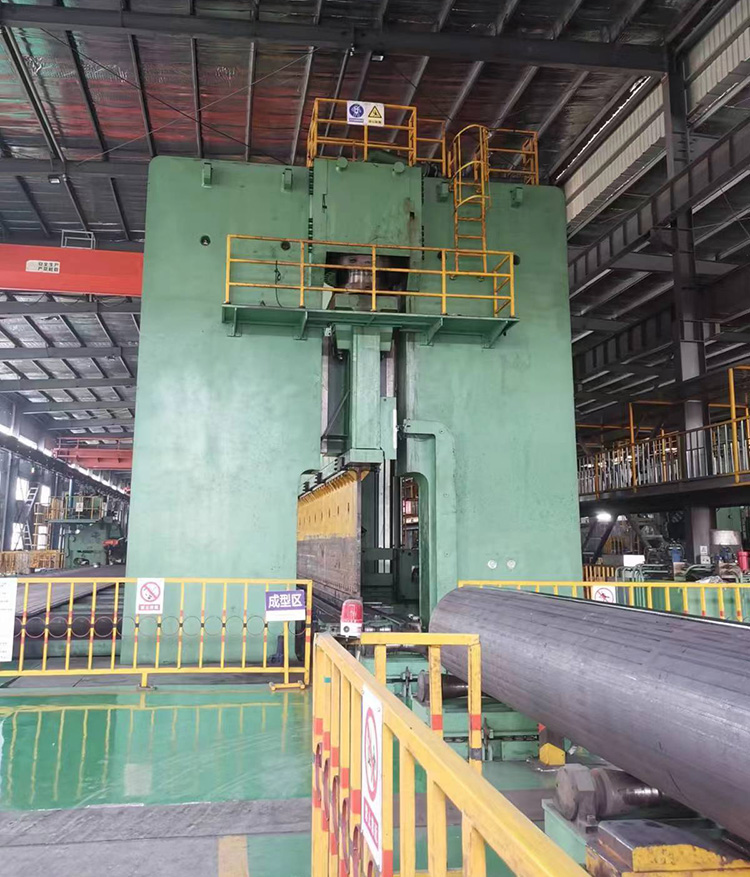
Vérifier si le fabricant dispose d'un équipement adapté pour :
- Plage de diamètres requise
- Épaisseur de paroi requise
- nuances d'acier requises
- grandes quantités de projets
Système de contrôle de la qualité
Les procédures d'inspection importantes comprennent :
- vérification de la composition chimique
- essais de propriétés mécaniques
- Inspection des soudures
- Inspection dimensionnelle
- Essais hydrostatiques lorsque requis
- Essais non destructifs
Certification et documentation
Pour les projets internationaux, les acheteurs doivent confirmer :
- Normes applicables
- certificats d'inspection
- Système de traçabilité
- Capacité d'inspection par un tiers
Pour les clients européens, une documentation complète est souvent aussi importante que le produit lui-même.
Questions fréquentes sur le soudage LSAW, SSAW et les tubes en acier sans soudure
Q1 :Quelle est la principale différence entre les tubes en acier LSAW et SSAW ?
A1 :La principale différence réside dans la configuration de la soudure et la méthode de fabrication. Les tubes LSAW sont produits à partir de plaques d'acier soudées longitudinalement en ligne droite, tandis que les tubes SSAW sont produits à partir de bobines d'acier soudées en spirale. La soudure LSAW est souvent privilégiée pour les applications structurelles lourdes exigeant un contrôle dimensionnel rigoureux et une forte épaisseur de paroi.
Q2 :Le soudage LSAW est-il meilleur que le soudage SSAW pour le pieutage de tuyaux ?
A2 :Les procédés de soudage LSAW et SSAW peuvent tous deux être utilisés pour les applications de pieutage, selon les exigences du projet. Cependant, pour les fondations offshore, les structures à treillis et les projets critiques en matière de fatigue, le soudage LSAW est fréquemment privilégié en raison de sa capacité à réaliser des parois épaisses, de sa configuration de soudure droite et de sa précision dimensionnelle.
Q3 :Quelle épaisseur de paroi peuvent atteindre les tubes JCOE LSAW ?
A:3Les tubes JCOE LSAW peuvent atteindre une épaisseur de paroi supérieure à 50 mm en fonction du diamètre du tube, de la nuance d'acier et des capacités du fabricant.
Q4 :Quelles sont les normes couramment utilisées pour les tubes structuraux soudés LSAW ?
A4 :Selon l'application, les tubes LSAW peuvent être conformes aux normes EN 10210, EN 10219, API 5L, aux spécifications ASTM ou aux exigences spécifiques du projet.
Conclusion : Choisir le bon tuyau pour une fiabilité à long terme du projet
Le choix entre les tubes en acier soudés par laser (LSAW), par acier inoxydable (SSAW) et sans soudure nécessite une analyse approfondie des exigences techniques, des conditions d'exploitation et des normes du projet.
Les tubes sans soudure demeurent un excellent choix pour les applications à haute pression. Les tubes SSAW constituent une solution économique pour de nombreux projets d'infrastructures de grand diamètre. Toutefois, pour les applications structurelles lourdes, le battage de pieux offshore et les projets d'ingénierie maritime exigeant une forte épaisseur de paroi et un contrôle précis de la fabrication, les tubes en acier LSAW de JCOE sont souvent privilégiés.
Grâce à une technologie de fabrication avancée, un contrôle qualité rigoureux et le respect des normes internationales, les fournisseurs fiables de tuyaux LSAW peuvent aider les entrepreneurs EPC et les maîtres d'ouvrage à réduire les risques et à obtenir des performances structurelles à long terme.
Vous avez besoin de spécifications pour des tubes en acier LSAW à paroi épaisse pour votre prochain projet offshore ou structurel ? Contactez-nous.GROUPE YUANTAI DERUNpour des spécifications détaillées, des documents de certification et un soutien au projet.
Spécifications disponibles :
- Diamètre : Ø406 mm–1422 mm
- Épaisseur de paroi : jusqu'à 50 mm et plus
- Nuances d'acier : S355 / S460
- Inspection : UT, CND
Date de publication : 30 juillet 2026


