


Viktiga slutsatser för köpare och ingenjörer
Att välja rätt tillverkningsprocess för stålrör är avgörande för offshorekonstruktioner, pålningsprojekt, marin konstruktion och andra tunga tekniska tillämpningar. LSAW-stålrör, SSAW-stålrör och sömlösa stålrör används alla i stor utsträckning i industriella projekt, men varje tillverkningsmetod erbjuder olika fördelar när det gäller diameterområde, väggtjocklek, strukturell prestanda, kostnadseffektivitet och tillämpningslämplighet.
Sömlösa stålrör tillverkas utan svetsfog och ger utmärkt tryckmotstånd, vilket gör dem lämpliga för högtryckssystem och specialiserade mekaniska tillämpningar. SSAW-stålrör erbjuder utmärkt flexibilitet för produktion med stor diameter och används ofta i rörledningar, vattenöverföring och allmänna infrastrukturprojekt. För tillämpningar som kräver hög väggtjocklek, strikt dimensionskontroll och tillförlitlig prestanda under dynamiska belastningsförhållanden väljs dock ofta LSAW-stålrör för offshore-pålning, mantelkonstruktioner och stora rörformiga applikationer.
JCOE LSAW-rör, tillverkade genom plattformning, longitudinell pulversvetsning och mekaniska expansionsprocesser, ger fördelar vad gäller diameterkapacitet, väggtjocklekskontroll, svetsinspektion och tillverkningsnoggrannhet. Dessa egenskaper gör dem till en föredragen lösning för många offshore-, marina och tunga strukturprojekt där långsiktig tillförlitlighet och exakt installation är avgörande.
Introduktion: Varför valet av stålrör är viktigt inom tung byggteknik
Från undervattenskonstruktioner till tunga civila fundament medför högbelastade stålrör både strukturella påfrestningar och projektrisker. Att välja optimal rörtyp tidigt i processen avgör direkt tillverkningskapacitet, effektivitet i fält och slutkostnader för projektet.
För att balansera prestanda med projektets totala CAPEX, använder teknik- och inköpsspecialister vanligtvis tre viktiga tillverkningsmetoder för stora diametrar:
Varje tillverkningsprocess lämnar ett tydligt avtryck på strukturell prestanda.
Behöver du råtrycksmotstånd?SömlösLeder klassen. Behöver du massiva diametrar till en hanterbar budget?SSAWlevererar. Men för tunga strukturella tillämpningar där väggtjocklek, precision och utmattningsbeständighet prioriteras,LSAWtar ständigt topplaceringen.
Att se bortom det initiala enhetspriset till dessa strukturella grundprinciper är det som skiljer en framgångsrik upphandlingsstrategi från en dyr fältmodifiering.
1. Tillverkningsprocess och strukturella egenskaper
Sömlösa stålrör: Högtrycksprestanda för specialiserade applikationer
Sömlösa stålrör tillverkas av ett massivt stålämne via varmvalsning eller kalldragning och ger exceptionell strukturell integritet utan några svagheter i svetsfogarna.
Viktiga fördelar och tillämpningar inkluderar:
jagOöverträffad tryckinneslutningIdealisk för kritiska olje- och gasledningar och högtryckshydraulisk utrustning.
jagJämn styrkaKonsekventa mekaniska egenskaper runt hela omkretsen.
Utmaningen med stora strukturprojekt:
Medan sömlösa rör utmärker sig i högtrycksmiljöer kräver tillverkning av sömlösa rör med stor diameter och tunga väggar komplex och högkostnadsbearbetning. För storskalig marin infrastruktur, offshore-grundpålning och stålkonstruktioner erbjuder svetsade rörtekniker ett betydligt mer kostnadseffektivt alternativ – vilket ger exakta anpassade storlekar och väggtjocklekar utan kompromisser.
SSAW stålrör: Effektiv lösning för projekt med stor diameter
SSAW-stålrör – produceras genom spiralformning av varmvalsade stålspolar och dubbelsidiga nedsänkta bågsvetsar längs den spiralformade sömmen.
Eftersom spiralformningsmetoden möjliggör tillverkning av rör med bred diameter från smalare stålrullar, erbjuder SSAW-tekniken exceptionell storleksflexibilitet och högvolymproduktionseffektivitet. Detta gör den till ett utomordentligt kostnadseffektivt val för storskaliga infrastrukturprojekt över långa sträckor.
Primära tillämpningar för SSAW-rör inkluderar:
l Långdistans vattenledningsledningar
l Muddrings- och slamutloppsledningar för marin
l Kommunal infrastruktur för allmännyttiga tjänster
l Pålning och strukturella grundmurar med låg till medelhög spänning
Medan SSAW utmärker sig i tillverkningshastighet och skalbarhet med stora diametrar, är dess utmärkande egenskap den kontinuerliga spiralfogen. Eftersom spiralformade svetsar är längre än raka längsgående svetsar uppvisar de distinkta spänningsfördelningsmönster som kräver noggrann teknisk granskning i miljöer med hög trötthet eller dynamisk belastning.
När projektspecifikationer kräver ultratunga väggtjocklekar, knivhudstunna dimensionstoleranser eller motståndskraft mot allvarlig cyklisk belastning, övergår ingenjörer vanligtvis från SSAW till LSAW (Longitudinal Submerged Arc Welded) lösningar.
LSAW stålrör (JCOE): En föredragen lösning för tunga strukturella applikationer
LSAW-stålrör (longitudinell pulverbågsvetsning) tillverkas av tunga enkla stålplattor med hjälp av JCOE-kallformningsmetoden – där plattan successivt formas till en 'J', 'C' och 'O'-profil före dubbelsidig pulverbågsvetsning och mekanisk expansion över hela längden.
StandardJCOETillverkningsarbetsflöde:
Stålplåtsinspektion → Progressiv JCOE-formning → Intern och extern SAW Fullängds mekanisk expansion → NDT och slutinspektion
Jämfört med spolbaserade SSAW-rör möjliggör den plattbaserade JCOE-processen överlägsen metallurgikontroll, exakt väggtjocklekshantering och oöverträffad strukturell prestanda.
Viktiga tekniska fördelar med JCOE LSAW-rör:
Ultratjock väggtjocklek: Beroende på stålkvalitet och konstruktionskoder kan JCOE LSAW-rör lätt överstiga 50 mm i väggtjocklek, vilket gör dem till det främsta valet för fundament för havsbaserad vindkraft, rörformiga mantelkonstruktioner och tunga bärande konstruktionspålar.
Enkel rak svetsfog: Den längsgående svetskonfigurationen förenklar avsevärt oförstörande provning (NDT), effektiviserar tillverkningskontrollen i verkstaden och påskyndar svetsning på fältet under installationen.
Mekanisk expansion och precision: Det sista mekaniska expansionssteget eliminerar intern kvarvarande spänning samtidigt som det ger exceptionell rundhet och rakhet – en avgörande faktor för sömlös rör-till-rör-anpassning i marina offshore-miljöer.
2. Jämförelse av LSAW vs SSAW vs sömlösa stålrör
| Teknisk parameter | Sömlöst stålrör | SSAW stålrör | LSAW stålrör (JCOE) |
| Tillverkningsprocess | Billetpiercing och rullning | Spiralformning från stålrulle | Formning av grovplåt och längsgående svetsning |
| Svetsfog | Ingen | Spiralsvetsfog | Enkel längsgående svetsfog |
| Diameterkapacitet | Främst applikationer med liten och medelstor diameter | Upp till cirka Ø4020 mm beroende på tillverkarens kapacitet | Vanligtvis Ø406 mm och uppåt beroende på produktionskapacitet |
| Väggtjocklekskapacitet | Medeltung till tung vägg | Generellt begränsad av spolens tjocklek | Kapacitet för tunga väggar,50 mm+beroende på specifikation |
| Dimensionskontroll | Hög precision | Måttlig (påverkad av toleransen för rå spole) | Överlägsen (Optimerad genom mekanisk expansion över hela längden) |
| Typiska tillämpningar | Trycksystem, mekanisk utrustning | Vattenledningar, muddring, infrastruktur | Offshore-pålning, marina strukturer, tung teknik |
3. Varför LSAW är allmänt valt för offshore- och tunga strukturprojekt
För offshore- och tunga strukturprojekt baseras valet av stålrör vanligtvis på kombinationen av strukturell prestanda, installationskrav och livscykeltillförlitlighet.
LSAW-stålrör väljs ofta för krävande applikationer eftersom de ger flera fördelar.
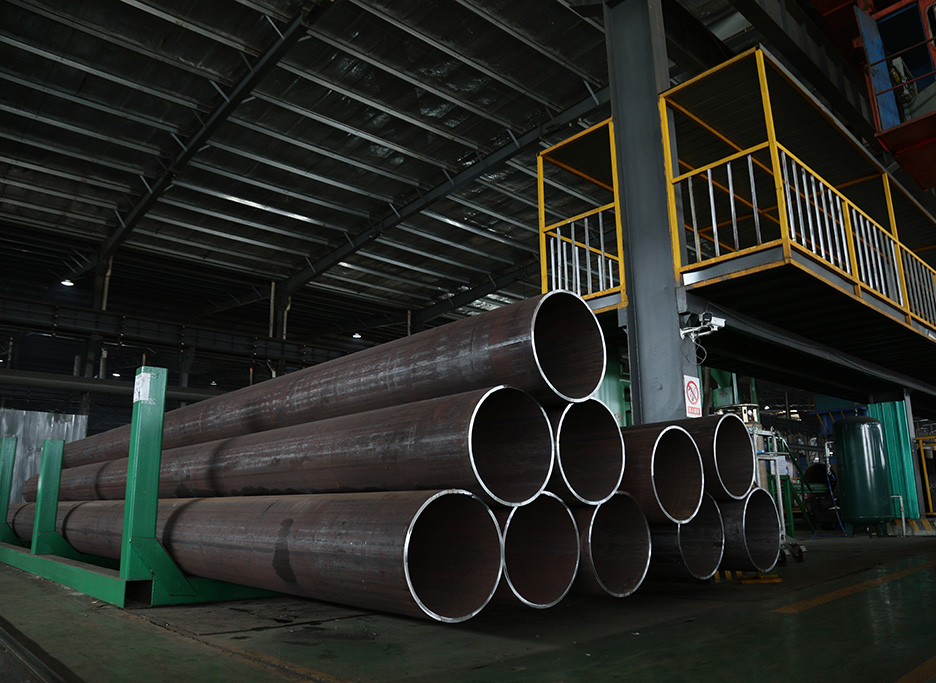
Tunga väggar för dynamisk belastning
Offshore-konstruktioner utsätts för kontinuerliga miljöbelastningar, inklusive vågverkan, vindkrafter och cyklisk stress.
Rörpålar och mantelkonstruktioner måste bibehålla strukturell integritet under årtionden av användning. Tjockväggiga LSAW-rör ger den erforderliga sektionsstyrkan och styvheten för dessa krävande miljöer.
Jämfört med vanliga rörledningsapplikationer kräver offshore-strukturkomponenter ofta större kontroll över väggtjocklek, materialkvalitet och mekaniska egenskaper.
Förbättrad tillverkningsnoggrannhet för offshore-installationer
Offshoreinstallation innebär strikta krav för röruppriktning, svetsförberedelse och fältmontering.
Rörändarnas noggrannhet och rundhet påverkar direkt svetseffektiviteten under installationen. Den mekaniska expansionsprocessen som används för JCOE LSAW-rör bidrar till att förbättra dimensionskonsistensen, vilket möjliggör bättre passform under tillverkning och offshore-konstruktion.
För EPC-entreprenörer kan detta minska installationssvårigheter och förbättra den totala projekteffektiviteten.
Lämpliga standarder och kvalitetskrav
Beroende på tillämpningskrav kan LSAW-stålrör levereras enligt olika internationella standarder, inklusive:
- EN 10210 för varmbehandlade konstruktionshålprofiler
- EN 10219 för kallformade svetsade konstruktionshålprofiler
- API 5L för rörledningsapplikationer
- ASTM-specifikationer
- Projektspecifika offshore-krav
För europeiska infrastruktur- och offshoreprojekt kräver köpare vanligtvis detaljerad kvalitetsdokumentation, inklusive:
- EN 10204 3.1 Brukstestcertifikat
- Tredjepartsinspektion enligt projektets krav
- Ultraljudsprovning (UT)
- Ytterligare NDT-metoder när de specificeras
- Slagprovning för lågtemperaturapplikationer
Stålsorter som vanligtvis används för krävande strukturella tillämpningar inkluderar S355- och S460-serien beroende på konstruktionskrav.
4. Hur köpare bör utvärdera en leverantör av LSAW-stålrör
Vid köp av tungväggiga LSAW-stålrör bör köpare utvärdera mer än produktionskapacitet och pris.
En pålitlig leverantör bör kunna tillhandahålla:
Tillverkningskapacitet
Bekräfta om tillverkaren har lämplig utrustning för:
- Erforderligt diameterområde
- Nödvändig väggtjocklek
- Nödvändiga stålkvaliteter
- Stora projektmängder
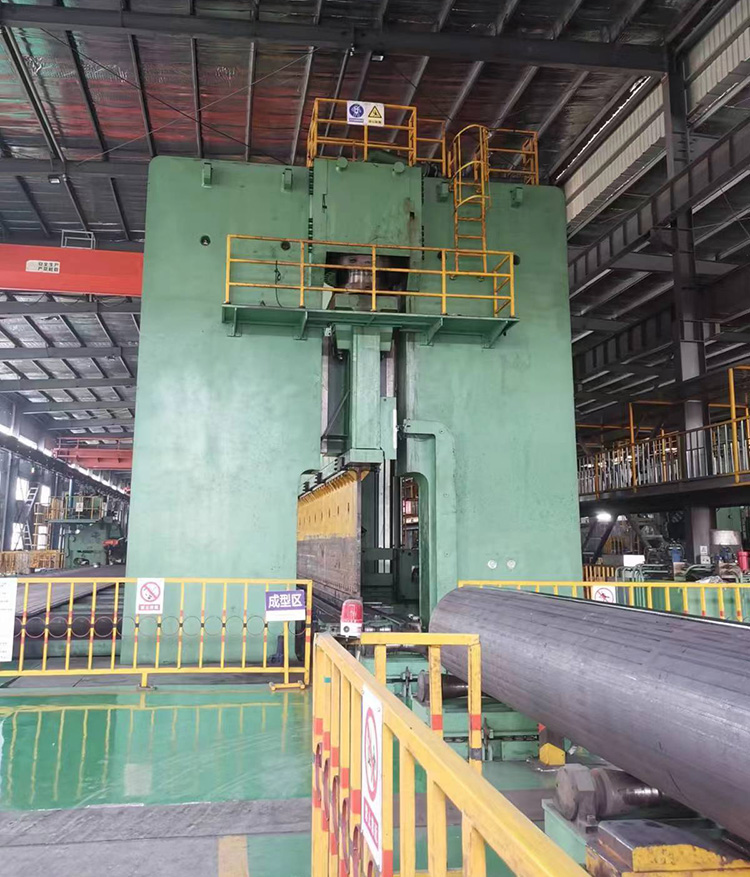
Kvalitetskontrollsystem
Viktiga inspektionsprocedurer inkluderar:
- Verifiering av kemisk sammansättning
- Mekanisk egenskapstestning
- Svetsinspektion
- Dimensionsinspektion
- Hydrostatisk provning vid behov
- Icke-förstörande provning
Certifiering och dokumentation
För internationella projekt bör köpare bekräfta:
- Tillämpliga standarder
- Inspektionsintyg
- Spårbarhetssystem
- Tredjepartsinspektionskapacitet
För europeiska kunder är fullständig dokumentationsstöd ofta lika viktigt som själva den fysiska produkten.
Vanliga frågor om LSAW, SSAW och sömlösa stålrör
Fråga 1:Vad är den största skillnaden mellan LSAW- och SSAW-stålrör?
A1:Den största skillnaden är svetskonfigurationen och tillverkningsmetoden. LSAW-rör tillverkas av stålplåtar med en längsgående rak svets, medan SSAW-rör tillverkas av stålrullar med en spiralsvets. LSAW föredras ofta för tunga strukturella applikationer som kräver strikt dimensionskontroll och hög väggtjocklek.
Fråga 2:Är LSAW bättre än SSAW för rörpålning?
A2:Både LSAW och SSAW kan användas för pålning beroende på projektets krav. För offshore-fundament, jacketkonstruktioner och utmattningskritiska projekt väljs dock ofta LSAW på grund av dess förmåga att bära tunga väggar, raka svetskonfiguration och dimensionsnoggrannhet.
Fråga 3:Vilken väggtjocklek kan JCOE LSAW-rör uppnå?
A:3JCOE LSAW-rör kan uppnå en väggtjocklek på över 50 mm beroende på rördiameter, stålkvalitet och tillverkarens kapacitet.
F4:Vilka standarder används vanligtvis för LSAW-konstruktionsrör?
A4:Beroende på tillämpning kan LSAW-rör uppfylla EN 10210, EN 10219, API 5L, ASTM-specifikationer eller projektspecifika krav.
Slutsats: Att välja rätt rör för långsiktig projekttillförlitlighet
Att välja mellan LSAW, SSAW och sömlösa stålrör kräver noggrant övervägande av tekniska krav, driftsförhållanden och projektstandarder.
Sömlösa rör är fortfarande ett utmärkt val för högtrycksapplikationer. SSAW-rör erbjuder en ekonomisk lösning för många infrastrukturprojekt med stor diameter. Men för tunga strukturella applikationer, offshore-pålning och marintekniska projekt som kräver hög väggtjocklek och exakt tillverkningskontroll är JCOE LSAW-stålrör ofta den föredragna lösningen.
Med avancerad tillverkningsteknik, strikt kvalitetskontroll och efterlevnad av internationella standarder kan pålitliga leverantörer av LSAW-rör hjälpa EPC-entreprenörer och projektägare att minska risker och uppnå långsiktig strukturell prestanda.
Behöver du specifikationer för tungväggiga LSAW-stålrör för ditt nästa offshore- eller strukturprojekt? Kontakta ossYUANTAI DERUN GROUPför detaljerade specifikationer, certifieringsdokument och projektstöd.
Tillgängliga specifikationer:
- Diameter: Ø406 mm–1422 mm
- Väggtjocklek: Upp till 50 mm+
- Stålsorter: S355 / S460
- Inspektion: UT, NDT
Publiceringstid: 30 juli 2026


