


Ŝlosilaj Konkludoj por Aĉetantoj kaj Inĝenieroj
Elekti la ĝustan fabrikadprocezon de ŝtaltuboj estas esenca por enmaraj strukturoj, palisumaj projektoj, mara konstruado kaj aliaj pezaj inĝenieraj aplikoj. LSAW-ŝtalaj tuboj, SSAW-ŝtalaj tuboj kaj senjuntaj ŝtaltuboj estas ĉiuj vaste uzataj en industriaj projektoj, sed ĉiu fabrikadmetodo ofertas malsamajn avantaĝojn rilate al diametro-intervalo, murdikeco, struktura efikeco, kostefikeco kaj aplikaĵa taŭgeco.
Senjuntaj ŝtalaj tuboj estas fabrikitaj sen veldita junto kaj provizas bonegan premoreziston, igante ilin taŭgaj por altpremaj sistemoj kaj specialigitaj mekanikaj aplikoj. SSAW-ŝtalaj tuboj ofertas bonegan flekseblecon por granddiametra produktado kaj estas vaste uzataj en duktoj, akvotransporto kaj ĝeneralaj infrastrukturprojektoj. Tamen, por aplikoj postulantaj grandan murdikon, striktan dimensian kontrolon kaj fidindan funkciadon sub dinamikaj ŝarĝkondiĉoj, LSAW-ŝtalaj tuboj ofte estas elektitaj por enmaraj palisumoj, jakaj strukturoj kaj grandaj strukturaj tubformaj aplikoj.
Tuboj JCOE LSAW, fabrikitaj per platformado, longituda subakva arka veldado, kaj mekanikaj ekspansiaj procezoj, provizas avantaĝojn rilate al diametrokapablo, kontrolo de murdikeco, veldaĵinspektado kaj fabrikada precizeco. Ĉi tiuj karakterizaĵoj igas ilin preferata solvo por multaj enmaraj, maraj kaj pezaj strukturaj projektoj, kie longdaŭra fidindeco kaj preciza instalado estas kritikaj.
Enkonduko: Kial Ŝtaltuba Elekto Gravas en Peza Inĝenierarto
De submaraj strukturoj ĝis pezaj civilaj fundamentoj, ŝtalaj tuboj por altŝarĝo portas kaj strukturan streĉon kaj projektan riskon. Frua elekto de la optimuma tubspeco rekte diktas fabrikadan trafluon, kampa efikecon kaj projektajn kostojn.
Por balanci rendimenton kun la totala projekta kapitalelspezo, inĝenieraj kaj aĉetaj specialistoj tipe komparas tri ŝlosilajn grand-diametrajn fabrikadmetodojn:
Ĉiu fabrikada procezo lasas klaran spuron sur struktura agado.
Ĉu vi bezonas krudan premoreziston?Senjuntagvidas la klason. Ĉu vi bezonas grandegajn diametrojn kun regebla buĝeto?SSAWliveras. Sed por pezaj strukturaj aplikoj kie mura dikeco, precizeco kaj laceco-eltenivo prioritatas,LSAWkonstante okupas la unuan lokon.
Rigardi preter la komenca unuoprezo al ĉi tiuj strukturaj fundamentoj estas tio, kio distingas sukcesan aĉetstrategion de multekosta kampa modifo.
1. Fabrikada Procezo kaj Strukturaj Karakterizaĵoj
Senjunta Ŝtala Tubo: Alta Premo por Specialaj Aplikoj
Fabrikita el solida ŝtala biletujo per varma-rulado aŭ malvarma-tirado, senjunta ŝtala tubo liveras esceptan strukturan integrecon kun nulaj veldjuntaj malfortecoj.
Ŝlosilaj avantaĝoj kaj aplikoj inkluzivas:
lSenkompara Prema KontenigoIdeala por kritikaj nafto- kaj gaso-linioj kaj altprema hidraŭlika ekipaĵo.
lUnuforma FortoKonstantaj mekanikaj ecoj ĉirkaŭ la tuta cirkonferenco.
La Defio kun Grandaj Strukturaj Projektoj:
Kvankam senjuntaj tuboj elstaras en altpremaj medioj, la fabrikado de granddiametraj, dikaj muroj senjuntaj tubmaterialoj postulas kompleksan, altkostan prilaboradon. Por grandskala mara infrastrukturo, enmaraj fundamentaj palisaĵoj kaj struktura ŝtala kadro, velditaj tubteknologioj provizas signife pli kostefikan alternativon — liverante precizajn laŭmendajn grandecojn kaj murdikecojn sen kompromiso.
SSAW Ŝtala Tubo: Efika Solvo por Granddiametraj Projektoj
SSAW ŝtalaj tuboj — estas produktitaj per spirale formado de varmrulitaj ŝtalvolvaĵoj kaj efektivigo de duflankaj subakvaj arkaj veldsuturoj laŭlonge de la helikforma junto.
Ĉar la spiralformada metodo permesas produkti larĝdiametrajn tubojn el pli mallarĝaj ŝtalvolvaĵoj, SSAW-teknologio ofertas esceptan versatilecon laŭ grandeco kaj altvolumenan produktadan efikecon. Tio igas ĝin eksterordinare kostefika elekto por grandskalaj, longdistancaj infrastrukturprojektoj.
Primaraj aplikoj de SSAW-tuboj inkluzivas:
l Longdistancaj akvotransportaj ĉefkonduktiloj
l Maraj dragaj kaj ŝlimaj elfluaj linioj
Municipa civila servaĵinfrastrukturo
l Malalt-ĝis-mezstreĉaj palisaĵoj kaj strukturaj fundamentoj
Kvankam SSAW brilas pro fabrikadrapideco kaj granddiametra skalebleco, ĝia difina trajto estas la kontinua spirala junto. Ĉar helikformaj veldsuturoj estas pli longaj ol rektaj longitudaj veldsuturoj, ili montras apartajn stresdistribuajn ŝablonojn, kiuj postulas zorgeman inĝenieran revizion en alt-laciĝaj aŭ dinamikaj ŝarĝmedioj.
Kiam projektaj specifoj postulas ultra-pezajn murdikecon, razil-maldikajn dimensiajn toleremojn, aŭ reziston al severa cikla ŝarĝado, inĝenieroj tipe transiras de SSAW al LSAW (Longituda Subakviĝa Arko Veldita) solvoj.
LSAW Ŝtala Tubo (JCOE): Preferata Solvo por Pezaj Strukturaj Aplikoj
LSAW (Longitudaj Subakvigitaj Arkovelditaj) ŝtalaj tuboj estas fabrikitaj el pezaj unuopaj ŝtalaj platoj uzante la malvarman formadmetodon JCOE — kie la plato estas laŭgrade formita en 'J', 'C', kaj 'O'profilo antaŭ duflanka subakva arka veldado kaj plenlonga mekanika ekspansio.
NormoJCOEProduktada Laborfluo:
Ŝtalplata Inspektado → Progresema JCOE-Formado → Interna kaj Ekstera SAW Plenlonga Mekanika Ekspansio → NDT kaj Fina Inspektado
Kompare kun volvaĵ-bazita SSAW-tubo, la plat-bazita JCOE-procezo permesas superan metalurgio-kontrolon, precizan murdikeco-administradon kaj neegalan strukturan elfaron.
Ŝlosilaj Teknikaj Avantaĝoj de JCOE LSAW-Pipo:
Ultrapeza Murdikeco: Depende de la ŝtalgrado kaj dezajnaj kodoj, JCOE LSAW-tuboj povas facile superi 50 mm en murdikeco, igante ilin la ĉefa elekto por enmaraj ventaj fundamentoj, tubformaj jakoj kaj pezaj ŝarĝoportantaj strukturaj palisoj.
Ununura rekta veldsuturo: La longituda veldkonfiguracio multe simpligas nedestruktan testadon (NDT), fluliniigas fabrikadkontrolon kaj akcelas kampa cirkonferencveldadon dum instalado.
Mekanika Ekspansio kaj Precizeco: La fina mekanika ekspansio-paŝo eliminas internan restan streĉon, samtempe liverante esceptan rondecon kaj rektecon - decidan faktoron por senjunta tub-al-tuba kunigo en enmaraj maraj medioj.
2. Komparo de LSAW kontraŭ SSAW kontraŭ Senjuntaj Ŝtalaj Tuboj
| Teknika Parametro | Senjunta ŝtala tubo | SSAW Ŝtala Tubo | LSAW Ŝtala Tubo (JCOE) |
| Produktada Procezo | Billet-trapikado kaj rulado | Spirala formado el ŝtala volvaĵo | Peza platformado kaj longituda veldado |
| Veldsuturo | Neniu | Spirala veldsuturo | Ununura longituda veldsuturo |
| Diametra Kapablo | Ĉefe aplikoj por malgrandaj kaj mezgrandaj diametraj | Ĝis proksimume Ø4020mm depende de la kapablo de la fabrikanto | Kutime Ø406mm kaj pli depende de la produktadkapablo |
| Murdikeco Kapablo | Meza ĝis peza muro | Ĝenerale limigita per volvaĵodikeco | Pezmura kapablo,50mm+depende de specifo |
| Dimensia Kontrolo | Alta precizeco | Modera (Influita de kruda volvaĵa toleremo) | Supera (Optimumigita per plenlonga mekanika ekspansio) |
| Tipaj Aplikoj | Premsistemoj, mekanika ekipaĵo | Akvoduktoj, dragado, infrastrukturo | Enmara palisado, maraj strukturoj, peza inĝenierarto |
3. Kial LSAW estas vaste elektita por enmaraj kaj pezaj strukturaj projektoj
Por enmaraj kaj pezaj strukturaj projektoj, la elekto de ŝtala tubo kutime baziĝas sur la kombinaĵo de struktura elfaro, instalaĵpostuloj kaj vivcikla fidindeco.
LSAW ŝtalaj tuboj ofte estas elektitaj por postulemaj aplikoj ĉar ili provizas plurajn avantaĝojn.
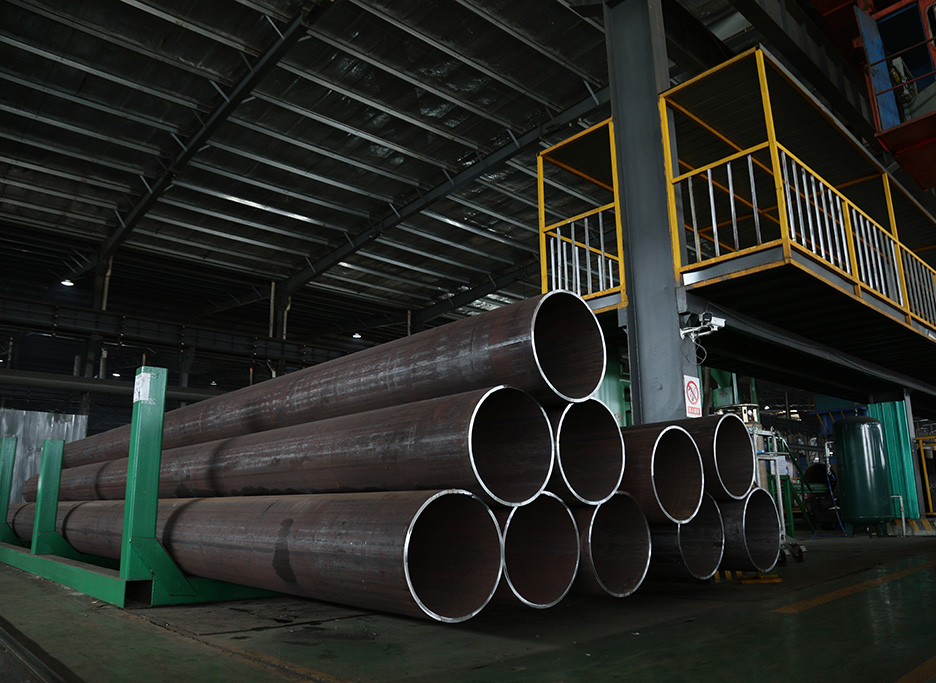
Pezmura Kapablo por Dinamika Ŝarĝado
Enmaraj strukturoj estas eksponitaj al kontinuaj mediaj ŝarĝoj, inkluzive de ondago, ventfortoj kaj cikla streso.
Tubstakloj kaj jakstrukturoj devas konservi strukturan integrecon dum jardekoj da servo. Dikmuraj LSAW-tuboj provizas la bezonatan sekcian forton kaj rigidecon por ĉi tiuj postulemaj medioj.
Kompare kun normaj dukto-aplikoj, enmaraj strukturaj komponantoj ofte postulas pli grandan kontrolon super murdikeco, materiala grado kaj mekanikaj ecoj.
Plibonigita Fabrikada Precizeco por Enmara Instalaĵo
Enmara instalado implikas striktajn postulojn por tubaranĝo, veldada preparo kaj kampa muntado.
La precizeco kaj rondeco de la tubofinaĵoj rekte influas la efikecon de la veldado dum instalado. La mekanika ekspansioprocezo uzata por JCOE LSAW-tuboj helpas plibonigi la dimensian konsistencon, permesante pli bonan alĝustigon dum fabrikado kaj enmara konstruado.
Por EPC-entreprenistoj, ĉi tio povas redukti instalajn malfacilaĵojn kaj plibonigi la ĝeneralan projektan efikecon.
Taŭgaj Normoj kaj Kvalitaj Postuloj
Depende de la aplikaj postuloj, LSAW-ŝtalaj tuboj povas esti liveritaj laŭ diversaj internaciaj normoj, inkluzive de:
- EN 10210 por varm-finitaj strukturaj kavaj sekcioj
- EN 10219 por malvarme-formitaj velditaj strukturaj kavaj sekcioj
- API 5L por dukto-aplikoj
- ASTM-specifoj
- Projekt-specifaj enmaraj postuloj
Por eŭropaj infrastrukturaj kaj enmaraj projektoj, aĉetantoj tipe postulas detalan kvalitan dokumentadon, inkluzive de:
- EN 10204 3.1 Muelejaj Testaj Atestiloj
- Triaparta inspektado laŭ projektaj postuloj
- Ultrasona testado (UT)
- Pliaj NDT-metodoj kiam specifite
- Efiktestado por malalt-temperaturaj aplikoj
Ŝtalgradoj ofte elektitaj por postulemaj strukturaj aplikoj inkluzivas la seriojn S355 kaj S460 depende de la dezajnaj postuloj.
4. Kiel Aĉetantoj Devus Taksi Provizanton de LSAW-Ŝtalaj Tuboj
Aĉetante dikmurajn LSAW ŝtalajn tubojn, aĉetantoj devus taksi pli ol nur produktokapaciton kaj prezon.
Fidinda provizanto devus povi provizi:
Produktada Kapablo
Konfirmu ĉu la fabrikanto havas taŭgan ekipaĵon por:
- Bezonata diametro-intervalo
- Bezonata mura dikeco
- Bezonataj ŝtalgradoj
- Grandaj projektaj kvantoj
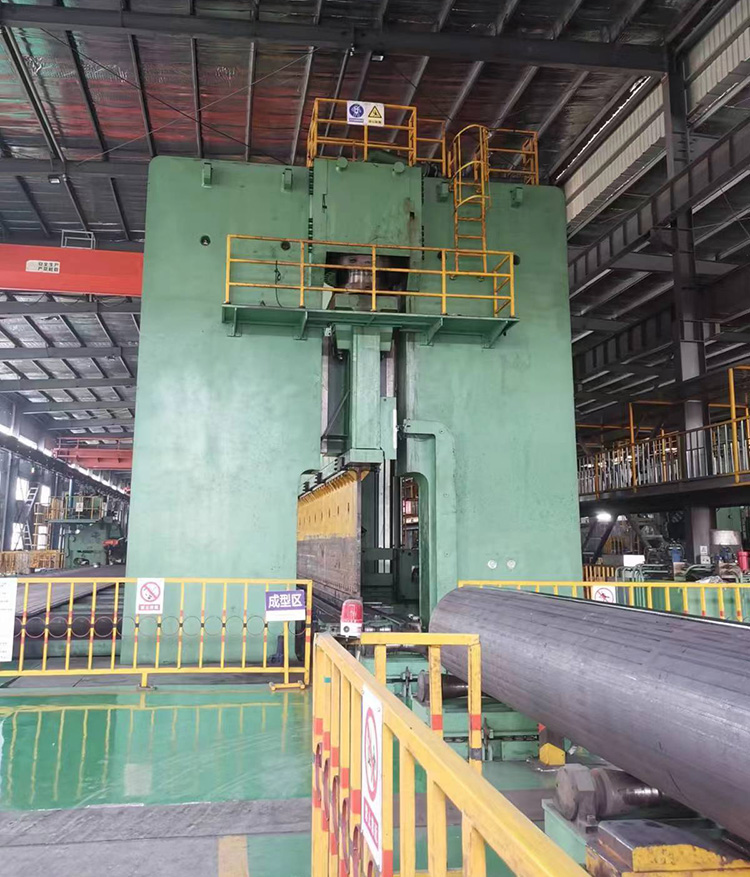
Kvalitkontrola Sistemo
Gravaj inspektaj proceduroj inkluzivas:
- Kemia konsisto-kontrolo
- Mekanika propraĵa testado
- Veldsutura inspektado
- Dimensia inspektado
- Hidrostatika testado kiam necese
- Nedetrua testado
Atestado kaj Dokumentado
Por internaciaj projektoj, aĉetantoj devus konfirmi:
- Aplikeblaj normoj
- Inspektaj atestiloj
- Spurebleca sistemo
- Kapablo de triaparta inspektado
Por eŭropaj klientoj, kompleta dokumenta subteno ofte estas same grava kiel la fizika produkto mem.
Oftaj Demandoj Pri LSAW, SSAW kaj Senjunta Ŝtala Tubo
Q1:Kio estas la ĉefa diferenco inter LSAW kaj SSAW ŝtalaj tuboj?
A1:La ĉefa diferenco estas la veldkonfiguracio kaj la fabrikadmetodo. LSAW-tuboj estas produktitaj el ŝtalaj platoj kun longituda rekta veldo, dum SSAW-tuboj estas produktitaj el ŝtalvolvaĵoj kun spirala veldo. LSAW ofte estas preferata por pezaj strukturaj aplikoj, kiuj postulas striktan dimensian kontrolon kaj grandan murdikon.
Dua demando:Ĉu LSAW estas pli bona ol SSAW por palisumado de tuboj?
A2:Kaj LSAW kaj SSAW povas esti uzataj por palisumaj aplikoj depende de la projektaj postuloj. Tamen, por enmaraj fundamentoj, jakostrukturoj, kaj lacec-kritikaj projektoj, LSAW estas ofte elektita pro sia kapablo kun pezaj muroj, rekta veldkonfiguracio, kaj dimensia precizeco.
Q3:Kian murdikecon povas atingi JCOE LSAW-tuboj?
A:3JCOE LSAW-tuboj povas atingi murdikon superantan 50 mm depende de la tubdiametro, ŝtalgrado kaj kapablo de la fabrikanto.
Q4:Kiuj normoj estas ofte uzataj por LSAW-strukturaj tuboj?
A4:Depende de la apliko, LSAW-tuboj povas konformiĝi al EN 10210, EN 10219, API 5L, ASTM-specifoj aŭ projektospecifaj postuloj.
Konkludo: Elektado de la Ĝusta Tubo por Longtempa Projekta Fidindeco
Elektado inter LSAW, SSAW, kaj senjunta ŝtala tubo postulas zorgeman konsideron de inĝenieraj postuloj, funkciigaj kondiĉoj, kaj projektaj normoj.
Senjuntaj tuboj restas bonega elekto por altpremaj aplikoj. SSAW-tuboj provizas ekonomian solvon por multaj grand-diametraj infrastrukturprojektoj. Tamen, por pezaj strukturaj aplikoj, enmaraj palisumoj kaj maraj inĝenieraj projektoj postulantaj grandan murdikecon kaj precizan fabrikadkontrolon, JCOE LSAW-ŝtalaj tuboj ofte estas la preferata solvo.
Kun altnivela fabrikada teknologio, strikta kvalito-kontrolo kaj plenumo de internaciaj normoj, fidindaj LSAW-tubprovizantoj povas helpi EPC-entreprenistojn kaj projektposedantojn redukti riskojn kaj atingi longdaŭran strukturan rendimenton.
Ĉu vi bezonas specifojn por pezaj muroj de LSAW ŝtalaj tuboj por via sekva enmara aŭ struktura projekto? Kontaktu nin?YUANTAI DERUN GRUPOpor detalaj specifoj, atestaddokumentoj kaj projekta subteno.
Haveblaj specifoj:
- Diametro: Ø406mm–1422mm
- Murdikeco: Ĝis 50mm+
- Ŝtalgradoj: S355 / S460
- Inspektado: UT, NDT
Afiŝtempo: 30-a de Julio, 2026


