


Claves Recaptationes Emptoribus et Ingeniariis
Eligendo rectam rationem fabricationis tuborum ferreorum essentiale est pro structuris maritimis, proiectis palis imponendis, constructione maritima, et aliis applicationibus machinalibus gravibus. Tubi ferrei LSAW, tubi ferrei SSAW, et tubi ferrei sine suturis omnes late in proiectis industrialibus adhibentur, sed quaeque methodus fabricationis diversa commoda offert secundum seriem diametrorum, crassitudinem parietis, effectum structurae, efficaciam sumptuum, et aptitudinem applicationis.
Tubi ferrei sine sutura conglutinata fabricantur et praeclaram resistentiam pressionis praebent, ita ut systematibus altae pressionis et applicationibus mechanicis specialibus apti sint. Tubi ferrei SSAW flexibilitatem excellentem ad productionem magni diametri offerunt et late in fistulis, transmissione aquae, et proiectis infrastructurae generalibus adhibentur. Attamen, ad applicationes quae crassitudinem parietis magnam, strictam moderationem dimensionalem, et functionem certam sub condicionibus onerationis dynamicae requirunt, tubi ferrei LSAW saepe ad palos maritimos, structuras involucrorum, et applicationes tubulares structurales magnas eliguntur.
Tubi JCOE LSAW, per formationem laminarum, soldaduram arcus submersi longitudinalis, et processus expansionis mechanicae fabricati, commoda praebent in capacitate diametri, moderatione crassitudinis parietis, inspectione soldadurae, et accuratione fabricationis. Hae proprietates eos solutionem praeferunt multis inceptis maritimis, maritimis, et structurarum gravium ubi firmitas diuturna et installatio accurata necessariae sunt.
Introductio: Cur Selectio Tuborum Ferreorum in Arte Ingeniaria Gravi Magni Momenti Sit
A structuris submarinis ad fundamenta civilia gravia, tubi ferrei onus grave et onus structurale et periculum proiecti ferunt. Deligendo optimi generis tubi ab initio, directe dictatur copia fabricationis, efficacitas in opere, et sumptus finales proiecti.
Ut aequilibrentur effectus cum sumptibus capitalis (CAPEX) totius proiecti, periti machinales et emptionum plerumque tres modos clavis fabricationis magni diametri comparant:
- LSAWfistula ferrea
- SSAWfistula ferrea
- Sine suturafistula ferrea
Omnis processus fabricationis vestigium distinctum in effectu structurae relinquit.
Opus est tibi resistentia pressionis crudae?Sine suturaDucem classem. Diametros ingentes cum sumptu tractabili desideras?SSAWpraestat. Sed pro applicationibus structuralibus gravibus ubi crassitudo parietis, praecisio et tolerantia lassitudinis prioritatem habent,LSAWconstanter summum locum obtinet.
Ultra pretium unitarium initiale ad haec fundamenta structurae inspicere est quod consilium acquisitionis prosperum a modificatione sumptuosa in agro distinguit.
1. Processus Fabricationis et Characteres Structurales
Tubus Chalybeus Sine Sutura: Alta Pressio Efficacia pro Usibus Specialibus
Ex solido chalybe per laminationem calidam vel tractionem frigidam fabricata, tubus chalybis sine suturis integritatem structurae eximiam praebet, nulla infirmitate suturarum.
Inter utilitates et usus praecipuos sunt:
egoContinentia Pressionis IncomparabilisIdoneum pro tubis olei et gasi criticis et apparatu hydraulico altae pressionis.
egoRobur UniformeProprietates mechanicae constantes per totam circumferentiam.
Provocatio Magnis Proiectis Structuralibus:
Dum tubi sine suturis in ambitu altae pressionis excellunt, fabricatio tuborum sine suturis magni diametri et parietibus crassis requirit processum complexum et sumptuosum. Pro infrastructura maritima magna, palis fundamentis maritimis positis, et structuris ferreis, technologiae tuborum conglutinatorum alternativam multo efficaciorem sumptuum praebent—magnitudines et crassitudines parietum accuratas sine compromisso offerentes.
Tubus Chalybis SSAW: Solutio Efficax pro Proiectis Magni Diametri
Tubi ferrei SSAW — producuntur per spiralem formationem spiralium volvulorum ferreorum calido laminatorum et peractionem suturarum arcus submersi utrinque secundum suturam helicalem.
Quia methodus formationis spiralis permittit tubos lati diametri ex angustioribus spiralibus ferreis produci, technologia SSAW offert versatilitatem magnitudinis eximiam et efficientiam productionis magni voluminis. Hoc eam facit optionem extraordinarie efficientem sumptibus pro inceptis infrastructurae magnae scalae et longae distantiae.
Primae applicationes tuborum SSAW includunt:
l Canales aquae transmissionis longae distantiae
l Dragatio marina et lineae exonerationis luti
Infrastructura utilitatis civilis municipalis
Fundamenta structuralia et paliorum tensionis parvae vel mediae
Dum SSAW celeritate fabricationis et scalabilitate magni diametri excellit, eius proprietas propria est sutura spiralis continua. Quia suturae helicales longiores sunt quam suturae longitudinales rectae, distinctas distributionis tensionis formas exhibent quae diligentem revisionem machinalem in ambitus magnae lassitudinis vel onerationis dynamicae requirunt.
Cum specificationes incepti crassitudines parietum gravissimas, tolerantias dimensionales tenuissimas, aut resistentiam contra onera cyclica severa postulant, ingeniarii typice a solutionibus SSAW ad LSAW (Longitudinal Submerged Arc Welded) transeunt.
Tubus Chalybeus LSAW (JCOE): Solutio Praelata pro Applicationibus Structuralibus Gravibus
Tubi ferrei LSAW (Longitudinal Submerged Arc Welded) ex singulis laminis ferreis gravibus fabricantur, methodo JCOE frigidae formationis utens, ubi lamina progressive in 'formam' formatur.J', 'C' et 'O'profilum ante soldaduram arcus submersi utrinque et expansionem mechanicam plenae longitudinis.'
NormaJCOEOrdo Operis Fabricationis:
Inspectio Laminae Chalybis → Formatio JCOE Progressiva → Expansio Mechanica Integra SAW Interna et Externa → Inspectio NDT et Finalis
Comparatus cum tubo SSAW e spiralibus, processus JCOE e lamina fundatus permittit metallurgiae moderationem superiorem, crassitudinis parietis accuratam administrationem, et structurae efficaciam incomparabilem.
Claves Commoda Technica Tubi JCOE LSAW:
Crassitudo Muri Gravissima: Pro gradu ferri et regulis designandi, tubi JCOE LSAW facile 50mm in crassitudine parietis excedere possunt, quod eos optimam electionem facit pro fundamentis venti maritimi, tunicis tubularibus, et palis structuralibus gravia portantibus.
Sutura Recta Singula: Configuratio suturae longitudinalis Probationes Non Destructivas (NDT) magnopere simplificat, moderationem fabricationis in officina expedit, et suturam circumferentiae in campo per institutionem accelerat.
Expansio Mechanica et Praecisio: Gradus expansionis mechanicae finalis tensionem residuam internam eliminat, dum rotunditatem et rectitudinem exceptionalem praebet—factor crucialis ad aptationem tuborum sine suturis in ambitu marino extra litus.
2. Comparatio Tuborum Chalybeorum LSAW contra SSAW contra Tubos Chalybeos Sinsulsos
| Parametrus Technicus | Tubus Ferreus Sine Suturitate | Tubus Ferreus SSAW | Tubus Ferreus LSAW (JCOE) |
| Processus Fabricationis | Perforatio et volutatio tabulae | Formatio spiralis ex spirali ferrea | Formatio laminarum crassarum et soldadura longitudinalis |
| Suturae suturae | Nullus | Sutura spiralis | Sutura longitudinalis singularis |
| Diametri Capacitas | Praecipue applicationes parvi et medii diametri | Usque ad circiter Ø4020mm secundum facultatem fabricatoris | Communiter Ø406mm et supra, pro facultate productionis |
| Crassitudo Muri Capacitas | Murus mediocris ad crassum | Generaliter crassitudine spirae limitatur | Capacitas parietum crassorum,50mm+secundum specificationem |
| Imperium Dimensionale | Alta praecisio | Moderata (tolerantia spirae crudae adfecta) | Superior (per expansionem mechanicam plenae longitudinis optimizatus) |
| Applicationes Typicae | Systema pressionis, apparatus mechanicus | Aquae fistulae, dragatio, infrastructura | Paliorum constructio extra litus, structurae marinae, machinatio gravis |
3. Cur LSAW late selectum est pro proiectis structuralibus gravibus et maritimis
In proiectis structurarum maritimarum et gravium, electio tuborum ferreorum plerumque fundatur in coniunctione effectus structuralis, requisitorum institutionis, et firmitatis per totum cyclum vitae.
Tubi ferrei LSAW saepe ad usus difficiles eliguntur, quia complures commoda praebent.
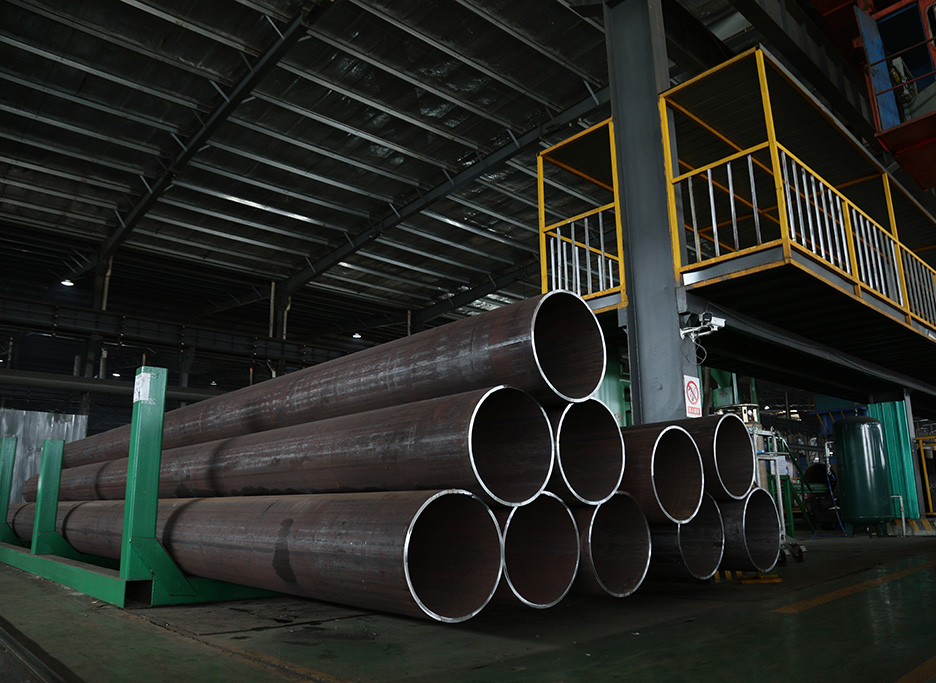
Capacitas Murorum Gravium ad Onus Dynamicum
Structurae extra litus continuis oneribus environmentalibus exponuntur, inter quas actio undarum, vires venti, et tensio cyclica.
Pali tuborum et structurae involucrorum integritatem structuralem per decennia servitii conservare debent. Tubi LSAW parietibus crassis robur sectionale et rigiditatem necessariam his ambitus difficilibus praebent.
Collatis cum applicationibus fistularum consuetis, partes structurales maritimae saepe maiorem potestatem super crassitudinem parietis, gradum materiae, et proprietates mechanicas requirunt.
Augmentata Praecisio Fabricationis pro Installatione Extra Litus
Installatio extra litus requisita severa pro ordinatione tuborum, praeparatione ferruginis, et compositione in campo requirit.
Accuratio et rotunditas extremitatis tubi directe efficientiam soldadurae per institutionem afficiunt. Processus expansionis mechanicae, qui in tubis JCOE LSAW adhibetur, constantiam dimensionalem emendare adiuvat, aptiorem aptationem per fabricationem et constructionem maritimam permittens.
Conductoribus EPC, hoc potest difficultates institutionis minuere et efficientiam totius proiecti augere.
Normae Idoneae et Requisita Qualitatis
Pro requisitis applicationis, tubi ferrei LSAW secundum varias normas internationales suppleri possunt, inter quas:
- EN 10210 pro sectionibus cavis structuralibus calide confectis
- EN 10219 pro sectionibus cavis structuralibus frigide formatis et sudatis
- API 5L ad usus fistularum
- Specificationes ASTM
- Requisita transmarina pro inceptis specificis
Pro infrastructura Europaea et proiectis maritimis, emptores plerumque documenta qualitatis accurata requirunt, inter quae:
- EN 10204 3.1 Mill Test Testimonia
- Inspectio a tertia parte secundum requisita incepti
- Examen ultrasonicum (UT)
- Methodi NDT additionales cum specificantur
- Examinatio impactus pro applicationibus temperaturae humilis
Genera chalybis vulgo pro applicationibus structuralibus difficilibus selecta series S355 et S460 comprehendunt, pro requisitis designii.
4. Quomodo Emptores Provisorem Tuborum Chalybeorum LSAW Aestimare Debeant
Emptores, cum tubos ferreos LSAW parietibus crassis emunt, plus quam capacitatem productionis et pretium aestimare debent.
Provisor fidus haec praebere debet:
Facultas Fabricandi
Confirma utrum fabricator apparatum idoneum habeat ad:
- Diametri spatium requisitum
- Crassitudo parietis requisita
- Gradus chalybis requisiti
- Magnae quantitates proiectorum
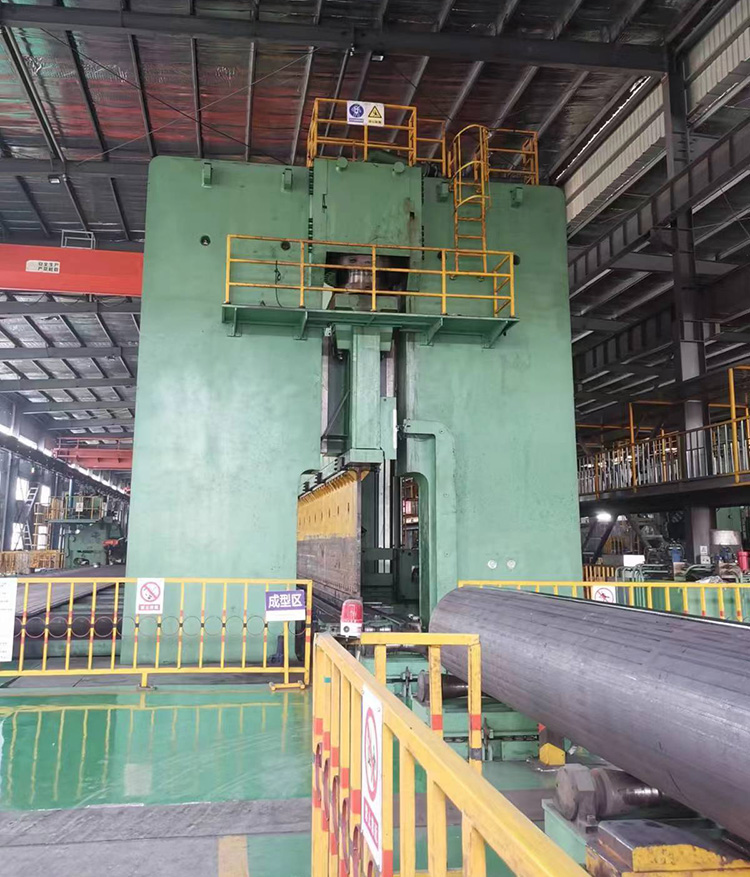
Systema Moderationis Qualitatis
Inter rationes inspectionis magni momenti sunt hae:
- Verificatio compositionis chemicae
- Examen proprietatum mechanicarum
- Inspectio sudurarum
- Inspectio dimensionalis
- Probatio hydrostatica cum requiritur
- Examinatio non destructiva
Certificatio et Documentatio
Pro inceptis internationalibus, emptores confirmare debent:
- Normae applicabiles
- Certificata inspectionis
- Systema vestigabilitatis
- Facultas inspectionis a tertia parte factae
Clientibus Europaeis, plena documentationis subsidia saepe tam magni momenti est quam ipsum productum physicum.
Quaestiones Frequenter Rogatae de Tubis Ferreis LSAW, SSAW et Sinsura
Q1:Quid interest praecipue inter tubos ferreos LSAW et SSAW?
A1:Differentia principalis est configuratio suturae et modus fabricationis. Tubi LSAW ex laminis ferreis cum sutura longitudinali recta producuntur, dum tubi SSAW ex spiralibus ferreis cum sutura spirali producuntur. LSAW saepe praefertur ad usus structurales graves qui strictam moderationem dimensionalem et crassitudinem parietum gravem requirunt.
Q2:Estne LSAW melior quam SSAW ad palos tuborum figendos?
A2:Tam LSAW quam SSAW ad palos elevandos adhiberi possunt, pro requisitis incepti. Attamen, ad fundamenta maritima, structuras involucrorum, et incepta defatigationi critica, LSAW saepe eligitur propter capacitatem parietum crassorum, configurationem suturarum rectarum, et accuratam dimensionem.
Q3:Quam crassitudinem parietis tubi JCOE LSAW attingere possunt?
A:3Tubi JCOE LSAW crassitudinem parietis excedentem 50mm consequi possunt, pro diametro tubi, genere ferri, et facultate fabricatoris.
Q4:Quae normae vulgo pro tubis structuralibus LSAW adhibentur?
A4:Pro applicatione, tubi LSAW cum EN 10210, EN 10219, API 5L, specificationibus ASTM, vel requisitis specificis incepti congruere possunt.
Conclusio: Deligendo Tubo Recto ad Fiduciam Proiecti Diuturni
Eligendo inter tubos chalybeos LSAW, SSAW, et sine sutura, diligentem considerationem requisitorum ingenialium, condicionum operationis, et normarum proiecti requiritur.
Tubi sine suturis manent optima electio ad usus altae pressionis. Tubi SSAW solutionem oeconomicam praebent multis inceptis infrastructurae magni diametri. Attamen, ad usus structurales graves, palos maritimos imponendos, et incepta machinationis maritimae quae crassitudinem parietum magnam et accuratam fabricationis moderationem requirunt, tubi ferrei JCOE LSAW saepe solutio praefertur.
Technologia fabricationis provecta, stricta qualitatis inspectione, et obsequio cum normis internationalibus, fidissimi tuborum LSAW praebitores adiuvare possunt conductores EPC et dominis inceptorum pericula minuere et efficaciam structuralem diuturnam consequi.
Visne specificationes tuborum ferreorum LSAW parietum crassorum pro proximo tuo opere maritimo vel structurali? Contacta nos.YUANTAI DERUN GROUPpro specificationibus accuratis, documentis certificationis, et auxilio incepti.
Specificationes praesto sunt:
- Diameter: Ø406mm–1422mm
- Crassitudo parietis: Usque ad 50mm+
- Gradus chalybis: S355 / S460
- Inspectio: UT, NDT
Tempus publicationis: XXX Iulii, MMXXVI


