


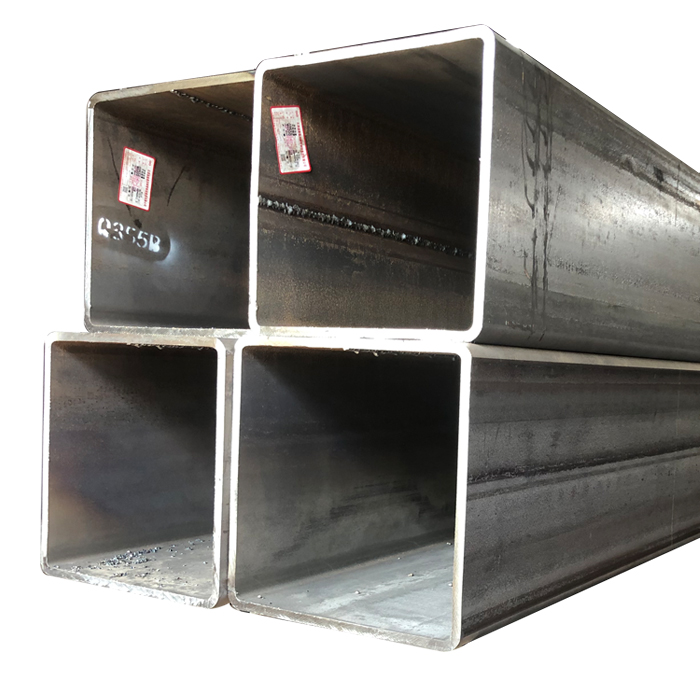
正方形と長方形のチューブ供給精度は、成形品の精度と品質に直接影響します。今回は、角管の供給精度に影響を与える7つの要因をご紹介します。
(1)供給装置の中心線とプレス機の中心線は同一線上に設定する必要があります。直線上にない場合、巻き戻された材料が金型に送られる際に、金型に対して傾いてしまいます。金型内部の材料ガイドと供給装置の側面ガイドに大きな抵抗が生じ、供給精度が大幅に低下します。
(2)コイルの振幅方向の波紋形状は小さくなければならず、コイルの幅方向の2000mmの長さ範囲内の波の膨らみも2mm未満でなければならない。膨らみは板厚の増加とともに大きくなる。深刻な場合、2000mmの長さ範囲内で5mmを超える膨らみが生じるため、角型チューブ材料を供給できません。
(3)表面が非常に滑らかなコイルと比較して、表面が粗い角形鋼板と送り装置のローラーとの間の摩擦係数は高いため、送り精度がそれに応じて向上します。表面が粗い圧延鋼板は、冷間圧延延伸中に材料表面に非常に小さな凹凸が形成されることに注意してください。これらの粗い表面は残留圧延油を発生させ、深絞り加工を容易にします。
(4)送りローラーを駆動するギアのバックラッシュは比較的小さく、送りローラーを駆動するサーボモーターは柔軟かつ適切に加減速することができる。
(5)圧延油膜も角管の精度に影響します。圧延後に圧延油を長時間放置すると、乾燥して固まり、材料が供給ローラーと一緒に滑り、供給精度が低下します。
(6)非常に幅の広い材料からコイル状の材料をせん断する場合、せん断装置の精度と剛性により、せん断される材料の振幅に正負の誤差が生じます。材料がダイのガイドコラムを通過する際に、材料が狭すぎると隙間や揺れが生じ、送り精度が低下します。材料がダイのガイドコラムを通過する際に、材料が広すぎると圧縮されて変形し、これも送り精度を著しく低下させます。
(7)角形および長方形のチューブのコイル材はすべて、非常に幅の広い圧延鋼板から圧延されています。中央付近の精度は比較的良好です。幅方向の両端は徐々に薄くなり、厚さの精度は著しく悪化します。このとき、幅精度の低いコイル材は、供給精度にも影響を及ぼします。
投稿日時:2022年12月2日


