


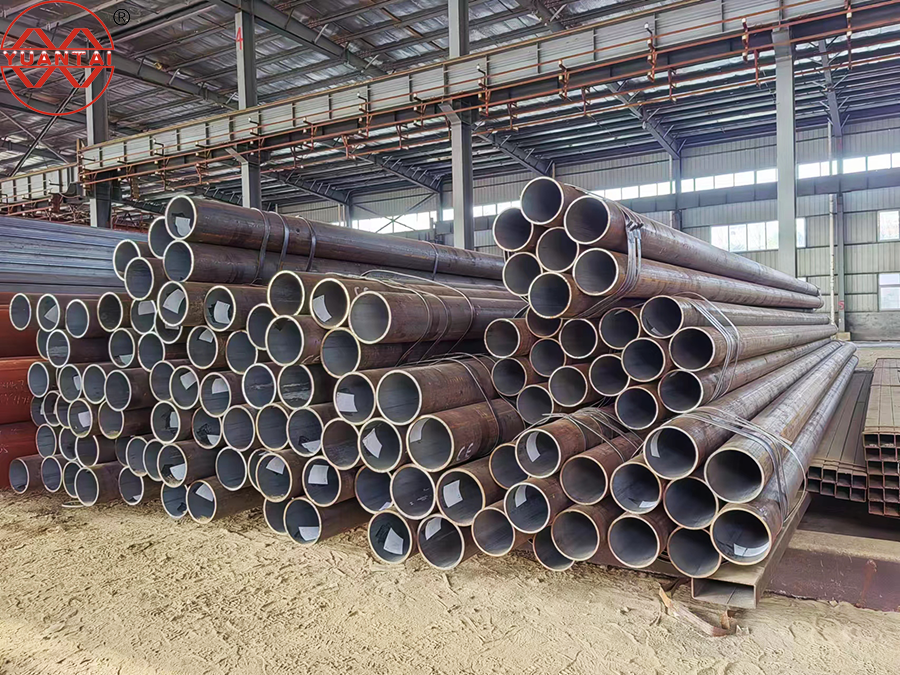
ERW鋼管
ERWパイプ(電気抵抗溶接パイプ)とCDWパイプ(冷間引抜き溶接パイプ)は、溶接鋼管の2つの異なる製造プロセスです。
1. 製造工程
| 比較対象 | ERWパイプ(電気抵抗溶接パイプ) | CDWパイプ(冷間引抜き溶接パイプ) |
| フルネーム | 電気抵抗溶接管 | 冷間引抜き溶接パイプ |
| 成形プロセス | 鋼板の端部を高周波電流で加熱し、加圧して溶接して成形する。 | まず溶接してパイプ状にし、その後冷間引抜き(冷間変形処理)を行う。 |
| 溶接方法 | 高周波抵抗溶接(HFW/ERW) | ERWまたはアルゴンアーク溶接(TIG)は通常、溶接に使用されます。 |
| 後続処理 | 溶接後、直接寸法調整と切断を行う | 溶接後の冷間引抜き(冷間圧延)仕上げ |
2. 性能特性
ERWパイプ
寸法精度:一般(外径公差±0.5%~1%)
表面品質:溶接部分がやや目立つため、研磨が必要です。
機械的特性:強度は母材に依存し、溶接部では軟化が生じる可能性がある。
残留応力:低い(溶接後の簡単な熱処理のみ)
CDWパイプ
寸法精度:極めて高い(±0.1mm以内、精密用途に適している)
表面品質:滑らかな表面、酸化スケールなし(冷間引抜き後に研磨済み)
機械的特性:冷間加工硬化により、強度が20%~30%向上
残留応力:高(冷間引抜き応力を除去するには焼きなましが必要)
3. アプリケーションシナリオ
ERW:石油・ガスパイプライン、建築構造用パイプ(足場)、低圧流体パイプ(GB/T 3091)
CDW:油圧シリンダー、精密機械部品(ベアリングスリーブなど)、自動車用トランスミッションシャフト(高い寸法精度が求められる分野)
タイプの共通規格
ERW:API 5L(パイプラインパイプ)、ASTM A53(構造用パイプ)、EN 10219(欧州規格溶接パイプ)
CDW:ASTM A519(精密冷間引抜きパイプ)、DIN 2391(ドイツ規格高精度パイプ)
CDWパイプはERWパイプに冷間引抜き加工を施したもので、寸法精度が高く強度も高いが、コストも高くなる。
ERW管は一般的な構造用途に適している一方、CDW管は高精度機械の分野で使用されます。
CDWパイプの性能をさらに向上させる必要がある場合は、焼きなまし処理を追加することができます(冷間加工応力を除去するため)。
投稿日時:2025年4月1日


