


1. 製造工程の比較
製造工程ストレートシーム鋼管比較的単純です。主な製造工程は高周波溶接直線継ぎ目です。鋼管そしてサブマージアーク溶接ストレートシーム鋼管直線継ぎ鋼管は、生産効率が高く、コストが低く、急速に発展している。
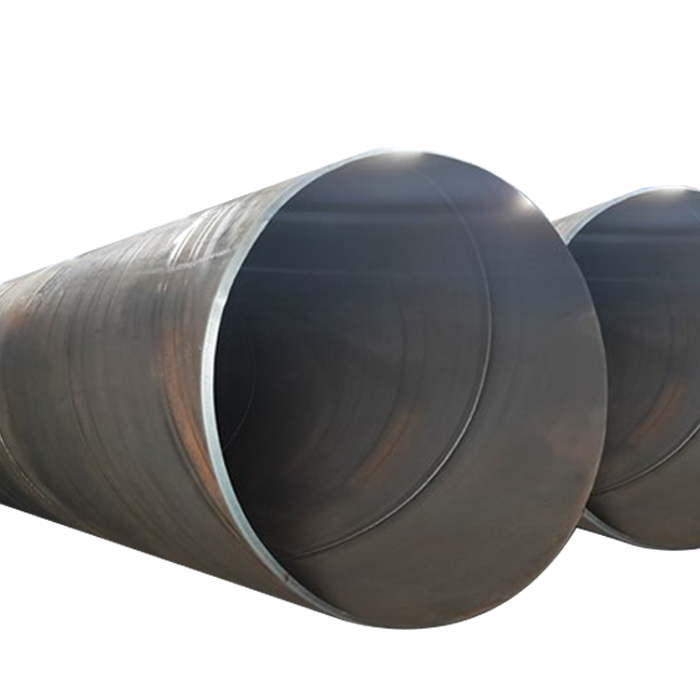
しかし、同じ長さの直線継ぎ鋼管と比較すると、溶接長さはそれぞれ30%、100%増加し、生産速度も遅い。そのため、大径鋼管は主にらせん溶接で、小径鋼管は主に直線継ぎ溶接で溶接される。
生産時に大径ストレートシーム鋼管産業界では、T字溶接技術が用いられています。これは、少数の直線継ぎ鋼管を突き合わせ接合して、プロジェクトに必要な長さを満たす方法です。T字継ぎ鋼管では欠陥が大幅に増加し、T字溶接部の残留応力も大きくなります。溶接金属は通常三軸応力状態にあるため、割れが発生する可能性が高くなります。
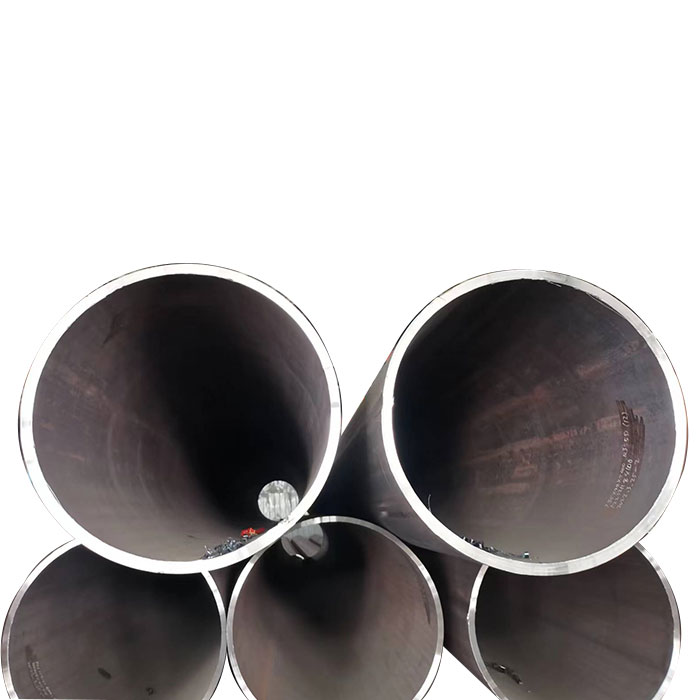
さらに、サブマージアーク溶接の技術規定によれば、各溶接部はアーク点火およびアーク消弧処理を受ける必要がある。しかし、鋼管の円周溶接では、すべての鋼管がこの条件を満たすとは限らないため、アーク消弧中に溶接欠陥が多く発生する可能性がある。
2. 性能パラメータの比較
パイプに内圧がかかると、通常、パイプ壁には半径方向応力と軸方向応力という 2 つの主要な応力が発生します。溶接部での総合応力は、α は溶接螺旋角です。らせん状の鋼管。
らせん溶接部における総合応力は、直線継ぎ鋼管の主応力である。同じ使用圧力下では、同じ管径のらせん鋼管の肉厚は、直線継ぎ鋼管の肉厚よりも薄くなる。
投稿日時:2023年1月3日


