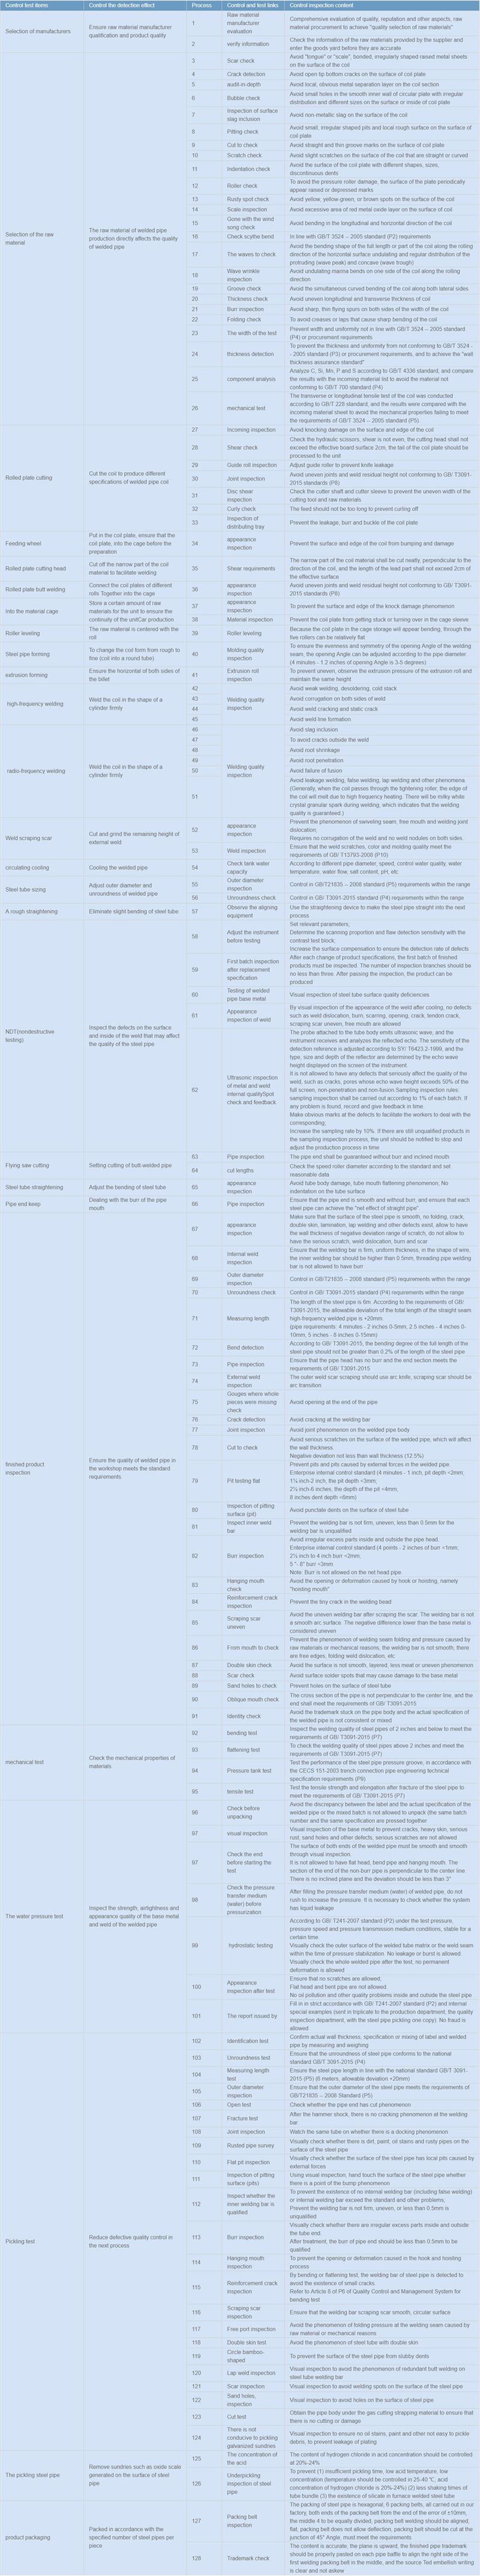
ইউয়ানতাই দেরুনবর্গাকার আয়তক্ষেত্রাকার টিউবটির ৬৩টিরও বেশি পেটেন্ট রয়েছে, যা দেশ-বিদেশের শিল্প মান পূরণ করে। পণ্যের গুণমান নিয়ন্ত্রণের জন্য এটি ২০০টিরও বেশি পরিদর্শন ধাপ অতিক্রম করেছে।
অযোগ্য ইস্পাতের পাইপ বাজারে ঢুকতে দেবেন না।
| নিয়ন্ত্রণ পরীক্ষার আইটেম | সনাক্তকরণ প্রভাব নিয়ন্ত্রণ করুন | প্রক্রিয়া | নিয়ন্ত্রণ এবং পরীক্ষার লিঙ্ক | পরিদর্শন বিষয়বস্তু নিয়ন্ত্রণ করুন |
| নির্মাতাদের নির্বাচন | কাঁচামাল প্রস্তুতকারকের যোগ্যতা এবং পণ্যের গুণমান নিশ্চিত করুন | 1 | কাঁচামাল প্রস্তুতকারকের মূল্যায়ন | গুণমান, সুনাম এবং অন্যান্য দিকগুলির সার্বিক মূল্যায়নের মাধ্যমে "কাঁচামালের গুণগত নির্বাচন" অর্জনের জন্য কাঁচামাল সংগ্রহ করা হয়। |
| 2 | তথ্য যাচাই করুন | সরবরাহকারীর দেওয়া কাঁচামালের তথ্য যাচাই করুন এবং সেগুলি সঠিক হওয়ার পরেই পণ্য প্রাঙ্গণে প্রবেশ করুন। | ||
| কাঁচামাল নির্বাচন | ঝালাই করা পাইপ উৎপাদনের কাঁচামাল এর গুণমানকে সরাসরি প্রভাবিত করে। | 3 | দাগ পরীক্ষা | কয়েলের পৃষ্ঠে "জিহ্বা" বা "আঁশ" জাতীয়, সংযুক্ত, অনিয়মিত আকারের উঁচু ধাতব পাত পরিহার করুন। |
| 4 | ফাটল সনাক্তকরণ | কয়েল প্লেটের পৃষ্ঠে খোলা অগ্রভাগের নিচের ফাটল এড়িয়ে চলুন। | ||
| 5 | গভীর নিরীক্ষা | কয়েল অংশে স্থানীয়, সুস্পষ্ট ধাতব বিভাজন স্তর এড়িয়ে চলুন। | ||
| 6 | বাবল চেক | বৃত্তাকার প্লেটের মসৃণ ভেতরের দেয়ালে, কয়েল প্লেটের পৃষ্ঠে বা ভিতরে অনিয়মিত বিতরণ এবং বিভিন্ন আকারের ছোট ছিদ্র এড়িয়ে চলুন। | ||
| 7 | পৃষ্ঠতলের স্ল্যাগ অন্তর্ভুক্তি পরিদর্শন | কয়েলের পৃষ্ঠে অধাতব বর্জ্য জমা হওয়া পরিহার করুন। | ||
| 8 | পিটিং চেক | কয়েল প্লেটের পৃষ্ঠে ছোট, অনিয়মিত আকারের গর্ত এবং স্থানীয় অমসৃণ পৃষ্ঠ এড়িয়ে চলুন। | ||
| 9 | পরীক্ষা করতে কাটুন | কয়েল প্লেটের পৃষ্ঠে সোজা এবং পাতলা খাঁজের দাগ এড়িয়ে চলুন। | ||
| 10 | স্ক্র্যাচ চেক | কয়েলের পৃষ্ঠে সোজা বা বাঁকা সামান্য আঁচড় এড়িয়ে চলুন। | ||
| 11 | ইন্ডেন্টেশন চেক | কয়েল প্লেটের পৃষ্ঠে বিভিন্ন আকৃতি, আকার এবং বিচ্ছিন্ন খাঁজ এড়িয়ে চলুন। | ||
| 12 | রোলার চেক | প্রেসার রোলারের ক্ষতি এড়ানোর জন্য, প্লেটের পৃষ্ঠে পর্যায়ক্রমে উঁচু বা নিচু চিহ্ন দেখা যায়। | ||
| 13 | মরিচা ধরা স্পট চেক | কয়েলের উপরিভাগে হলুদ, হলদে-সবুজ বা বাদামী দাগ এড়িয়ে চলুন। | ||
| 14 | স্কেল পরিদর্শন | কয়েলের পৃষ্ঠে লাল ধাতব অক্সাইডের স্তর অতিরিক্ত পরিমাণে জমা হওয়া এড়িয়ে চলুন। | ||
| 15 | গন উইথ দ্য উইন্ড গানের চেক | কয়েলটির অনুদৈর্ঘ্য এবং অনুভূমিক দিকে বাঁকানো পরিহার করুন। | ||
| 16 | কাস্তে বাঁকানো পরীক্ষা করুন | GB/T 3524 -- 2005 স্ট্যান্ডার্ড (P2) এর প্রয়োজনীয়তা অনুসারে | ||
| 17 | তরঙ্গগুলো পরীক্ষা করতে | অনুভূমিক পৃষ্ঠের ঘূর্ণন দিক বরাবর কয়েলের সম্পূর্ণ দৈর্ঘ্য বা অংশের বাঁকানো আকৃতি পরিহার করুন এবং উঁচু (তরঙ্গ চূড়া) ও অবতল (তরঙ্গ খাদ)-এর নিয়মিত বন্টন নিশ্চিত করুন। | ||
| 18 | ঢেউয়ের কুঁচকানো পরিদর্শন | পেঁচানোর দিক বরাবর কয়েলের একপাশে ঢেউখেলানো মেরিনা বাঁক এড়িয়ে চলুন। | ||
| 19 | খাঁজ পরীক্ষা | কয়েলটির উভয় পার্শ্ব বরাবর একযোগে বক্র বাঁক পরিহার করুন। | ||
| 20 | পুরুত্ব পরীক্ষা | কয়েলের অনুদৈর্ঘ্য এবং অনুপ্রস্থ পুরুত্বের অসমতা পরিহার করুন। | ||
| 21 | বুর পরিদর্শন | কয়েলের প্রস্থের উভয় পাশে ধারালো ও সরু বাড়তি অংশ পরিহার করুন। | ||
| 22 | ভাঁজ চেক | কয়েলের তীব্র বাঁক সৃষ্টিকারী ভাঁজ বা স্তর এড়াতে | ||
| 23 | পরীক্ষার প্রস্থ | GB/T 3524 -- 2005 স্ট্যান্ডার্ড (P4) বা সংগ্রহের প্রয়োজনীয়তার সাথে সঙ্গতিপূর্ণ নয় এমন প্রস্থ এবং একরূপতা প্রতিরোধ করুন। | ||
| 24 | পুরুত্ব সনাক্তকরণ | বেধ এবং একরূপতা যাতে GB/T 3524 -- 2005 স্ট্যান্ডার্ড (P3) বা সংগ্রহের প্রয়োজনীয়তার সাথে অসামঞ্জস্যপূর্ণ না হয়, তা প্রতিরোধ করতে এবং 'দেয়ালের বেধ নিশ্চিতকরণ মান' অর্জন করতে। | ||
| 25 | উপাদান বিশ্লেষণ | GB/T 4336 স্ট্যান্ডার্ড অনুযায়ী C, Si, Mn, P এবং S বিশ্লেষণ করুন এবং GB/T 700 স্ট্যান্ডার্ডের সাথে অসামঞ্জস্যপূর্ণ উপাদান এড়াতে আগত উপাদানের তালিকার সাথে ফলাফল তুলনা করুন (P4)। | ||
| 26 | যান্ত্রিক পরীক্ষা | GB/T 228 স্ট্যান্ডার্ড অনুযায়ী কয়েলের অনুপ্রস্থ বা অনুদৈর্ঘ্য টেনসাইল পরীক্ষা করা হয়েছিল, এবং GB/T 3524 -- 2005 স্ট্যান্ডার্ডের (P5) প্রয়োজনীয়তা পূরণে যান্ত্রিক বৈশিষ্ট্যগুলোর ব্যর্থতা এড়াতে ফলাফলগুলো আগত মেটেরিয়াল শিটের সাথে তুলনা করা হয়েছিল। | ||
| রোলড প্লেট কাটিং | বিভিন্ন স্পেসিফিকেশনের ঝালাই করা পাইপ কয়েল তৈরি করার জন্য কয়েলটি কাটা হয়। | 27 | আগত পরিদর্শন | কয়েলের উপরিভাগ ও কিনারায় আঘাতজনিত ক্ষতি এড়িয়ে চলুন। |
| 28 | শিয়ার চেক | হাইড্রোলিক কাঁচি পরীক্ষা করুন, কাটিং যেন সুষম না হয়, কাটিং হেড যেন বোর্ডের কার্যকর পৃষ্ঠতল থেকে ২ সেন্টিমিটারের বেশি না হয়, কয়েল প্লেটের লেজটি ইউনিট পর্যন্ত প্রসেস করা উচিত। | ||
| 29 | গাইড রোল পরিদর্শন | ছুরির ফুটো রোধ করতে গাইড রোলারটি সামঞ্জস্য করুন। | ||
| 30 | যৌথ পরিদর্শন | অসম জোড় এবং GB/T3091-2015 মানদণ্ডের সাথে সঙ্গতিপূর্ণ নয় এমন ঝালাইয়ের অবশিষ্ট উচ্চতা পরিহার করুন (P8) | ||
| 31 | ডিস্ক শিয়ার পরিদর্শন | কাটিং টুল এবং কাঁচামালের অসম প্রস্থ রোধ করতে কাটার শ্যাফট এবং কাটার স্লিভ পরীক্ষা করুন। | ||
| 32 | কার্লি চেক | কুঁচকে যাওয়া রোধ করতে ফিডটি খুব বেশি লম্বা হওয়া উচিত নয়। | ||
| 33 | বিতরণ ট্রে পরিদর্শন | কয়েল প্লেটের লিকেজ, বুর এবং বেঁকে যাওয়া প্রতিরোধ করুন। | ||
| ফিডিং হুইল | কয়েল প্লেটটি রাখুন, প্রস্তুতির আগে নিশ্চিত করুন যে কয়েল প্লেটটি খাঁচার মধ্যে সঠিকভাবে বসানো আছে। | 34 | বাহ্যিক পরিদর্শন | কয়েলের পৃষ্ঠ এবং প্রান্তকে ধাক্কা লেগে ক্ষতিগ্রস্ত হওয়া থেকে রক্ষা করুন। |
| রোলড প্লেট কাটিং হেড | ঝালাই সহজ করার জন্য কয়েল উপাদানের সরু অংশটি কেটে ফেলুন। | 35 | শিয়ার প্রয়োজনীয়তা | কয়েল উপাদানের সরু অংশটি কয়েলের দিকের সাথে লম্বভাবে পরিচ্ছন্নভাবে কাটতে হবে এবং লিড অংশের দৈর্ঘ্য কার্যকরী পৃষ্ঠের ২ সেন্টিমিটারের বেশি হবে না। |
| রোল্ড প্লেট বাট ওয়েল্ডিং | বিভিন্ন রোলের কয়েল প্লেটগুলো একসাথে খাঁচার মধ্যে সংযুক্ত করুন। | 36 | বাহ্যিক পরিদর্শন | অসম জোড় এবং GB/T3091-2015 মানদণ্ডের সাথে সঙ্গতিপূর্ণ নয় এমন ঝালাইয়ের অবশিষ্ট উচ্চতা পরিহার করুন (P8) |
| বস্তুগত খাঁচার ভিতরে | ইউনিটের গাড়ি উৎপাদনের ধারাবাহিকতা নিশ্চিত করার জন্য নির্দিষ্ট পরিমাণ কাঁচামাল মজুত করুন। | 37 | বাহ্যিক পরিদর্শন | পৃষ্ঠতল এবং প্রান্তের আঘাতজনিত ক্ষতির ঘটনা প্রতিরোধ করতে |
| 38 | উপকরণ পরিদর্শন | কেজ স্লিভের মধ্যে কয়েল প্লেটটি আটকে যাওয়া বা উল্টে যাওয়া প্রতিরোধ করুন। | ||
| রোলার লেভেলিং | কাঁচামালটি রোলের কেন্দ্রে থাকে। | 39 | রোলার লেভেলিং | যেহেতু খাঁচায় সংরক্ষিত কয়েল প্লেটটি বাঁকা মনে হতে পারে, তাই পাঁচটি রোলারের মাধ্যমে এটিকে তুলনামূলকভাবে সমতল রাখা যায়। |
| ইস্পাত পাইপ গঠন | কয়েলের আকৃতি মোটা থেকে সূক্ষ্ম করতে (কয়েলটিকে একটি গোলাকার নলে পরিণত করতে) | 40 | ছাঁচনির্মাণের গুণমান পরিদর্শন | ওয়েল্ডিং সিমের উন্মুক্ত কোণের সমতা ও প্রতিসাম্য নিশ্চিত করার জন্য, পাইপের ব্যাস অনুযায়ী উন্মুক্ত কোণটি সমন্বয় করা যেতে পারে। (৪ মিনিট - ১.২ ইঞ্চি খোলার কোণ ৩-৫ ডিগ্রি) |
| এক্সট্রুশন গঠন | বিলেটের উভয় পাশের অনুভূমিকতা নিশ্চিত করুন। | 41 | এক্সট্রুশন রোল পরিদর্শন | অসমতা রোধ করতে, এক্সট্রুশন রোলের এক্সট্রুশন চাপ পর্যবেক্ষণ করুন এবং একই উচ্চতা বজায় রাখুন। |
| উচ্চ-ফ্রিকোয়েন্সি ওয়েল্ডিং | কয়েলটিকে সিলিন্ডারের আকারে শক্তভাবে ঝালাই করুন। | 42 | ঝালাইয়ের গুণমান পরিদর্শন | দুর্বল ওয়েল্ডিং, ডিসোল্ডারিং, কোল্ড স্ট্যাক এড়িয়ে চলুন। |
| 43 | ঝালাইয়ের উভয় পাশে ঢেউখেলানো ভাব এড়িয়ে চলুন। | |||
| 44 | ঝালাইয়ের ফাটল এবং স্থির ফাটল এড়িয়ে চলুন | |||
| 45 | ঝালাই রেখা গঠন এড়িয়ে চলুন | |||
| রেডিও-ফ্রিকোয়েন্সি ওয়েল্ডিং | কয়েলটিকে সিলিন্ডারের আকারে শক্তভাবে ঝালাই করুন। | 46 | ঝালাইয়ের গুণমান পরিদর্শন | স্ল্যাগ অন্তর্ভুক্তি এড়িয়ে চলুন |
| 47 | ঝালাইয়ের বাইরে ফাটল এড়াতে | |||
| 48 | মূলের সংকোচন এড়িয়ে চলুন | |||
| 49 | মূল প্রবেশ এড়িয়ে চলুন | |||
| 50 | ফিউশনের ব্যর্থতা এড়িয়ে চলুন | |||
| 51 | লিকেজ ওয়েল্ডিং, ফলস ওয়েল্ডিং, ল্যাপ ওয়েল্ডিং এবং অন্যান্য ঘটনা পরিহার করুন। (সাধারণত, কয়েলটি টাইটেনিং রোলারের মধ্যে দিয়ে যাওয়ার সময় উচ্চ কম্পাঙ্কের তাপের কারণে কয়েলের প্রান্ত গলে যায়। ঝালাইয়ের সময় দুধের মতো সাদা স্ফটিক দানাদার স্ফুলিঙ্গ দেখা যায়, যা নির্দেশ করে যে ঝালাইয়ের মান নিশ্চিত।) | |||
| ঝালাইয়ের দাগ | বাহ্যিক ঝালাইয়ের অবশিষ্ট উচ্চতা কেটে ও ঘষে ফেলুন। | 52 | বাহ্যিক পরিদর্শন | ঘূর্ণায়মান জোড়, উন্মুক্ত মুখ এবং ঝালাই জোড়ের স্থানচ্যুতির মতো ঘটনা প্রতিরোধ করুন; এর জন্য ওয়েল্ডে কোনো ঢেউখেলানো ভাব বা উভয় দিকে কোনো ওয়েল্ড নডিউল থাকার প্রয়োজন নেই। |
| 53 | ওয়েল্ড পরিদর্শন | নিশ্চিত করুন যে ওয়েল্ডের আঁচড়, রঙ এবং মোল্ডিংয়ের গুণমান GB/ T13793-2008 (P10)-এর প্রয়োজনীয়তা পূরণ করে। | ||
| সঞ্চালন শীতলীকরণ | ঝালাই করা পাইপ ঠান্ডা করা | 54 | ট্যাঙ্কের জলের ধারণক্ষমতা পরীক্ষা করুন | বিভিন্ন পাইপের ব্যাস, গতি, পানির গুণমান, পানির তাপমাত্রা, পানির প্রবাহ, লবণাক্ততা, পিএইচ ইত্যাদি নিয়ন্ত্রণ অনুযায়ী। |
| ইস্পাতের নলের আকার নির্ধারণ | ঝালাই করা পাইপের বাইরের ব্যাস এবং অগোলাকারতা সামঞ্জস্য করুন। | 55 | বাইরের ব্যাস পরিদর্শন | GB/T21835 -- 2008 স্ট্যান্ডার্ড (P5) এর প্রয়োজনীয়তার পরিসরের মধ্যে নিয়ন্ত্রণ |
| 56 | অসমতা পরীক্ষা | GB/T3091-2015 স্ট্যান্ডার্ড (P4) এর প্রয়োজনীয়তার পরিসরের মধ্যে নিয়ন্ত্রণ | ||
| একটি অমসৃণ সোজা করা | ইস্পাতের নলের সামান্য বাঁক দূর করুন | 57 | সারিবদ্ধকরণ সরঞ্জাম পর্যবেক্ষণ করুন | পরবর্তী প্রক্রিয়ার জন্য স্টিলের পাইপটিকে সোজা করতে স্ট্রেটেনিং ডিভাইসটি ব্যবহার করুন। |
| এনডিটি (অ-ধ্বংসাত্মক পরীক্ষা) | ওয়েল্ডের উপরিভাগে এবং অভ্যন্তরের ত্রুটিগুলো পরিদর্শন করুন, যেগুলো স্টিল পাইপের গুণমানকে প্রভাবিত করতে পারে। | 58 | পরীক্ষা করার আগে যন্ত্রটি সামঞ্জস্য করুন। | প্রাসঙ্গিক প্যারামিটার সেট করুন; কনট্রাস্ট টেস্ট ব্লকের সাহায্যে স্ক্যানিং অনুপাত এবং ত্রুটি সনাক্তকরণ সংবেদনশীলতা নির্ধারণ করুন; ত্রুটি শনাক্তকরণের হার নিশ্চিত করতে পৃষ্ঠতল ক্ষতিপূরণ বৃদ্ধি করুন। |
| 59 | প্রতিস্থাপনের স্পেসিফিকেশন অনুযায়ী প্রথম ব্যাচ পরিদর্শন | পণ্যের স্পেসিফিকেশন প্রতিবার পরিবর্তনের পর, উৎপাদিত পণ্যের প্রথম ব্যাচ অবশ্যই পরিদর্শন করতে হবে। পরিদর্শন শাখার সংখ্যা তিনটির কম হওয়া উচিত নয়। পরিদর্শনে উত্তীর্ণ হওয়ার পরেই পণ্যটি উৎপাদন করা যাবে। | ||
| 60 | ঝালাই করা পাইপের মূল ধাতুর পরীক্ষা | ইস্পাত নলের পৃষ্ঠের গুণগত ত্রুটির চাক্ষুষ পরিদর্শন | ||
| 61 | ঝালাইয়ের বাহ্যিক পরিদর্শন | ঠান্ডা হওয়ার পর ওয়েল্ডের বাহ্যিক অবস্থা চাক্ষুষভাবে পরিদর্শন করে ওয়েল্ডের স্থানচ্যুতি, পোড়া দাগ, ক্ষতচিহ্ন, ফাঁক, ফাটল, টেন্ডন ফাটল, অসম স্ক্র্যাপিং স্কার, ফ্রি মাউথের মতো কোনো ত্রুটি না থাকলে তা গ্রহণযোগ্য। | ||
| ৬২ | ধাতু এবং ঝালাইয়ের অভ্যন্তরীণ গুণমানের আল্ট্রাসনিক পরিদর্শন, স্পট চেক এবং ফিডব্যাক | টিউব বডির সাথে সংযুক্ত প্রোবটি আল্ট্রাসনিক তরঙ্গ নির্গত করে এবং যন্ত্রটি সেই প্রতিফলিত প্রতিধ্বনি গ্রহণ ও বিশ্লেষণ করে। সনাক্তকরণ রেফারেন্সের সংবেদনশীলতা SY/T6423.2-1999 অনুযায়ী সামঞ্জস্য করা হয় এবং প্রতিফলকের ধরন, আকার ও গভীরতা যন্ত্রটির স্ক্রিনে প্রদর্শিত প্রতিধ্বনি তরঙ্গের উচ্চতা দ্বারা নির্ধারিত হয়। ঝালাইয়ের গুণমানকে মারাত্মকভাবে প্রভাবিত করে এমন কোনো ত্রুটি, যেমন—ফাটল, ছিদ্র যার প্রতিধ্বনি তরঙ্গের উচ্চতা সম্পূর্ণ স্ক্রিনের ৫০% এর বেশি, অপ্রবেশ এবং অসংযোজন থাকা অনুমোদিত নয়। নমুনা পরিদর্শনের নিয়মাবলী: প্রতিটি ব্যাচের ১% অনুযায়ী নমুনা পরিদর্শন করা হবে। কোনো সমস্যা পাওয়া গেলে, তা লিপিবদ্ধ করতে হবে এবং সময়মতো মতামত জানাতে হবে। শ্রমিকদের সংশ্লিষ্ট বিষয়গুলো মোকাবিলা করতে সুবিধার জন্য ত্রুটিগুলোতে সুস্পষ্ট চিহ্ন দিন; নমুনা সংগ্রহের হার ১০% বৃদ্ধি করুন। নমুনা পরিদর্শন প্রক্রিয়ায় যদি তখনও অযোগ্য পণ্য পাওয়া যায়, তবে ইউনিটকে সময়মতো উৎপাদন বন্ধ করতে এবং উৎপাদন প্রক্রিয়া সমন্বয় করতে অবহিত করা উচিত। | ||
| উড়ন্ত করাত দিয়ে কাটা | বাট-ওয়েল্ডেড পাইপের কাটিং সেট করা | 63 | পাইপ পরিদর্শন | পাইপের প্রান্তভাগ অমসৃণ ও ঢালু মুখমুক্ত নিশ্চিত করতে হবে। |
| 64 | কাটা দৈর্ঘ্য | মান অনুযায়ী স্পিড রোলারের ব্যাস পরীক্ষা করুন এবং যুক্তিসঙ্গত ডেটা সেট করুন। | ||
| ইস্পাতের নল সোজা করা | ইস্পাতের নলের বাঁক সামঞ্জস্য করুন | 65 | বাহ্যিক পরিদর্শন | টিউবের দেহের ক্ষতি এবং টিউবের মুখ চ্যাপ্টা হয়ে যাওয়া এড়ান; টিউবের পৃষ্ঠে কোনো খাঁজ থাকবে না। |
| পাইপের শেষ প্রান্ত রাখুন | পাইপের মুখের বুর মোকাবেলা করা | 66 | পাইপ পরিদর্শন | পাইপের প্রান্তভাগ মসৃণ ও অমসৃণ নয় তা নিশ্চিত করুন এবং প্রতিটি ইস্পাতের পাইপ যেন ‘সোজা পাইপের সামগ্রিক প্রভাব’ অর্জন করতে পারে তা নিশ্চিত করুন। |
| সমাপ্ত পণ্য পরিদর্শন | ওয়ার্কশপে ঝালাই করা পাইপের গুণমান যেন নির্ধারিত মানদণ্ড পূরণ করে, তা নিশ্চিত করুন। | 67 | বাহ্যিক পরিদর্শন | নিশ্চিত করুন যে ইস্পাতের পাইপের পৃষ্ঠ মসৃণ এবং এতে কোনো ভাঁজ, ফাটল, ডাবল স্কিন, ল্যামিনেশন, ল্যাপ ওয়েল্ডিং এবং অন্যান্য ত্রুটি নেই। এতে দেয়ালের পুরুত্বের সামান্য বিচ্যুতির পরিসরে আঁচড় থাকতে পারে, তবে গুরুতর আঁচড়, ওয়েল্ড ডিসলোকেশন, পোড়া দাগ এবং ক্ষতচিহ্ন থাকা চলবে না। |
| 68 | অভ্যন্তরীণ ঝালাই পরিদর্শন | নিশ্চিত করুন যে ওয়েল্ডিং বারটি দৃঢ়, সমান পুরুত্বের এবং তারের আকৃতির। এর ভেতরের ওয়েল্ডিং বারের উচ্চতা ০.৫ মিমি-এর বেশি হতে হবে এবং থ্রেডিং পাইপের ওয়েল্ডিং বারে কোনো বুর (অতিরিক্ত অংশ) থাকা চলবে না। | ||
| 69 | বাইরের ব্যাস পরিদর্শন | GB/T21835 -- 2008 স্ট্যান্ডার্ড (P5) এর প্রয়োজনীয়তার পরিসরের মধ্যে নিয়ন্ত্রণ | ||
| 70 | অসমতা পরীক্ষা | GB/T3091-2015 স্ট্যান্ডার্ড (P4) এর প্রয়োজনীয়তার পরিসরের মধ্যে নিয়ন্ত্রণ | ||
| 71 | দৈর্ঘ্য পরিমাপ | স্টিল পাইপটির দৈর্ঘ্য ৬ মিটার। GB/T3091-2015-এর প্রয়োজনীয়তা অনুসারে, স্ট্রেট সিম হাই-ফ্রিকোয়েন্সি ওয়েল্ডেড পাইপের মোট দৈর্ঘ্যের অনুমোদিত বিচ্যুতি হল +২০ মিমি। (পাইপের প্রয়োজনীয়তা: ৪ মিনিট - ২ ইঞ্চি ০-৫ মিমি, ২.৫ ইঞ্চি - ৪ ইঞ্চি ০-১০ মিমি, ৫ ইঞ্চি - ৮ ইঞ্চি ০-১৫ মিমি) | ||
| 72 | বাঁক সনাক্তকরণ | জিবি/টি৩০৯১-২০১৫ অনুযায়ী, ইস্পাতের পাইপের সম্পূর্ণ দৈর্ঘ্যের বাঁকানোর মাত্রা পাইপটির দৈর্ঘ্যের ০.২% এর বেশি হওয়া উচিত নয়। | ||
| 73 | পাইপ পরিদর্শন | নিশ্চিত করুন যে পাইপের মাথায় কোনো অমসৃণ অংশ নেই এবং প্রান্তভাগটি GB/T3091-2015-এর প্রয়োজনীয়তা পূরণ করে। | ||
| 74 | বাহ্যিক ঝালাই পরিদর্শন | বাইরের ওয়েল্ড স্কার স্ক্র্যাপিং করার জন্য আর্ক নাইফ ব্যবহার করা উচিত এবং স্ক্র্যাপিং স্কারটি আর্ক ট্রানজিশন হওয়া উচিত। | ||
| 75 | যেখানে পুরো অংশ অনুপস্থিত ছিল সেখানে গভীর ক্ষত পরীক্ষা করুন | পাইপের শেষ প্রান্ত খোলা এড়িয়ে চলুন। | ||
| 76 | ফাটল সনাক্তকরণ | ওয়েল্ডিং বারে ফাটল ধরা এড়িয়ে চলুন | ||
| 77 | যৌথ পরিদর্শন | ঝালাই করা পাইপের গায়ে জোড়ের ঘটনা এড়িয়ে চলুন | ||
| 78 | পরীক্ষা করতে কাটুন | ঝালাই করা পাইপের পৃষ্ঠে গুরুতর আঁচড় পড়া থেকে বিরত থাকুন, কারণ এটি পাইপের দেয়ালের পুরুত্বকে প্রভাবিত করবে। প্রাচীরের পুরুত্বের (১২.৫%) চেয়ে কম নয় এমন ঋণাত্মক বিচ্যুতি | ||
| 79 | পিট টেস্টিং ফ্ল্যাট | ঝালাই করা পাইপে বাহ্যিক শক্তির কারণে সৃষ্ট গর্ত ও ফাটল প্রতিরোধ করুন। এন্টারপ্রাইজ অভ্যন্তরীণ নিয়ন্ত্রণ মান (৪ মিনিট - ১ ইঞ্চি, গর্তের গভীরতা <২ মিমি; ১¼ ইঞ্চি-২ ইঞ্চি, গর্তের গভীরতা ৩ মিমি-এর কম; ২½ ইঞ্চি থেকে ৬ ইঞ্চি, গর্তের গভীরতা ৪ মিমি-এর কম; ৮ ইঞ্চি ডেন্টের গভীরতা <৬মিমি) | ||
| 80 | গর্তযুক্ত পৃষ্ঠের (গর্ত) পরিদর্শন | ইস্পাতের নলের পৃষ্ঠে বিন্দু বিন্দু টোল এড়িয়ে চলুন। | ||
| 81 | অভ্যন্তরীণ ওয়েল্ড বার পরিদর্শন করুন | ওয়েল্ডিং বার যেন দৃঢ় না থাকে, অসমতল হয় বা ০.৫ মিমি-এর কম হয়, তা নিশ্চিত করুন, অন্যথায় ওয়েল্ডিং বারটি অযোগ্য বলে বিবেচিত হবে। | ||
| 82 | বুর পরিদর্শন | পাইপের মুখের ভিতরে ও বাইরে অনিয়মিত অতিরিক্ত অংশ পরিহার করুন। এন্টারপ্রাইজ অভ্যন্তরীণ নিয়ন্ত্রণ মান (৪টি পয়েন্ট - ২ ইঞ্চি বার <১মিমি; ২½ ইঞ্চি থেকে ৪ ইঞ্চি বার <২মিমি; ৫"-৮" বার <৩মিমি। দ্রষ্টব্য: নেট হেড পাইপে বার (burr) অনুমোদিত নয়। | ||
| 83 | ঝুলন্ত মুখের পরীক্ষা | হুক বা উত্তোলনের কারণে সৃষ্ট ফাঁক বা বিকৃতি, অর্থাৎ 'উত্তোলন মুখ' এড়িয়ে চলুন। | ||
| 84 | রিইনফোর্সমেন্ট ফাটল পরিদর্শন | ওয়েল্ডিং বিডে ক্ষুদ্র ফাটল প্রতিরোধ করুন। | ||
| 85 | আঁচড়ানোর দাগ অসম | স্ক্র্যাপিং স্কারের পর অসম ওয়েল্ডিং বার ব্যবহার করা থেকে বিরত থাকুন। ওয়েল্ডিং বার একটি মসৃণ আর্ক পৃষ্ঠ নয়। বেস মেটালের চেয়ে কম নেতিবাচক পার্থক্যকে অসম বলে গণ্য করা হয়। | ||
| 86 | মুখ থেকে চেক পর্যন্ত | কাঁচামাল বা যান্ত্রিক কারণে সৃষ্ট ওয়েল্ডিং সিম ভাঁজ হওয়া ও চাপের ফলে ওয়েল্ডিং বার মসৃণ না হওয়া, খোলা প্রান্ত থাকা, ভাঁজজনিত ওয়েল্ড স্থানচ্যুতি ইত্যাদির মতো ঘটনা প্রতিরোধ করুন। | ||
| 87 | ডাবল স্কিন চেক | পৃষ্ঠতল অমসৃণ, স্তরযুক্ত, কম মাংসল বা অসম হওয়া এড়িয়ে চলুন। | ||
| 88 | দাগ পরীক্ষা | পৃষ্ঠের সোল্ডার স্পট এড়িয়ে চলুন যা বেস মেটালের ক্ষতি করতে পারে। | ||
| 89 | পরীক্ষা করার জন্য বালির গর্ত | ইস্পাতের নলের পৃষ্ঠে ছিদ্র হওয়া প্রতিরোধ করুন। | ||
| 90 | তির্যক মুখের চেক | পাইপের প্রস্থচ্ছেদ কেন্দ্ররেখার সাথে লম্ব নয় এবং প্রান্তভাগকে অবশ্যই GB/T3091-2015-এর শর্তাবলী পূরণ করতে হবে। | ||
| 91 | পরিচয় যাচাই | পাইপের গায়ে লাগানো ট্রেডমার্ক এড়িয়ে চলুন এবং ঝালাই করা পাইপের প্রকৃত স্পেসিফিকেশন যেন সামঞ্জস্যপূর্ণ না হয় বা মিশ্রিত থাকে। | ||
| যান্ত্রিক পরীক্ষা | উপকরণের যান্ত্রিক বৈশিষ্ট্য পরীক্ষা করুন | 92 | নমন পরীক্ষা | GB/ T3091-2015 (P7)-এর প্রয়োজনীয়তা পূরণের জন্য ২ ইঞ্চি ও তার কম মাপের স্টিল পাইপের ওয়েল্ডিংয়ের গুণমান পরিদর্শন করুন। |
| 93 | সমতলকরণ পরীক্ষা | ২ ইঞ্চির বেশি মাপের স্টিল পাইপের ওয়েল্ডিংয়ের গুণমান পরীক্ষা করা এবং তা GB/T3091-2015 (P7)-এর শর্ত পূরণ করে কিনা তা যাচাই করা। | ||
| 94 | চাপ ট্যাঙ্ক পরীক্ষা | CECS 151-2003 ট্রেঞ্চ সংযোগ পাইপ প্রকৌশল প্রযুক্তিগত স্পেসিফিকেশনের প্রয়োজনীয়তা (P9) অনুসারে ইস্পাত পাইপের চাপ খাঁজের কার্যকারিতা পরীক্ষা করুন। | ||
| 95 | টান পরীক্ষা | GB/ T3091-2015 (P7) এর প্রয়োজনীয়তা পূরণের জন্য ইস্পাতের পাইপের প্রসার্য শক্তি এবং ভাঙনের পরে প্রসারণ পরীক্ষা করুন। | ||
| জলের চাপ পরীক্ষা | ঝালাই করা পাইপের মূল ধাতু এবং ঝালাইয়ের শক্তি, বায়ুরোধী ক্ষমতা ও বাহ্যিক মান পরিদর্শন করুন। | 96 | খোলার আগে পরীক্ষা করে নিন | ঝালাই করা পাইপের লেবেল এবং প্রকৃত স্পেসিফিকেশনের মধ্যে অমিল এড়িয়ে চলুন অথবা মিশ্র ব্যাচ খোলা যাবে না (একই ব্যাচ নম্বর এবং একই স্পেসিফিকেশন একসাথে চাপ দিয়ে রাখা হলে)। |
| 97 | চাক্ষুষ পরিদর্শন | ফাটল, পুরু আস্তরণ, গুরুতর মরিচা, ঘষার ফলে সৃষ্ট গর্ত এবং অন্যান্য ত্রুটি রোধ করার জন্য মূল ধাতুর দৃশ্যমান পরিদর্শন করা প্রয়োজন; গুরুতর আঁচড় গ্রহণযোগ্য নয়। | ||
| 97 | পরীক্ষা শুরু করার আগে শেষ প্রান্তটি পরীক্ষা করে নিন। | ঝালাই করা পাইপের উভয় প্রান্তের পৃষ্ঠতল চাক্ষুষ পরিদর্শনের মাধ্যমে অবশ্যই মসৃণ ও সমতল হতে হবে। ফ্ল্যাট হেড, বেন্ড পাইপ এবং হ্যাংগিং মাউথ থাকা অনুমোদিত নয়। নন-বার পাইপের প্রান্তের প্রস্থচ্ছেদ কেন্দ্ররেখার সাথে লম্ব হবে। কোনো হেলানো তল থাকবে না এবং বিচ্যুতি ৩° এর কম হওয়া উচিত। | ||
| 98 | চাপ প্রয়োগের আগে চাপ স্থানান্তর মাধ্যম (পানি) পরীক্ষা করে নিন। | ঝালাই করা পাইপে চাপ স্থানান্তরকারী মাধ্যম (পানি) ভরার পর, চাপ বাড়াতে তাড়াহুড়ো করবেন না। সিস্টেমে কোনো তরল লিক হচ্ছে কিনা তা পরীক্ষা করা প্রয়োজন। | ||
| 99 | হাইড্রোস্ট্যাটিক পরীক্ষা | GB/T241-2007 স্ট্যান্ডার্ড (P2) অনুযায়ী, পরীক্ষার চাপ, চাপের গতি এবং চাপ সঞ্চালন মাধ্যমের শর্তাধীনে এটি একটি নির্দিষ্ট সময় পর্যন্ত স্থিতিশীল থাকে। চাপ স্থিতিশীল হওয়ার সময়ের মধ্যে ঝালাই করা টিউব ম্যাট্রিক্সের বাইরের পৃষ্ঠ বা ঝালাইয়ের জোড়টি চাক্ষুষভাবে পরীক্ষা করুন। কোনো ছিদ্র বা ফেটে যাওয়া গ্রহণযোগ্য নয়। পরীক্ষার পর সম্পূর্ণ ঝালাই করা পাইপটি চাক্ষুষভাবে পরীক্ষা করুন, কোনো স্থায়ী বিকৃতি গ্রহণযোগ্য নয়। | ||
| ১০০ | পরীক্ষার পর বাহ্যিক পরিদর্শন | নিশ্চিত করুন যেন কোনো আঁচড় না লাগে; ফ্ল্যাট হেড এবং বাঁকানো পাইপ অনুমোদিত নয়। ইস্পাতের পাইপের ভিতরে ও বাইরে কোনো তেল দূষণ এবং অন্যান্য গুণগত সমস্যা নেই। | ||
| ১০১ | প্রকাশিত প্রতিবেদন | GB/T241-2007 স্ট্যান্ডার্ড (P2) এবং অভ্যন্তরীণ বিশেষ নমুনাসমূহ কঠোরভাবে অনুসরণ করে পূরণ করুন (উৎপাদন বিভাগ, গুণমান পরিদর্শন বিভাগে তিনটি করে কপি পাঠান, সাথে স্টিল পাইপ পিকলিং-এর একটি কপি থাকবে)। কোনো প্রকার জালিয়াতি মার্জনীয় নয়। | ||
| পিকলিং পরীক্ষা | পরবর্তী প্রক্রিয়ায় ত্রুটিপূর্ণ মান নিয়ন্ত্রণ হ্রাস করুন। | ১০২ | শনাক্তকরণ পরীক্ষা | পরিমাপ ও ওজন করে প্রকৃত দেয়ালের পুরুত্ব, স্পেসিফিকেশন অথবা লেবেল ও ঝালাই করা পাইপের মিশ্রণ নিশ্চিত করুন। |
| ১০৩ | অগোলাকারতা পরীক্ষা | স্টিল পাইপের অগোলাকারত্ব যেন জাতীয় মান GB/T 3091-2015 (P4) অনুযায়ী হয়, তা নিশ্চিত করুন। | ||
| ১০৪ | দৈর্ঘ্য পরিমাপ পরীক্ষা | জাতীয় মান GB/T 3091-2015 (P5) (৬ মিটার, অনুমোদিত বিচ্যুতি +২০ মিমি) অনুযায়ী স্টিলের পাইপের দৈর্ঘ্য নিশ্চিত করুন। | ||
| ১০৫ | বাইরের ব্যাস পরিদর্শন | নিশ্চিত করুন যে ইস্পাতের পাইপের বাইরের ব্যাস GB/T21835 -- 2008 স্ট্যান্ডার্ড (P5) এর প্রয়োজনীয়তা পূরণ করে। | ||
| ১০৬ | খোলা পরীক্ষা | পাইপের প্রান্ত কাটা পড়েছে কিনা তা পরীক্ষা করুন | ||
| ১০৭ | ফ্র্যাকচার পরীক্ষা | হাতুড়ির আঘাতের পর ওয়েল্ডিং বারে কোনো ফাটলের চিহ্ন দেখা যায় না। | ||
| ১০৮ | যৌথ পরিদর্শন | ডকিং ফেনোমেনন আছে কিনা তা দেখতে একই টিউবটি দেখুন। | ||
| ১০৯ | মরিচা ধরা পাইপ সমীক্ষা | স্টিলের পাইপের উপরিভাগে ময়লা, রঙ, তেলের দাগ এবং মরিচা পড়া পাইপ আছে কিনা তা চোখে দেখে পরীক্ষা করুন। | ||
| ১১০ | ফ্ল্যাট পিট পরিদর্শন | বাহ্যিক শক্তির কারণে ইস্পাতের পাইপের পৃষ্ঠে কোনো স্থানীয় গর্ত তৈরি হয়েছে কিনা তা চাক্ষুষভাবে পরীক্ষা করুন। | ||
| ১১১ | গর্তযুক্ত পৃষ্ঠের (গর্তগুলির) পরিদর্শন | চাক্ষুষ পরিদর্শনের মাধ্যমে, ইস্পাতের পাইপের পৃষ্ঠে হাত দিয়ে স্পর্শ করে দেখুন সেখানে কোনো উঁচু বা ফোলা অংশ আছে কিনা। | ||
| ১১২ | অভ্যন্তরীণ ওয়েল্ডিং বারটি উপযুক্ত কিনা তা পরীক্ষা করুন। | অভ্যন্তরীণ ওয়েল্ডিং বারের অনুপস্থিতি (ভুল ওয়েল্ডিং সহ) অথবা অভ্যন্তরীণ ওয়েল্ডিং বারের মান অতিক্রম করা এবং অন্যান্য সমস্যা প্রতিরোধ করা; ওয়েল্ডিং বার দৃঢ় না হলে, অসমতল হলে বা ০.৫ মিমি-এর কম হলে তা অযোগ্য বলে বিবেচিত হবে। | ||
| ১১৩ | বুর পরিদর্শন | টিউবের প্রান্তের ভিতরে এবং বাইরে কোনো অনিয়মিত অতিরিক্ত অংশ আছে কিনা তা চোখে দেখে পরীক্ষা করুন। প্রক্রিয়াকরণের পর, যোগ্যতার মানদণ্ড পূরণের জন্য পাইপের প্রান্তের বুর ০.৫ মিমি-এর কম হতে হবে। | ||
| ১১৪ | ঝুলন্ত মুখের পরিদর্শন | হুক এবং উত্তোলন প্রক্রিয়ায় সৃষ্ট ফাঁক বা বিকৃতি রোধ করতে | ||
| ১১৫ | রিইনফোর্সমেন্ট ফাটল পরিদর্শন | বাঁকানো বা চ্যাপ্টা করার পরীক্ষার মাধ্যমে স্টিল পাইপের ওয়েল্ডিং বারে ছোট ফাটলের উপস্থিতি শনাক্ত করা হয়। বেন্ডিং টেস্টের জন্য গুণমান নিয়ন্ত্রণ ও ব্যবস্থাপনা সিস্টেমের P6-এর অনুচ্ছেদ 8 দেখুন। | ||
| ১১৬ | ক্ষতচিহ্ন পরীক্ষা | নিশ্চিত করুন যে ওয়েল্ডিং বারের ঘষার দাগটি একটি মসৃণ ও গোলাকার পৃষ্ঠ তৈরি করে। | ||
| ১১৭ | ফ্রি পোর্ট পরিদর্শন | কাঁচামাল বা যান্ত্রিক কারণে ওয়েল্ডিং সিমে ভাঁজের চাপ সৃষ্টি হওয়া এড়িয়ে চলুন। | ||
| ১১৮ | ডাবল স্কিন টেস্ট | ইস্পাতের নলের দ্বিস্তরীয় আবরণের ঘটনাটি এড়িয়ে চলুন। | ||
| ১১৯ | বৃত্তাকার বাঁশের আকৃতির | ইস্পাতের পাইপের পৃষ্ঠে ভোঁতা টোল পড়া রোধ করতে | ||
| ১২০ | ল্যাপ ওয়েল্ড পরিদর্শন | স্টিল টিউব ওয়েল্ডিং বারে অপ্রয়োজনীয় বাট ওয়েল্ডিংয়ের ঘটনা এড়ানোর জন্য চাক্ষুষ পরিদর্শন। | ||
| ১২১ | ক্ষত পরিদর্শন | ইস্পাতের পাইপের পৃষ্ঠে ঝালাইয়ের দাগ এড়ানোর জন্য চাক্ষুষ পরিদর্শন। | ||
| ১২২ | বালির গর্ত, পরিদর্শন | ইস্পাতের পাইপের পৃষ্ঠে ছিদ্র এড়ানোর জন্য চাক্ষুষ পরিদর্শন | ||
| ১২৩ | কাট টেস্ট | গ্যাস কাটিং স্ট্র্যাপিং উপাদানের নিচে পাইপের মূল অংশটি এমনভাবে ধরুন যাতে কোনো কাটা বা ক্ষতি না হয়। | ||
| ১২৪ | গ্যালভানাইজড বিবিধ সামগ্রী পিকলিং করার জন্য এটি অনুকূল নয়। | তেলের দাগ, রঙ এবং সহজে জমাট বাঁধে না এমন অন্যান্য ময়লা নেই তা নিশ্চিত করার জন্য চাক্ষুষ পরিদর্শন করা, যাতে প্রলেপের ছিদ্র রোধ করা যায়। | ||
| পিকলিং স্টিলের পাইপ | ইস্পাতের পাইপের পৃষ্ঠে তৈরি হওয়া অক্সাইড স্কেলের মতো ময়লা অপসারণ করুন। | ১২৫ | অ্যাসিডের ঘনত্ব | অ্যাসিডে হাইড্রোজেন ক্লোরাইডের পরিমাণ ২০%-২৪% এর মধ্যে নিয়ন্ত্রণ করা উচিত। |
| ১২৬ | ইস্পাত পাইপের আন্ডারপিকলিং পরিদর্শন | (১) অপর্যাপ্ত পিকেলিং সময়, কম অ্যাসিড তাপমাত্রা, কম ঘনত্ব (তাপমাত্রা ২৫-৪০ ℃ এর মধ্যে নিয়ন্ত্রণ করা উচিত, হাইড্রোজেন ক্লোরাইড অ্যাসিডের ঘনত্ব ২০%-২৪%) (২) টিউব বান্ডেলের কম ঝাঁকানোর সংখ্যা (৩) ফার্নেস ওয়েল্ডেড স্টিল টিউবে সিলিকেটের উপস্থিতি প্রতিরোধ করতে | ||
| পণ্যের প্যাকেজিং | প্রতি পিসে নির্দিষ্ট সংখ্যক স্টিলের পাইপ অনুযায়ী প্যাক করা হয়েছে। | ১২৭ | প্যাকিং বেল্ট পরিদর্শন | স্টিল পাইপের প্যাকিংটি ষড়ভুজাকৃতির, এতে ৬টি প্যাকিং বেল্ট থাকে, যা সবই আমাদের কারখানায় তৈরি। প্যাকিং বেল্টের উভয় প্রান্তের ত্রুটি ±১০ মিমি এবং মাঝের ৪টি বেল্ট সমানভাবে ভাগ করা থাকে। প্যাকিং বেল্টের ওয়েল্ডিং অবশ্যই সারিবদ্ধ ও সমতল হতে হবে এবং এতে কোনো বিচ্যুতি অনুমোদিত নয়। সংযোগস্থলে প্যাকিং বেল্ট ৪৫° কোণে কাটতে হবে এবং তা অবশ্যই শর্ত পূরণ করবে। |
| ১২৮ | ট্রেডমার্ক যাচাই | বিষয়বস্তু নির্ভুল, তলটি ঊর্ধ্বমুখী, তৈরি পাইপের ট্রেডমার্কটি প্রতিটি পাইপ ব্যাফেলের উপর সঠিকভাবে লাগাতে হবে যাতে এটি প্রথম ওয়েল্ডিং প্যাকিং বেল্টের ডান দিকের সাথে মাঝখানে সারিবদ্ধ থাকে, এবং উৎস টেডের অলঙ্করণমূলক লেখাটি স্পষ্ট ও সোজা। |