


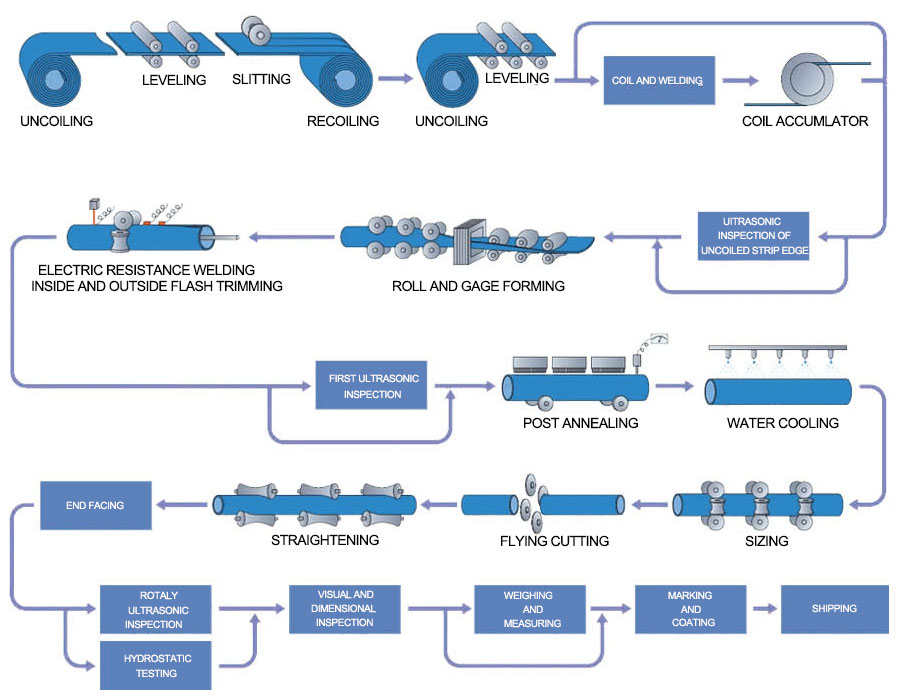
ERW溶接鋼管
ERW鋼管の製造工程にはHFWが含まれる。ERW溶接には低周波、中周波、高周波溶接があるが、HFWは特に高周波抵抗溶接に適している。
ERWパイプ:抵抗溶接パイプ外径:10.3mm~609mm、肉厚:0.5mm~20mm、または特注対応。より大型のパイプラインについては、サブマージアーク溶接を用いて製造します。
HFWパイプ:高周波溶接パイプ
HFW鋼管とは何ですか?
HFWパイプは、ERWパイプ。
高周波溶接(HFW)鋼管とは、溶接電流周波数が70kHz以上のERW鋼管を指します。高周波電流溶接抵抗により、対象物との接触時に発生する熱によって対象物の表面が塑性状態まで加熱され、その後、鍛造が行われるか否かによって鋼材の接合が実現されます。HFWは固体抵抗熱エネルギーです。高周波電流が金属導体を通過すると、表皮効果と近接効果という2つの特殊効果が発生します。HFWプロセスでは、表皮効果を利用して鋼材の表面に熱を集中させ、近接効果を利用して高周波電流の流れ経路の位置とパワーを制御します。高速であるため、接触する鋼板の端部が岸辺で加熱・溶融され、突合せ溶接によって押し出されます。
HFWチューブはERWチューブの一種であることに留意すべきである。
高周波溶接(HFW)は、固体抵抗熱エネルギーを利用した溶接方法です。高周波電流による溶接抵抗によって接触対象物に熱が発生し、対象物の表面が塑性状態まで加熱された後、鍛造または非鍛造によって鋼材の接合が実現されます。

ERW鋼管の用途と利点
ERWは抵抗溶接の略で、生産効率が高く、コストが低く、材料を節約でき、自動化が容易という特徴があります。そのため、航空、宇宙、エネルギー、エレクトロニクス、自動車、軽工業など、さまざまな産業分野で広く使用されており、重要な溶接プロセスの一つとなっています。
HFWチューブの利点
HFW鋼管は溶接工程において溶加材を必要としないため、溶接速度が速く、生産効率が高い。HFW鋼管は石油・ガス輸送、油井パイプライン、建築構造物、各種機械配管などに幅広く使用されている。しかしながら、HFW鋼管の品質は原材料や製造工程など様々な要因の影響を受けるため、生産品質管理が困難になっている。そのため、歩留まりと溶接工程の継続的な改善が求められている。
ERW(直線シーム抵抗溶接)とHFW(高周波溶接)の主な違いは、その原理にある。
抵抗溶接は、その名の通り、溶接対象物を接合した後、電極を通して圧力を加え、接合部の接触面および隣接領域を流れる電流によって発生する抵抗熱を利用する溶接方法です。高周波溶接:高周波電流が金属導体を通過すると、表皮効果と近接効果という2つの特異な効果が生じます。高周波溶接は、これらの2つの効果を利用して鋼管を溶接します。これらの2つの効果は、金属の高周波溶接を実現するための基礎となります。
高周波溶接は、表皮効果を利用して高周波電流のエネルギーをワークピースの表面に集中させ、近接効果を利用して高周波電流の流路の位置と範囲を制御します。電流速度が非常に速いため、隣接する鋼板の端部を短時間で加熱・溶融させ、押し出しによる接合を実現できます。それぞれに長所と短所があり、一般的には具体的な状況に応じて分析・選択する必要があります。
投稿日時:2025年1月6日


