


बिलेट नावाच्या, जवळजवळ वितळलेल्या अवस्थेतील एका भरीव स्टीलच्या सळीला मँड्रेलने टोचून एक सीमलेस पाईप तयार केला जातो, ज्यामुळे त्याला कोणतेही सांधे किंवा जोड नसतात.
वेल्डिंग न करता, एका भरीव स्टीलच्या बिलेटला छिद्र पाडून आणि नंतर त्याला पोकळ नळीचा आकार देऊन सीमलेस पाईप्स तयार केले जातात. या प्रक्रियेमध्ये सामान्यतः बिलेटला उच्च तापमानापर्यंत गरम करणे, त्याला मँड्रेलने छिद्र पाडून पोकळ आकार देणे आणि नंतर रोलिंग व स्ट्रेचिंगद्वारे त्याला अधिक आकार देणे यांचा समावेश असतो.
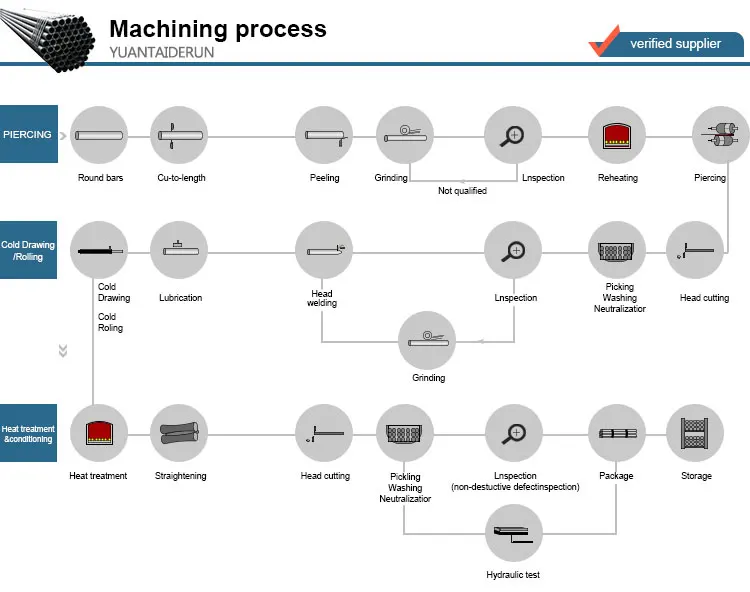
सीमलेस पाईप गरम स्टीलच्या दंडगोलाकार बारपासून बनवला जातो. बारला उच्च तापमानापर्यंत गरम केले जाते आणि नंतर दंडगोलातून छिद्र तयार करण्यासाठी त्यात एक प्रोब घातला जातो. त्यानंतर तो दंडगोल रोलर्सकडे हस्तांतरित केला जातो, जे त्याला निर्दिष्ट व्यास आणि भिंतीच्या जाडीनुसार आकार देतात. काही कारखाने २४-इंच व्यासापर्यंतचे सीमलेस पाईप तयार करू शकतात. कमी व्यासाच्या पाईपसाठी सीमलेस उत्पादन पद्धती वापरल्या जातात, परंतु त्या महाग असतात आणि त्यांची उपलब्धता मर्यादित असते, आणि जसा व्यास वाढतो तसे वेल्डेड पाईप अधिक किफायतशीर ठरतात.
सीमलेस पाईप्सच्या सामग्रीचे गुणधर्म आणि उत्पादन प्रक्रियेतील प्रमुख मुद्दे
सीमलेस पाईप सामान्यतः धातूचे बनलेले असतात, परंतु त्यांच्या आतील भिंतीवर प्लास्टिकचे आवरण चढवून त्यांची कार्यक्षमता सुधारता येते. या संयुक्त रचनेत धातूच्या पाईप्सचा उच्च मजबुतीचा फायदा कायम राहतो आणि प्लास्टिक पाईप्सप्रमाणे गंजरोधक क्षमताही मिळते. तथापि, जर प्लास्टिकचे आवरण खराब झाले, तर उघड्या पडलेल्या धातूच्या भागामुळे द्रवाच्या संपर्कात आल्यानंतर गंज लागण्याची समस्या निर्माण होऊ शकते.
उत्पादन प्रक्रियेतील प्रमुख नियंत्रण बिंदू
स्नेहन आणि तडे प्रतिबंध: सीमलेस पाईप्सना निर्मिती प्रक्रियेदरम्यान अत्यंत उच्च दाब सहन करावा लागतो, त्यामुळे तडे जाण्यापासून रोखण्यासाठी पृष्ठभागावर उच्च-दाब स्नेहन द्रव्याचा लेप लावणे आवश्यक असते. तथापि, त्यानंतरच्या उष्णता उपचारापूर्वी हे स्नेहन द्रव्य पूर्णपणे काढून टाकले पाहिजे, अन्यथा अवशिष्ट क्षरणकारी द्रावक पाईपमध्ये दीर्घकाळ राहू शकते, ज्यामुळे क्षरणाचा धोका निर्माण होतो - हे विशेषतः पातळ-भिंतीच्या सीमलेस पाईप्ससाठी महत्त्वाचे आहे.
भिंतीची जाडी आणि संरचनात्मक अखंडता
यांत्रिक गुणधर्म: पाईपची तन्यता शक्ती आणि उत्पन्न शक्ती ही त्याच्या भिंतीच्या जाडीवर थेट अवलंबून असते. गंजण्यामुळे भिंतीच्या जाडीत होणारी कोणतीही घट संरचनात्मक बिघाडास कारणीभूत ठरू शकते.
औष्णिक व्यवस्थापन कार्यक्षमता: पाईपच्या औष्णिक वाहकतेच्या स्थिरतेवर भिंतीच्या जाडीचाही परिणाम होतो. अयोग्य उत्पादन प्रक्रियेमुळे तापमानातील चढउतार किंवा उच्च तापमानाच्या परिस्थितीचा धोका वाढतो आणि गंभीर अपघातही होऊ शकतात.
अखंड पाईप
सीमलेस पाईप हे भरीव स्टीलपासून, म्हणजेच प्लेट्स किंवा बारपासून बनवले जातात, ज्यांना भरीव गोलाकार आकार (ज्यांना 'बिलेट्स' म्हणतात) दिला जातो. त्यानंतर त्यांना गरम करून, छिद्रित रॉडसारख्या साच्यावर ओतून एक पोकळ नळी किंवा कवच तयार केले जाते. इतर पाईप उत्पादन प्रक्रियेच्या तुलनेत, हा पाईप त्याच्या अधिक कार्यक्षम दाब-प्रतिरोधक क्षमतेसाठी, जलद प्रक्रियेसाठी आणि किफायतशीरपणासाठी ओळखला जातो. सीमलेस पाईप्सचा वापर सामान्यतः नैसर्गिक वायूच्या पाईपलाईनमध्ये तसेच द्रव पदार्थांच्या वाहतूक करणाऱ्या पाईपलाईनमध्ये केला जातो.
सीमलेस पाईप उच्च दाब सहन करू शकत असल्यामुळे, त्यांचा वापर रिफायनरी, हायड्रॉलिक सिलिंडर, हायड्रोकार्बन उद्योग आणि तेल व वायू पायाभूत सुविधा यांसारख्या उच्च-दाबाच्या अनुप्रयोगांमध्ये देखील मोठ्या प्रमाणावर केला जातो.
इतर प्रकारच्या पाईप्सच्या तुलनेत, सीमलेस पाईप्सना कोणत्याही वेल्डिंग किंवा जोडांची आवश्यकता नसते आणि ते केवळ भरीव गोल बिलेट्सपासून तयार केले जातात, ज्यामुळे त्यांची मजबुती आणि गंज-प्रतिरोधकतेसह इतर गुणधर्म वाढतात. अमेरिकन सोसायटी ऑफ मेकॅनिकल इंजिनियर्स (ASME) नुसार, हे पाईप्स वेल्डेड पाईप्सपेक्षा (म्हणजेच, नॉन-सीमलेस पाईप्स) यांत्रिक ताण अधिक प्रभावीपणे सहन करू शकतात आणि त्यांचा कार्यकारी दाब जास्त असतो.
सर्वसाधारणपणे, सीमलेस पाईप्सचा वापर त्याच्या भिंतीच्या जाडीवर अवलंबून असतो. जास्त जाड भिंतीचे पाईप्स तयार करण्यासाठी जास्त तापमानाची आवश्यकता असते, ज्यामुळे विकृतीला असलेला प्रतिकार कमी होतो आणि परिणामी जास्त वाकणे होते.
कमी उत्पादन खर्चामुळे सीमलेस पाईपचा मुख्य स्पर्धक ईआरडब्ल्यू (एचएफआय) पाईप आहे. ईआरडब्ल्यू पाईपच्या तुलनेत सीमलेस पाईपचे मुख्य फायदे खालीलप्रमाणे आहेत: (अ) वेल्ड सीम नसणे, (ब) पदार्थांच्या गुणधर्मांचे जवळजवळ एकसमान वितरण, आणि (क) अत्यंत कमी अवशिष्ट ताण. दुसरीकडे, सीमलेस पाईप ईआरडब्ल्यू पाईपपेक्षा अधिक महाग असतो, त्याची क्रॉस-सेक्शनल जाडी एकसमान नसू शकते आणि त्याचे आतील व बाहेरील पृष्ठभाग सहसा खूप खडबडीत असतात.
वेल्डेड पाईपमध्ये, स्टील प्लेट किंवा कॉइलला दंडगोलाकार आकार दिल्यानंतर वेल्ड सीम बंद करण्यासाठी वेल्डिंगचा वापर केला जातो. वेल्ड सीमची गुणवत्ता सुनिश्चित करण्यासाठी कारखाना अल्ट्रासोनिक आणि/किंवा रेडिओग्राफिक तपासणी पद्धती वापरतो, आणि पाईपच्या प्रत्येक जोडाची निर्दिष्ट कार्यकारी दाबापेक्षा जास्त दाबावर दाब चाचणी केली जाते. वेल्डेड पाईपचे वर्गीकरण ते कसे तयार केले जाते आणि वापरलेल्या वेल्डिंग तंत्रज्ञानानुसार केले जाते.
सबमर्ज्ड आर्क वेल्डिंग (SAW) पाईपच्या वेल्डिंग प्रक्रियेदरम्यान फिलर मेटलचा वापर केला जातो, तर इलेक्ट्रिक रेझिस्टन्स वेल्डिंग/इलेक्ट्रिक फ्युजन वेल्डिंग (ERW/EFW) मध्ये फिलर मेटलची आवश्यकता नसते. SAW चे पुढे लॉंगिट्यूडिनल वेल्डिंग (किंवा स्ट्रेट वेल्डिंग, L-SAW) आणि स्पायरल वेल्डिंग पाईपमध्ये S-SAW असे विभाजन केले जाते. सामान्यतः, मध्यम व्यासाचे स्ट्रेट-वेल्डेड L-SAW हे सिंगल-सीम असते आणि मोठ्या व्यासाचे L-SAW हे डबल-सीम असते.
ERW पाईप, स्टीलला विद्युत प्रवाहाने इतके गरम करून तयार केला जातो की त्याच्या कडा एकमेकांत मिसळून जातात. ही उत्पादन प्रक्रिया १९२० च्या दशकात सुरू झाली, ज्यात कडा गरम करण्यासाठी कमी-वारंवारतेच्या प्रत्यावर्ती प्रवाहाचा वापर केला जात असे, परंतु नंतर असे आढळून आले की यात वेल्ड गंजण्याची आणि अपुऱ्या वेल्डिंगची शक्यता असते. आज, उच्च-वारंवारतेच्या प्रत्यावर्ती प्रवाहाचा वापर केला जातो, ज्याला कॉन्टॅक्ट वेल्डिंग असेही म्हणतात. EFW पाईप म्हणजे एक अशी प्रक्रिया आहे, ज्यात वेल्ड तयार करण्यासाठी वर्कपीस वितळवण्याकरिता गतिज ऊर्जेला मार्गदर्शन करण्यासाठी इलेक्ट्रॉन बीमचा वापर केला जातो.
पोस्ट करण्याची वेळ: १९ जून २०२५


