


DLas industrias petrolera, química y otras industrias energéticas nacionales necesitan una gran cantidad de acero para bajas temperaturas para diseñar y producir diversos equipos de fabricación y almacenamiento, como gas licuado de petróleo, amoníaco líquido, oxígeno líquido y nitrógeno líquido.
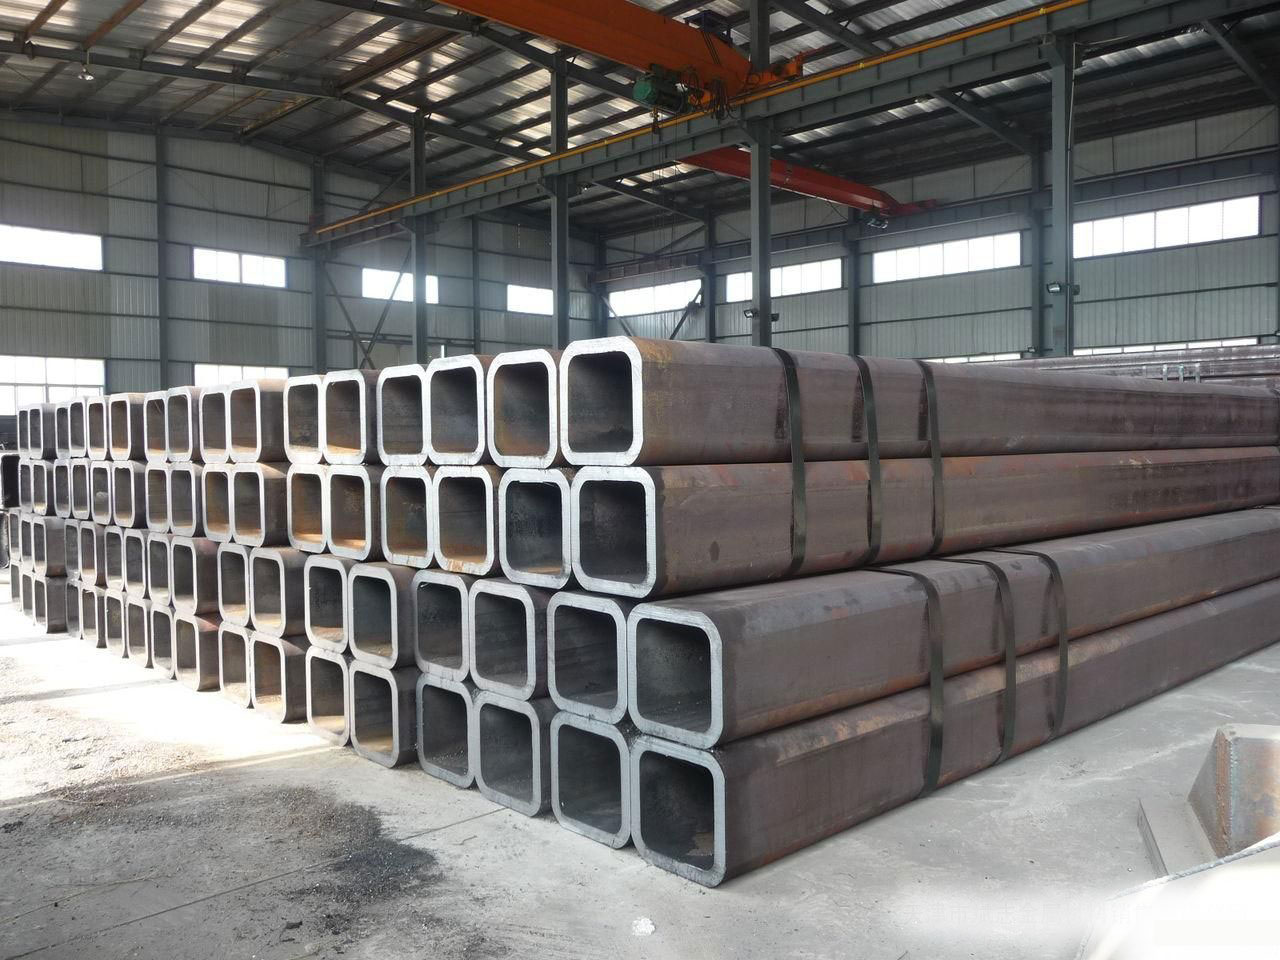
Según el XII Plan Quinquenal de China, el desarrollo de la energía petroquímica se optimizará y el desarrollo de los recursos de petróleo y gas se acelerará en los próximos cinco años. Esto proporcionará un amplio mercado y una oportunidad de desarrollo para la industria de producción de equipos de fabricación y almacenamiento de energía en condiciones de servicio de baja temperatura, y también promoverá el desarrollo deTubo rectangular Q355D resistente a bajas temperaturasmateriales. Dado que las tuberías de baja temperatura requieren productos que tengan no solo alta resistencia sino también tenacidad a altas y bajas temperaturas, estas tuberías requieren acero de mayor pureza, y con la relación de temperatura del anillo, la pureza del acero también es mayor. Q355Etubo cuadrado de temperatura ultrabajaSe desarrolla y diseña. El acero en bruto se puede utilizar directamente como tubería de acero sin costura para la estructura de transporte. El proceso de fabricación incluye los siguientes tres puntos:
(1)Fundición en horno de arco eléctrico: se utilizan chatarra de acero y arrabio comomaterias primas, entre los cuales el acero de desecho representa el 60-40% y el arrabio el 30-40%. Aprovechando las ventajas de la alta alcalinidad, la baja temperatura y el alto óxido de hierro del horno de arco eléctrico de grado de ultra alta potencia, la agitación intensa de la descarburación de oxígeno por el cañón de oxígeno de haz en la pared del horno, y la fundición del agua inicial de fabricación de acero con el horno de arco eléctrico de grado de ultra alta impedancia y ultra alta potencia, los elementos dañinos fósforo, hidrógeno, nitrógeno e inclusiones no metálicas en el acero fundido pueden eliminarse eficazmente. El punto final de carbono del acero fundido en el horno de arco eléctrico < 0,02%, fósforo < 0,002%; la desoxidación profunda del acero fundido se lleva a cabo en el proceso de vaciado del horno eléctrico, y se agregan bolas A1 y carbasil para llevar a cabo la predesoxidación.
El contenido de aluminio en el acero fundido se controla entre 0,09 y 1,4%, de modo que las inclusiones de Al2O3 formadas en el acero fundido inicial tengan suficiente tiempo de flotación, mientras que el contenido de aluminio del acero de la palanquilla tubular después del refinado LF, el tratamiento al vacío VD y la colada continua alcanza entre 0,020 y 0,040%, lo que evita la adición de Al2O3 formado por oxidación de aluminio en el proceso de refinado LF. La placa de níquel que representa entre 25 y 30% de la aleación total se agrega a la cuchara para aleación; en caso de que el contenido de carbono sea mayor que 0,02%, el contenido de carbono del acero de temperatura ultrabaja no puede cumplir con el requisito de 0,05 a 0,08%. Sin embargo, para reducir la oxidación del acero fundido, es necesario controlar la intensidad del soplado de oxígeno del cañón de oxígeno de la pared del horno para controlar el contenido de carbono del acero fundido por debajo de 0,02%; Cuando el contenido de fósforo es igual a 0,002%, el contenido de fósforo del producto superará el 0,006%, lo que aumentará el contenido de fósforo, un elemento nocivo, y afectará la tenacidad a bajas temperaturas del acero debido a la desfosforización de la escoria que contiene fósforo proveniente del vaciado del horno eléctrico y la adición de ferroaleación durante el refinado LF. La temperatura de vaciado del horno de arco eléctrico es de 1650 a 1670 °C, y se utiliza el vaciado inferior excéntrico (EBT) para evitar que la escoria de óxido entre en el horno de refinado LF.
(2)Después del refinado LF, el alimentador de alambre alimenta 0,20 ~ 0,25 kg/t de alambre de acero CA puro para desnaturalizar las impurezas y hacer que las inclusiones en el acero fundido se vuelvan esféricas. Después del tratamiento con Ca, el acero fundido se sopla con argón en el fondo de la cuchara durante más de 18 minutos. La fuerza del soplado de argón puede hacer que el acero fundido no quede expuesto, de modo que las inclusiones esféricas en el acero fundido tengan suficiente tiempo de flotación, mejora la pureza del acero y reduce el impacto de las inclusiones esféricas en la tenacidad al impacto a baja temperatura. La cantidad de alimentación de alambre CA puro es inferior a 0,20 kg/t de acero, las inclusiones no se desnaturalizan completamente, y la cantidad de alimentación de alambre Ca es superior a 0,25 kg/t de acero, lo que generalmente aumenta el costo. Además, cuando la cantidad de línea de alimentación de Ca es grande, el acero fundido hierve violentamente, y la fluctuación del nivel de acero fundido provoca que este sea absorbido y se produzca una oxidación secundaria.
(3)Tratamiento al vacío VD: envíe el acero fundido refinado a la estación VD para su tratamiento al vacío, mantenga el vacío por debajo de 65 Pa durante más de 20 minutos hasta que la escoria deje de espumar, abra la tapa de vacío y sople argón en el fondo de la cuchara para el soplado estático del acero fundido.
Fecha de publicación: 2 de septiembre de 2022


