


熱処理の方法は何ですかストレートシーム鋼管?
まず、金型のレイアウト設計は合理的であるべきであり、厚みの差が大きすぎず、形状が対称であるべきである。変形が大きい金型については、変形規則を把握し、加工代を確保する必要がある。大型で微細かつ不規則な金型については、複合レイアウトを選択できる。微細かつ不規則な金型については、金型の精度を制御するために、予備熱処理、時効熱処理、焼入れ焼戻し窒化熱処理を選択できる。金型の砂穴、気泡、摩耗などの欠陥を修復する際には、修復中の変形を避けるため、冷間溶接機など熱影響の小さい修復装置を選択すべきである。
微細形状および不規則形状の金型は、加工時の残留応力を除去するために、事前に熱処理を施す必要があります。微細形状および不規則形状の金型については、条件が許す限り、真空加熱焼入れと焼入れ後の深冷処理を可能な限り選択する必要があります。金型の硬度を確保することを前提として、可能な限り、予冷、段階冷却焼入れ、または温間焼入れプロセスを選択する必要があります。
材料を適切に選択する。微細で不規則な形状の金型には、良質な原材料を使用した微細変形金型鋼を選択する。炭化物偏析が著しい金型鋼は、適切に鋳造し、焼入れ焼戻し熱処理を施す。大型で鋳造されていない金型鋼には、固溶体二重精錬熱処理を行うことができる。加熱温度を適切に選択し、加熱速度を制御する。微細で不規則な形状の金型には、金型の熱処理変形を低減するために、徐冷、予熱などのバランスのとれた加熱方法を採用することができる。
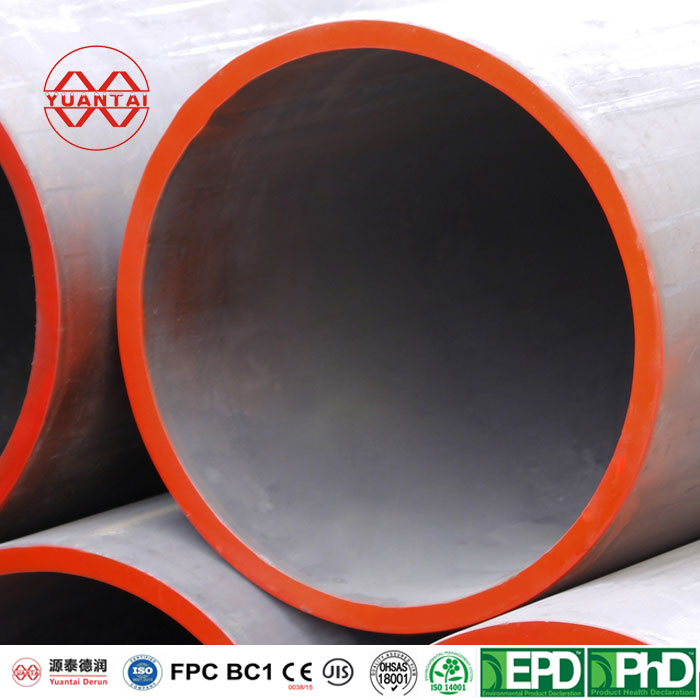
JCOE は、大径厚肉鋼管の製造のためのパイプ製造技術です。主に両面サブマージアーク溶接の製造プロセスを採用しています。製品は、フライス加工、予備曲げ、曲げ、継ぎ目閉鎖、内溶接、外溶接、矯正、平端などの複数のプロセスを経て製造されます。成形プロセスは N+1 ステップ (N は正の整数) に分けられます。鋼板は自動的に横方向に供給され、設定されたステップサイズに従って曲げられ、数値制御によるプログレッシブ JCO 成形が実現されます。鋼板は水平に成形機に入り、供給トロリーの押圧により、N/2 ステップの多段階曲げの第 1 段階が実行され、鋼板の前半分の「J」成形が実現されます。第 2 段階では、まず、「J」によって形成された鋼板が横方向に指定された位置に迅速に送られ、次に未成形の鋼板が反対側から N/2 の多段階曲げによって、鋼板の後半分の成形が実現され、「C」の成形が完了します。最後に、「C」型チューブブランクの下部を一度曲げて「O」型を成形する。各プレス加工工程の基本原理は三点曲げである。
投稿日時:2022年9月30日


